
色母粒挤出颗粒色差不稳?小型机温控与螺杆配置怎么调
色母粒颗粒色差反复?小型挤出机温控与螺杆配置这样排查
色母粒生产中,颗粒出现色差、分散不均或换色后夹带旧料,往往不只是配方问题。很多工厂把注意力集中在颜料比例上,却忽略了小型挤出机的温度曲线、螺杆结构和清机管理是否匹配当前材料。若设备长期处于“能挤出但不稳定”的状态,试机料增加、交期延误和客户投诉都会随之而来。
先判断问题出在熔融塑化还是混炼分散
色母粒对颜料团聚体的分散要求较高,载体树脂、颜料和助剂需要在稳定受热状态下完成剪切、混合与均化。若温度偏低,树脂熔融不充分,颜料润湿不足,颗粒表面容易出现色点或条纹;若局部温度过高,载体或助剂又可能发生降解,导致颜色波动、气味异常或力学表现下降。
排查时不要只看仪表设定温度,应结合进料段、塑化段、均化段和模头的实际温差,以及料温变化判断。一台温控能力不足的小型挤出机,即使设定值相同,也可能因热惯性、停留时间不同而造成批次差异。
螺杆与机筒配置决定换色和分散上限
螺杆结构要适配物料形态
色母粒配方中既有粉体颜料,也有颗粒载体和液体或粉状助剂。螺杆的输送、压缩、剪切和均化区段若设计不合理,容易出现粉体抱杆、进料波动或局部剪切过强。选择设备时,应结合颜料含量、载体流动性、助剂形态和目标产能,而不是只比较螺杆直径。
机筒与换色结构影响清机损耗
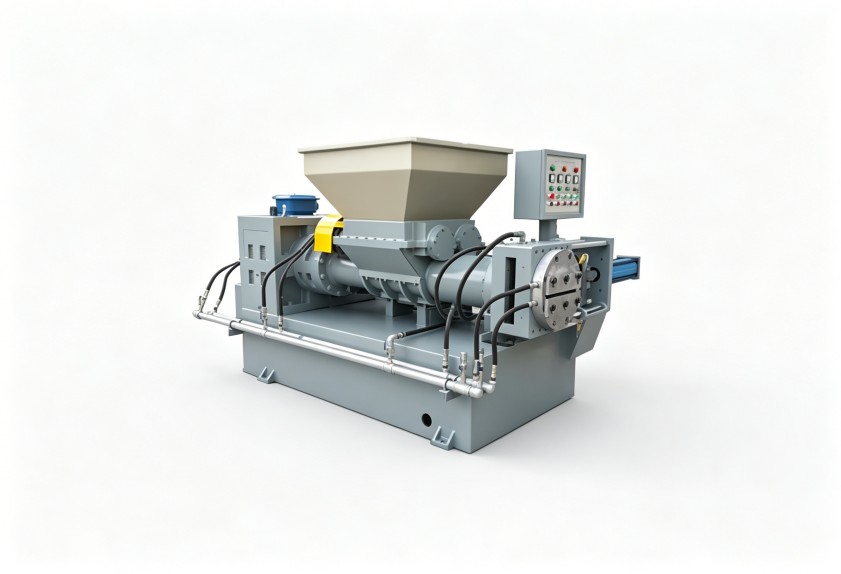
多颜色、小批量生产时,换色频次高,死角多会让旧料残留反复带入新产品。机筒连接方式、过滤结构、模头流道和排空设计,都会影响清机时间与物料损耗。对于需要频繁切换颜色的产线,小型挤出机的可清理性和拆装便利性,应作为选型时的重要判断项。
工艺参数不能只靠师傅经验固定下来
温度、转速、喂料量和冷却条件需要联动调整。提高转速有时能增强剪切,但也可能缩短停留时间,使分散不充分;加大喂料量会提高产量,却可能造成填充不稳、排气不良或机头压力波动。建议把不同颜色、不同配方对应的参数区间形成记录,包括各区温度、主机转速、喂料频率、机头压力和切粒方式,减少人员变动带来的波动。
温控精度也应纳入日常点检。若升温过冲、冷却滞后或传感器响应慢,工艺人员很难通过经验弥补设备本身的波动。尤其是浅色、高浓度或高遮盖色母,对温度变化和停留时间更敏感,参数窗口相对更窄。
维护管理决定长期运行稳定性
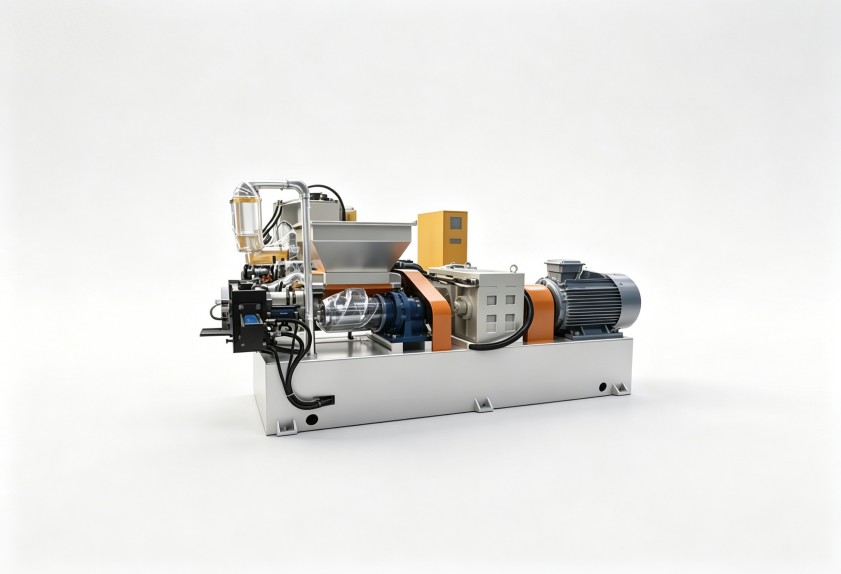
色母粒物料常含粉体,粉尘进入传动、密封或冷却部位后,会加速磨损并影响运行稳定性。日常管理可重点关注三方面:
- 定期检查螺杆、机筒磨损情况,避免间隙变大后剪切能力下降;
- 清理冷却水道和排风、排气部位,减少温控偏差和挥发物积聚;
- 对操作人员进行开机、换色、停机和异常判断培训,把经验固化为标准步骤。
设备选型阶段,则应明确材料配方、颜色切换频率、车间空间、自动化程度和后续扩产需求。若前期只按当前最小产量配置,后期增加高填充、高粘度材料时,可能面临扭矩、温控或排尘能力不足的问题。
利拿实业可围绕色母粒的物料特性和生产节拍,提供从混炼到挤出成型的整体方案,并结合温控、螺杆结构、非标布局和售后维护进行系统评估,帮助企业减少反复试机和后期改造成本。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。