
冷喂料挤出机参数怎么看?橡胶密封件焦烧与气泡排查思路
冷喂料挤出机技术参数怎么看?从橡胶密封件气泡和焦烧问题说起
橡胶密封件对尺寸稳定性、表面致密性和硫化前胶料状态要求较高。若挤出条料出现气泡、边缘缺胶、厚薄波动,或胶料在机筒内提前焦烧,很多工厂会先调整操作速度,却容易忽略设备参数与胶料特性是否匹配。判断这类问题,不能只看单一功率或产量,而要结合螺杆、温控、压力和喂料条件综合评估。本文围绕冷喂料挤出机技术参数,拆解密封件生产中常见异常的排查方向,帮助采购和工艺人员建立更清晰的判断框架。
先分清异常来自设备能力还是工艺设定
设备能力决定了参数可调范围,工艺设定决定了胶料在机筒内的受热和剪切历程。若设备本身温控分区不足、螺杆结构与胶料黏度不匹配,仅靠提高或降低转速,往往只能缓解表面现象。
常见异常对应的参数线索
- 表面气泡、孔隙:重点排查排气段设计、机筒真空条件、喂料胶条状态以及机头压力稳定性。
- 尺寸波动:关注螺杆转速与牵引速度的匹配、温控精度、机头阻力和压力波动。
- 早期焦烧:检查各区温度设定、剪切强度、停留时间以及冷却系统响应速度。
- 表面粗糙或挤出不畅:需结合胶料门尼黏度、螺杆输送能力和口模结构判断。
因此,查看冷喂料挤出机技术参数时,不应只问“最大产量多少”,而要问在具体胶种、截面形状和连续运行条件下,设备能否稳定维持温度、压力和出料状态。
螺杆与长径比决定胶料输送和塑化基础
冷喂料挤出机不需要预先热炼,胶料进入机筒后要同时完成输送、压实、塑化和均匀升温。螺杆结构、长径比和压缩能力,会直接影响胶料受热是否均匀。
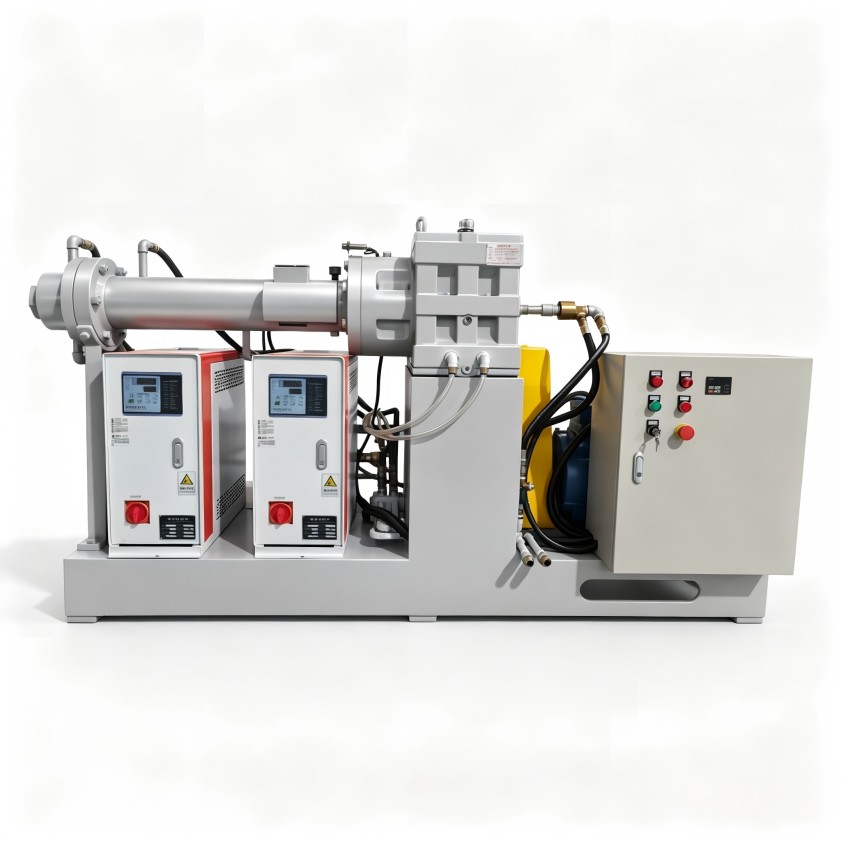
对于橡胶密封件常见的密实胶、发泡胶或不同硬度配方,螺杆若只强调通用输送,可能在高黏度胶料上出现出料不稳,也可能在热敏性胶料上造成局部剪切过热。选型时应让设备方结合胶料类型、制品截面和连续生产节拍,说明螺杆结构的适配逻辑,而不是仅用统一配置应对所有配方。
温控精度比名义温度范围更有参考价值
密封件挤出缺陷很多时候并不是温度“设高了”或“设低了”这么简单,而是实际温度波动过大、分区控制不足,导致胶料黏度变化,进而影响出料稳定性。
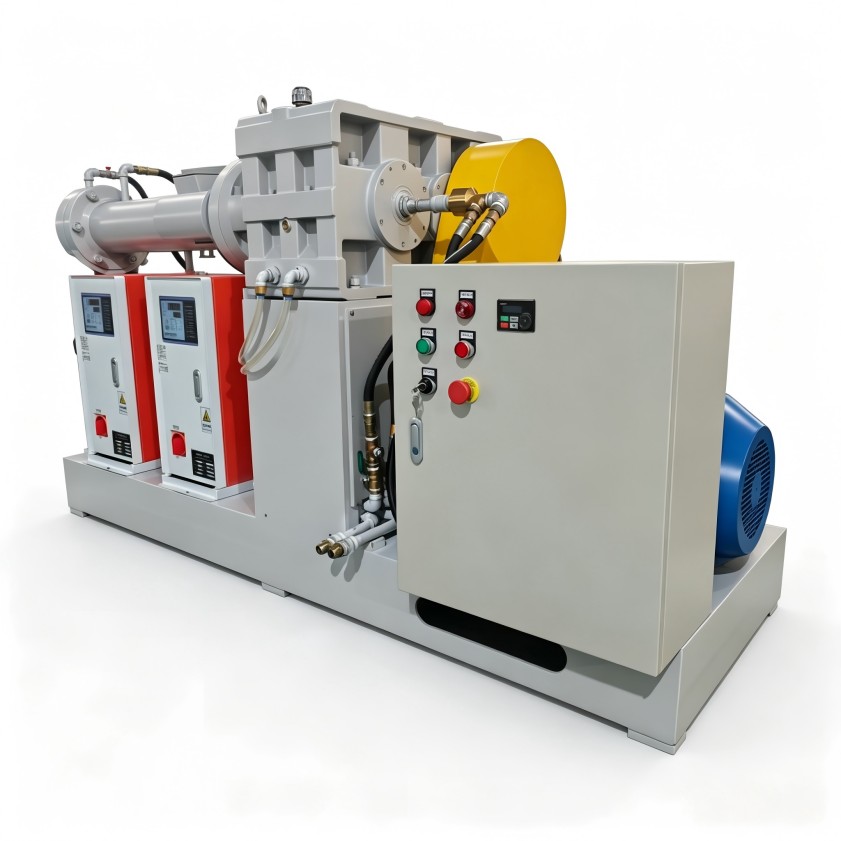
查看参数时,应关注机筒、螺杆、机头各部位是否具备独立温控,冷却与加热响应是否能匹配连续生产节奏。对于易焦烧胶料,温控系统需要减少局部过热;对于流动性偏差的胶料,则要保证温度均匀,避免口模处出料忽快忽慢。把温控精度、分区数量和冷却方式放在一起评估,才更接近真实使用场景。
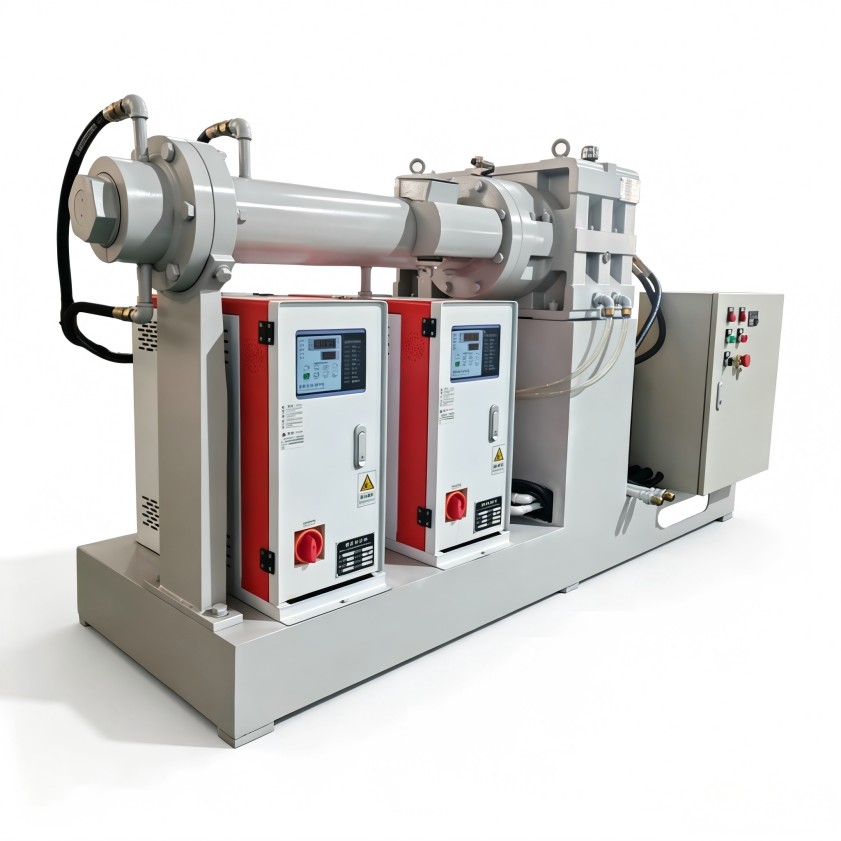
机头压力与转速匹配影响截面稳定性
橡胶密封件通常截面较小、公差要求严,机头压力波动会迅速反映到制品尺寸和外观上。若螺杆转速、牵引速度和口模阻力没有形成稳定匹配,容易出现牵引纹、波纹或断面密度不均。
工艺排查时可按以下顺序梳理:
- 确认胶料预热、停放和回掺比例是否稳定;
- 记录不同转速下机头压力和出料温度变化;
- 对比牵引速度与挤出量是否同步;
- 检查口模、流道和过滤装置是否造成额外阻力;
- 观察温控波动是否与尺寸波动同步出现。
这种排查方式能避免把所有问题都归因于配方,也能帮助判断现有冷喂料挤出机技术参数是否满足密封件的长期稳定生产。
选型询价时应提供哪些工况信息
设备供应商若只根据制品名称给出配置,往往难以覆盖实际工艺差异。询价时建议尽量提供胶种、硬度范围、制品截面、产能节拍、连续运行时间、现有缺陷以及车间公用工程条件。信息越完整,越容易判断螺杆、温控、机头和自动化配置的组合是否合理。
利拿实业可依托橡塑设备研发经验,结合具体胶料和生产工况,评估设备配置与工艺参数的匹配方向,并支持全流程非标定制化方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。