
塑料改性挤出造粒频繁断条?挤出机厂家先看螺杆与排气配置
塑料改性挤出造粒不稳定?挤出机厂家建议先核对螺杆组合与排气配置
塑料改性产线最怕的不是设备一时停机,而是断条、料条粗细波动、气孔反复出现,却只在水温或切粒速度上找原因。很多问题表面发生在机头和水槽,真正的根源却在螺杆组合、排气段设计、温控区间与物料特性不匹配。选择挤出机厂家时,如果只比较外观和通用配置,后续很容易把设备问题误判成配方问题。
先判断:断条不一定是切粒机的问题
料条从机头出来后粗细不均、时断时续,常见判断顺序应从熔体状态开始,而不是直接调整切粒刀。
- 熔体中夹带未熔颗粒:多与螺杆剪切、输送和停留时间不匹配有关。
- 料条表面有气泡或孔隙:优先检查排气段结构、原料含水率和真空排气状态。
- 出料压力波动:需要关注过滤网堵塞、温控稳定性以及螺杆组合是否适应填料体系。
- 料条冷却后脆断:不能只归咎于水槽,还要回看物料塑化程度和助剂分散效果。
作为拥有15年以上橡塑设备研发经验的厂家,我们更建议把挤出机看作“塑化、分散、排气、建压”的连续系统。单看某一个部件,往往会漏掉前后段之间的工艺关联。
螺杆组合要服务物料,而不是套用固定方案
塑料改性涉及填充、增韧、增强、共混等不同工艺,物料对剪切强度和停留时间的要求并不相同。高填充体系如果剪切过强,可能带来过热和能耗增加;剪切不足,又会出现分散不均、料条稳定性差的问题。
适用场景
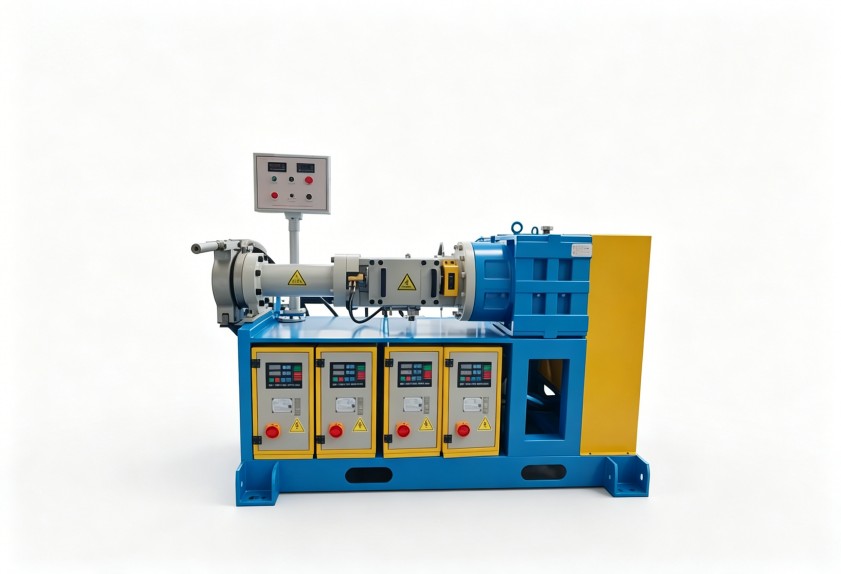
螺杆组合需要结合材料体系评估的场景,包括碳酸钙、滑石粉等填充改性,玻纤增强改性,弹性体增韧,以及多组分共混造粒。这类产线通常更关注分散均匀性、连续出料稳定性和排气效果。
不适用边界
如果只是处理配方成熟、物料单一、工艺窗口较宽的普通热塑性塑料,未必需要复杂的高规格螺杆组合。过度配置会增加采购成本和维护复杂度,选型时应把物料要求、产能目标和后续配方扩展空间一起说明,而不是直接照搬其他产线方案。
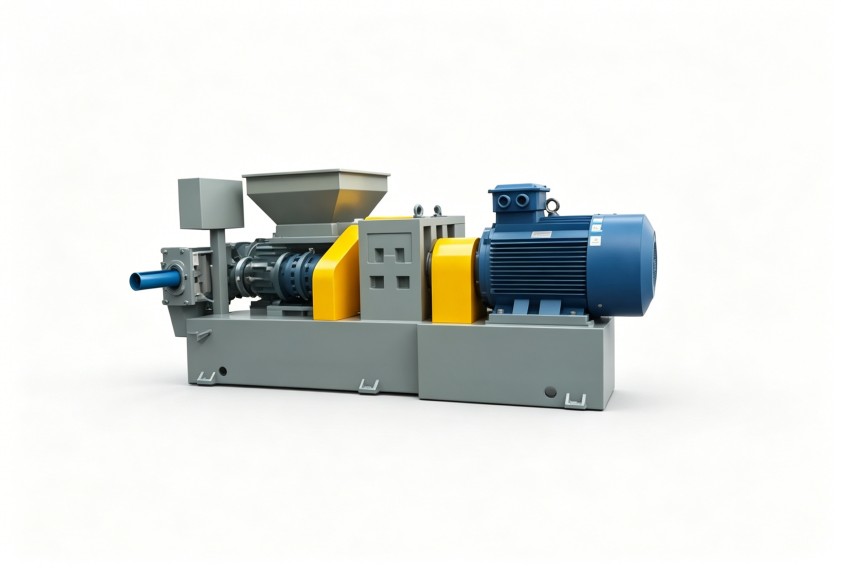
这里有一个常见避坑点:部分采购在项目初期只提供产量,不说明填料比例、原料形态和是否含挥发物。挤出机厂家若按通用物料配置,到了试机阶段才发现排气能力或剪切结构不匹配,就会造成返工、调试周期拉长,甚至影响投产节奏。
排气和温控,是改性料稳定造粒的两道关口
排气不良会直接反映在料条外观和后续制品质量上。含水分、低挥发物或某些助剂体系的物料,对排气段结构、真空接口位置和清理便利性都有要求。排气口冒料并不一定只是真空度问题,也可能是前段输送、熔体压力或螺杆元件搭配不合理。
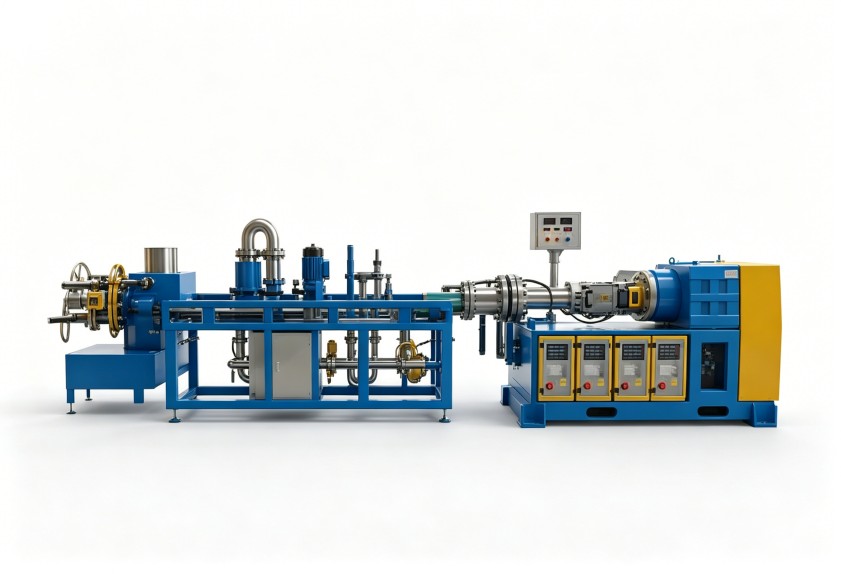
温控也不是把各段温度设定到同一区间即可。不同物料的熔融温度、分解温度和流动性差异明显,温控区间需要与螺杆剪切共同配合。剪切产生的热量与外部加热叠加后,如果缺少合理的工艺边界,容易出现局部过热,影响料条韧性和外观。
| 异常表现 | 优先排查方向 | 选型阶段应提前沟通的信息 |
| --- | --- | --- |
| 料条带气泡 | 排气结构、原料含水、真空状态 | 挥发物情况、干燥条件、材料形态 |
| 粗细波动 | 出料压力、螺杆组合、温控稳定性 | 配方组成、产能要求、过滤需求 |
| 未熔颗粒 | 剪切与停留时间、加热区段 | 填料比例、基体熔点、助剂类型 |
| 料条脆断 | 塑化程度、冷却方式、配方适配 | 物料韧性、水槽条件、后续用途 |
找厂家沟通时,资料越具体,方案越不容易跑偏
靠谱的设备沟通不应停留在“主机多大功率”“产量能到多少”。塑料改性项目询价时,建议至少准备以下信息:
- 主要基体材料及改性方向;
- 填料、玻纤或助剂的添加范围;
- 原料是粒料、粉料还是回收料;
- 目标产能、粒料规格和后续加工方式;
- 是否需要自动上料、真空排气、换网、集中控制等配套;
- 现场空间、公用工程条件和环保要求。
利拿实业支持全流程非标定制化方案,核心并不是把单机做得更复杂,而是让螺杆、机筒、排气、温控、切粒及辅机配置与具体物料和生产管理方式匹配。对于配方迭代频繁的客户,还应在选型时预留工艺调整空间。
维护习惯会放大或抵消设备配置的价值
再合适的配置,也需要稳定维护支撑。日常巡检可重点关注加热冷却是否正常、真空管路是否通畅、机头压力是否异常波动、紧固件和密封部位是否有渗漏迹象。螺杆、机筒和排气段的清理应结合物料特性安排,避免频繁使用不当方式造成部件损伤。
需要明确的是,挤出机并不适合所有混炼成型任务。对分散要求极高、加工温度窗口很窄,或需要强混炼反应过程的材料,应结合密炼、造粒、挤出等整套工艺路线判断,而不是强行让单机承担全部工艺目标。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。