
轮胎硫化机频繁停机?先按这条路径排查液压与温控
轮胎硫化机故障排除:液压、温控与模具密封怎么查
轮胎硫化环节一旦出现压力波动、温度偏差或开合模异常,轻则造成单模节拍延长,重则影响轮胎硫化均匀性,甚至带来批量返工。硫化机故障排除不能只盯着报警代码,更要顺着“动力—控制—执行—密封”的路径逐层确认。
先判断故障属于哪一类,而不是直接拆件
很多现场维修容易一上来就更换阀件或加热元件,但硫化机(用于橡胶制品加热、加压并完成硫化成型的设备)的故障表现可能来自不同系统。先把问题分成三类,排查效率会更清晰:
- 动作类故障:开合模慢、无法锁模、保压掉压;
- 温度类故障:升温慢、温差大、局部过热或温度显示异常;
- 工艺类异常:制品缺胶、气泡、飞边异常、硫化程度不稳定。
短结论:报警点不一定是根因点。例如温度显示异常,可能是测温元件问题,也可能是加热回路、控制模块或模具传热状态共同造成。
液压与锁模系统:压力不稳先查这几处
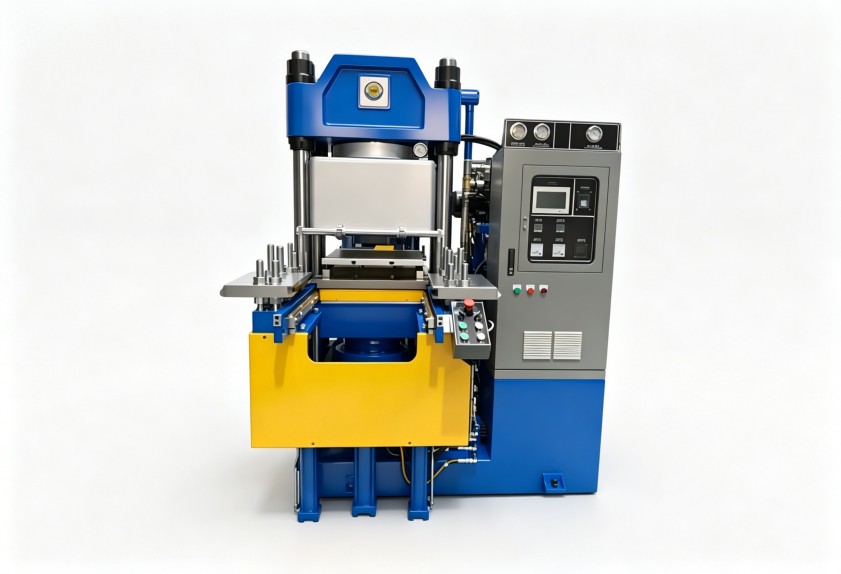
轮胎制造对锁模压力稳定性要求较高。压力不足或保压掉压,会直接影响轮胎致密性和外观质量。硫化机故障排除时,建议按以下顺序检查:
1. 油源与压力设定
先确认液压站油位、油温、滤芯状态和泵组运行声音。油液污染、滤芯堵塞或油温异常,都可能让系统响应变慢。不要只看屏幕设定压力,还要核对实际压力表反馈,避免“设定正常、执行不足”的误判。
2. 阀组与油缸内泄
换向阀、溢流阀、单向阀若出现卡滞或密封磨损,可能造成泄压、动作迟缓。油缸内泄通常表现为锁模后压力缓慢下降,单凭外部观察不易发现,需要结合压力保持测试判断。
3. 机械锁紧与导向部位
导向板、销轴、润滑点若缺少维护,会增加开合模阻力,让人误以为是液压动力不足。作为拥有15年以上橡塑设备研发经验的厂家,我们建议把液压检测与机械润滑检查放在同一次维保中完成,避免重复停机。
避坑点:压力一低就盲目调高系统设定,并不能解决阀件卡滞或油缸内泄,反而可能增加密封件、管路和机架负荷,带来新的泄漏风险。
温控异常:不要只更换加热元件
硫化温度直接关系橡胶交联反应的稳定性。升温慢、温差大时,建议从三个层面排查。
加热回路是否完整
检查加热管、接线端子、固态继电器或接触器工作状态。局部不热与整体升温慢的原因不同:局部不热多对应单组加热元件或线路问题,整体升温慢则要同时检查供电、控制输出和保温状态。
测温与控制是否一致
测温探头松动、安装位置不当或老化,会造成显示温度与模具实际温度不一致。若显示正常但制品反复出现硫化不足,应使用独立测温方式复核,而不是只依赖设备屏幕数值。
模具与热板传热是否受影响
模具接触面不平、长期残留污垢或锁紧不均匀,会形成传热阻力。这类问题常被误判为加热功率不足,即使更换加热元件,温差仍可能继续存在。
模具密封与飞边、气泡问题要分开看
飞边异常不一定全是模具磨损。锁模力不足、密封面有异物、胶料投放量不稳定、排气节奏不合理,都会造成类似表现。
排查时可先做两件事:
- 清洁并检查模具分型面、密封圈和排气通道;
- 复核锁模压力、合模到位信号和工艺节拍是否发生变化。
若气泡较多,还要区分是胶料本身夹带挥发物,还是排气动作、加压时机不匹配。把工艺问题误当成设备硬件故障,容易造成不必要的拆修。
日常预防比停机抢修更重要
硫化机故障排除的价值不只在恢复生产,也在于通过保养减少重复故障。现场可建立分级检查机制:
- 班前:确认油温、油位、异常声响、开合模动作和温度显示;
- 周期保养:检查滤芯、润滑点、电气接线、测温元件和密封件;
- 计划性检修:重点核查阀组、油缸保压、模具接触面和安全联锁。
适用场景
这套排查思路适用于轮胎制造及常规橡胶制品生产中,硫化机出现压力不稳、温控偏差、开合模异常、飞边或气泡等问题的初步判断与维保安排。
不适用边界
若设备涉及安全联锁失效、电气保护动作、管路破裂或不明原因泄漏,不应继续试运行排查,应由专业维修人员停机处理。不同胶种、模具结构和自动化配置存在差异,具体参数调整需结合设备说明书与现场工况确认。
硫化机与前端密炼、开炼、挤出等环节共同影响橡胶制品质量。利拿实业依托70多项自主专利技术和橡塑混炼成型整体解决方案经验,可在设备配置、工艺匹配和维护要点上提供系统建议,帮助客户减少因单一设备问题引发的产线波动。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。