

挤出机价格差异从哪来?塑料改性产线先看螺杆与温控配置
挤出机价格怎么判断?塑料改性产线要先看配置是否匹配物料
挤出机价格没有统一报价,因为它不是按单台设备“大小”简单定价。对塑料改性产线来说,物料体系、产能要求、温控精度、螺杆结构和后续辅机范围不同,投入会明显变化。只比较低价,容易把后期换螺杆、停机调试和品质波动的成本留给自己。
先判断报价里包含的是“单机”还是“整套产线”
很多询价分歧,一开始就出在交付范围不一致。
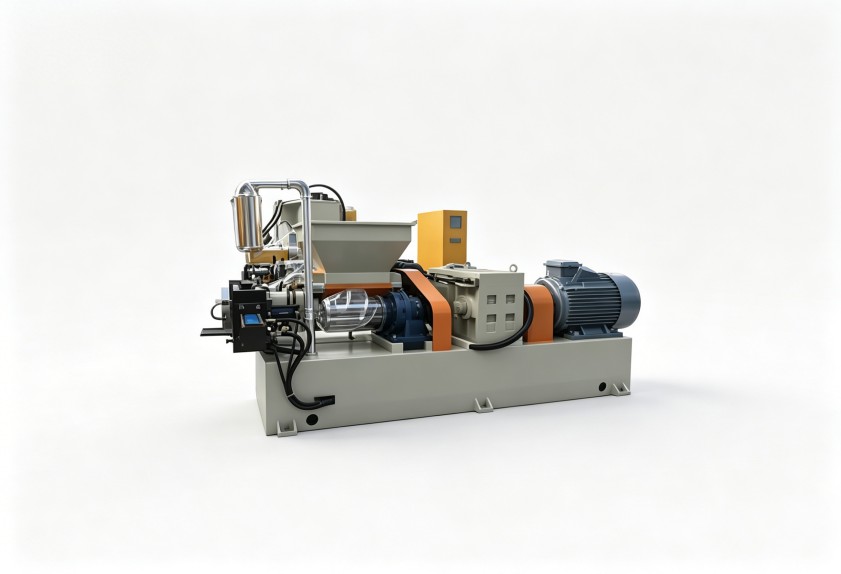
同样叫挤出机,有的报价只包含主机,有的会把上料、计量、切粒、冷却、筛分、电气控制等环节一起纳入。塑料改性常见的填充、增韧、共混等工艺,往往不只是主机稳定运行,还要求前后辅机协同。
询价时建议先确认这几项
- 主机是否包含螺杆、机筒、驱动系统和温控系统
- 是否包含自动计量与上料装置
- 切粒方式、冷却方式和输送方式是否完整
- 电气控制采用本地操作还是集中控制
- 安装调试、培训和售后响应是否写进交付范围
如果只拿一个“挤出机价格”数字做横向比较,很可能忽略了配置边界。低价方案若缺少与工艺匹配的辅机,后期补配不仅增加沟通成本,还可能出现接口不匹配、控制逻辑不统一的问题。
螺杆与机筒配置,是影响报价和使用效果的关键
塑料改性不是单一物料加工。玻纤增强、填充改性、共混增韧等场景,对螺杆剪切强度(物料在螺杆与机筒之间受到的挤压、剪切和混炼作用)、输送能力和耐磨要求并不相同。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议不要脱离物料谈配置。剪切过强,可能造成热敏性物料降解;剪切不足,又可能出现分散不均、颗粒性能波动。若为了压低初期投入选择不匹配的螺杆组合,后续频繁调整工艺仍无法稳定生产,才是更大的浪费。
适用场景
- 物料配方相对明确,需要连续化混炼、挤出和造粒
- 对分散均匀性、温控稳定性和批次一致性有要求
- 产线需要根据不同配方调整螺杆组合或工艺参数
不适用边界
- 只处理少量、低频试验,且没有连续生产需求
- 物料工艺尚未定型,却直接按成熟量产线配置采购
- 现场空间、电力、冷却和除尘条件未评估就确定设备方案
温控与自动化,不能只看“有没有”,要看是否适配工艺
塑料改性对温度波动较敏感。温控区间、加热冷却方式、测点布置和控制逻辑,都会影响熔体状态。报价较低的方案,可能在温控分区、控制精度和联锁保护上做了简化;这类差异在前期看清单时不明显,量产时才会暴露。
自动化程度也会影响挤出机价格。手动上料、人工记录适合预算有限、工艺简单的场景;若工厂追求稳定节拍、减少人为误差,就需要考虑计量、报警、数据记录和联动控制。选择时不必盲目追求高配,关键是自动化功能能否服务实际管理需求。
非标需求要在询价前讲清楚,避免后期反复变更
利拿实业支持全流程非标定制化方案,但定制不是简单增加选项,而是围绕物料、场地、产能和环保要求重新匹配结构。比如厂房高度受限、物料有特殊输送要求、需要与现有产线衔接,都会影响设备布局和交付内容。
这里有一个常见避坑点:部分采购在询价阶段只提供产量,不提供物料形态、配方比例、温区要求和现场条件。供应商按常规方案报价后,再逐步补充限制条件,结果是方案反复修改,交期和预算都被打乱。
更稳妥的做法,是在第一次沟通时就整理以下信息:
- 主要物料及添加剂类型
- 期望产能与生产节拍
- 颗粒形态和后续用途
- 现场电力、冷却、空间条件
- 是否需要对接已有上料、包装或除尘设备
- 对环保、清洁和换料便利性的要求
看投入回报,不要只盯采购当天的数字
塑料改性产线的成本判断,应把初期设备投入、安装调试、换料效率、维护便利性和售后响应一起看。设备结构是否便于清洁、易损件更换是否方便、售后网络能否覆盖现场,都会影响后续停机时间。
利拿实业具备全球本地化售后服务网络,并围绕橡塑混炼成型提供整体解决方案。对有明确工艺目标的工厂来说,合理的配置比单纯低价更能减少后期不确定性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
