

硫化机型号参数怎么看?轮胎制造选型先核对这几项
硫化机型号参数怎么看?轮胎制造选型先核对这几项
核对硫化机型号参数,不能只看设备名称里的吨位或热板尺寸。轮胎制造场景下,模具规格、胶料硫化条件、开合模动作和产线节拍相互牵制,参数一旦偏配,轻则换模频繁、节拍不稳,重则出现硫化不均、返工增加和产能闲置。
先把参数和轮胎工艺对应起来
硫化,简单说就是让橡胶在温度、压力和时间共同作用下完成交联,形成稳定弹性和尺寸状态的过程。硫化机型号参数里的热板尺寸、合模力、温控方式、开模行程和控制功能,都要回到具体轮胎规格和模具结构上判断。
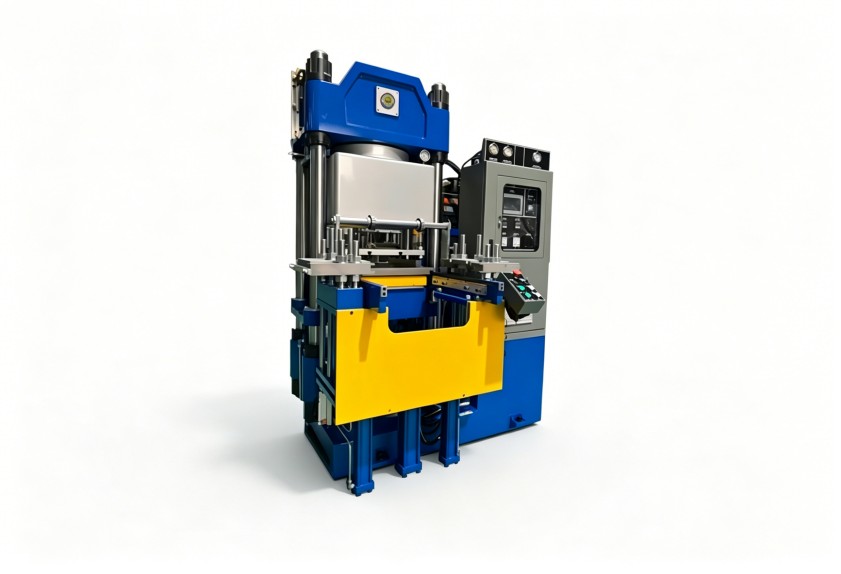
热板与模具规格要先匹配
热板尺寸不是越大越稳妥。尺寸偏小,模具安放和温度均匀性会受限制;尺寸过大,又可能带来占地、能耗和动作效率方面的压力。采购前应先整理常产轮胎规格、模具外形尺寸、换模频率,再反推设备适配范围。
合模力要结合制品结构判断
合模力不足,容易出现飞边、合模线异常或胶料流动不稳定;盲目追求过高合模力,则可能增加设备投入和运行负担。作为拥有15年以上橡塑设备研发经验的厂家,我们建议把胶料流动性、模具分型面和制品厚度放在一起评估,而不是单看一个名义吨位。
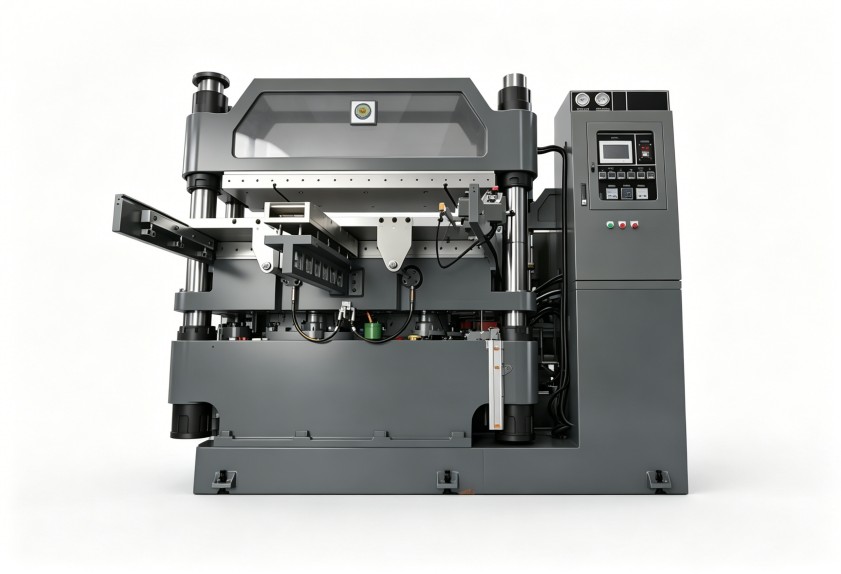
工艺参数比纸面型号更影响良品稳定性
很多选型问题,出在只核对“能不能装下模具”,却忽略硫化过程是否稳定。
温度控制要看分区和波动控制
轮胎不同部位的厚度差异明显,温控能力会直接影响硫化一致性。选型时应关注温控分区是否满足模具结构、温度显示和记录是否便于追溯,以及后续调整工艺时是否方便操作。对于多规格、小批量切换的产线,控制界面的工艺存储和调用能力也很重要。
时间、压力与动作节拍要联动
硫化时间、加压保持、排气动作和开合模速度并不是孤立参数。若设备动作响应慢,即使配方设定合理,实际节拍也可能被拉长;若排气动作与胶料特性不匹配,制品内部缺陷风险会增加。
轮胎制造场景的避坑点
一个常见误区,是按现有最大制品选一台“大而全”的设备,希望覆盖未来所有产品。这样做容易让常规小规格生产长期处于低效状态,换模和调机时间也会增加。
更稳妥的做法,是区分主力规格、偶发规格和未来规划规格。主力规格优先保证节拍和稳定性,偶发规格通过模具适配、工艺窗口和非标配置解决。利拿实业支持全流程非标定制化方案,可以围绕客户的模具、场地、自动化衔接和工艺需求进行配置评估。
适用场景与不适用边界
适用场景
- 轮胎制造中需要按模具规格、胶料硫化条件和产线节拍核对硫化机型号参数的选型场景。
- 多规格轮胎交替生产,需要评估温控、合模力、开模行程和换模便利性的工厂。
- 新建产线或旧线改造,需要把硫化设备与前后工序、场地条件和自动化程度协同考虑的项目。
不适用边界
- 仅拿单一参数做横向比价,无法提供制品规格、模具尺寸、胶种和产能要求的询价,难以形成可靠方案。
- 制品尺寸、工艺温度或压力条件明显超出设备适配范围时,不应通过勉强改造替代正确选型。
- 对实验打样、连续大批量生产、特殊高分子材料加工等不同任务,不能套用同一套硫化机型号参数判断逻辑。
询价前建议准备哪些资料
为减少反复沟通,建议提前整理四类信息:常产轮胎规格及模具外形尺寸、胶种和硫化工艺要求、目标产能与生产节拍、现场场地及自动化衔接需求。若涉及特殊胶料、频繁换模或环保合规要求,也应在初期说明。
设备维护同样不能忽视。日常应检查液压或机械动作部位、温控元件、密封状态和安全防护装置;点检周期应结合班次强度、环境洁净度和设备使用年限制定。发现温度波动、合模异常或动作迟滞时,不要只调整工艺时间,应先排查温控、压力和机械动作是否同步异常。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
