

色母粒分散不稳总返工?啮合机混合均匀度要看这几处
色母粒分散不稳定?先把啮合机混合均匀度拆开来查
色母粒生产中,最让人头疼的往往不是设备完全不能用,而是一批颜色正常、下一批又出现色差、颗粒夹带或分散不均。问题反复出现时,不能只盯着配方,啮合机混合均匀度也应纳入排查范围。
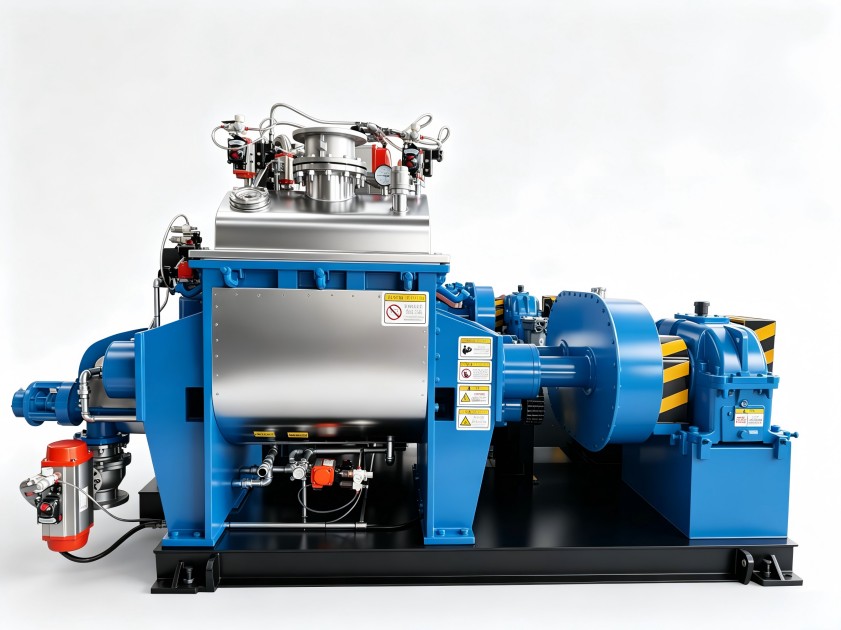
这里说的啮合机,通常指转子之间、转子与混炼室之间形成啮合剪切作用的混炼设备。它的混合效果不只取决于某一个参数,而是转子结构、投料顺序、温控、压砣压力和排料时机共同作用的结果。
一、先判断问题出在“分布混合”还是“分散混合”
很多工厂一看到色差,就直接提高转速或延长混炼时间,结果能耗上去了,物料还可能过热。
先分清两类问题:
- 分布混合不足:颜料、助剂在整体物料中分布不均匀,容易出现局部色差、批次波动。
- 分散混合不足:颜料团聚体没有被充分打开,切片或成品中能看到细点、颗粒夹带。
如果是分布不均,优先检查投料顺序、混炼时间和压砣动作;如果是团聚体打不开,就要看转子剪切结构、温控区间和物料黏度是否匹配。混在一起处理,往往会把工艺越调越乱。
二、影响啮合机混合均匀度的几个关键环节
1. 转子结构是否匹配物料特性
转子是形成剪切、翻转和轴向交换的核心部件。不同物料对剪切强度的耐受度不同:高填充、高黏度体系通常需要更强的剪切作用;热敏性物料则不能一味追求高剪切,否则容易出现热老化或性能下降。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议在选型初期就把胶种或树脂类型、填料比例、颜料形态、产能要求讲清楚。仅凭设备容积选型,后期很容易出现“能混,但混不稳”的问题。
2. 投料顺序不能照搬通用配方
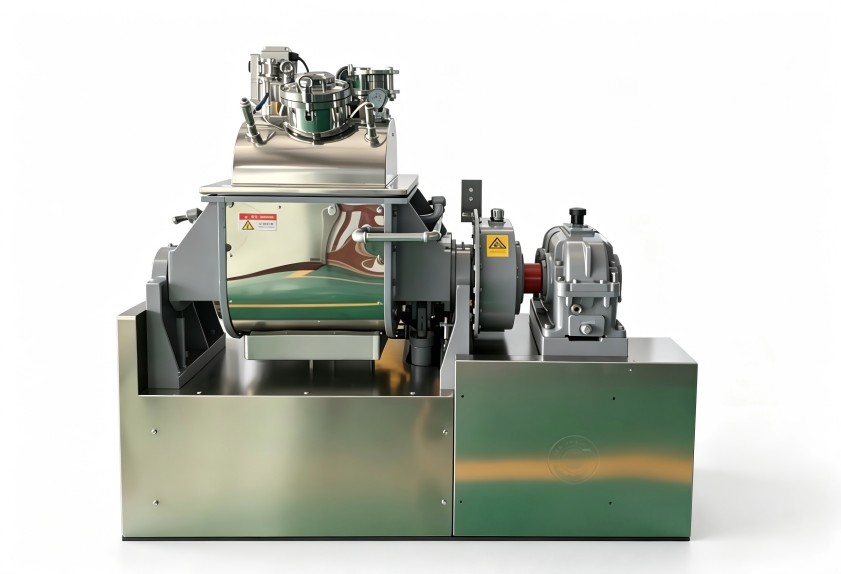
色母粒或电线电缆料常包含树脂、颜料、分散剂、润滑剂等组分。若一次性全部投入,低熔点助剂可能提前包覆颜料,反而影响团聚体打开。
较稳妥的排查方式,是先确认树脂是否完成初步塑化,再按工艺要求加入颜料和助剂。具体顺序要结合配方验证,不能把某一套工艺直接套到所有物料上。
3. 温控不是越低越好,也不是越高越好
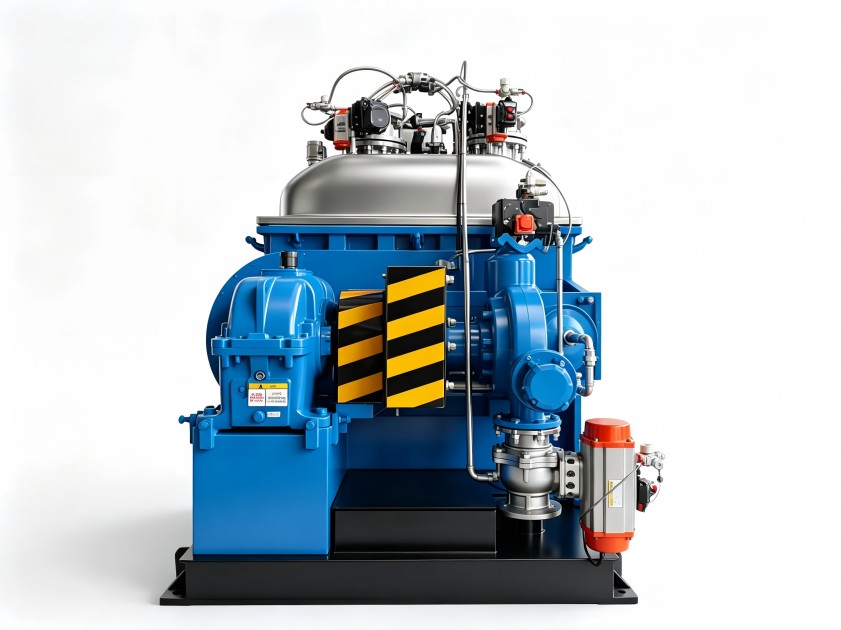
温度过低,物料流动和润湿不足,啮合机混合均匀度容易受影响;温度过高,又可能导致树脂黏度下降,剪切传递变弱,甚至引起助剂迁移、颜料分散不稳定。
排查时不要只看仪表显示温度,还要结合混炼室、转子和卸料部位的实际热交换状态。温控偏差、冷却不足或升温过慢,都会让同一配方在不同批次间出现差异。
4. 排料判断不能只依赖固定时间
固定时间便于管理,但不同批次物料的含水率、填料状态和环境温度可能不同。若只按时间排料,遇到物料状态变化,就可能出现欠混或过混。
更合理的做法,是把时间、温度、电流或功率变化、压砣位置等信号结合起来判断。对于自动化程度较高的产线,也可以通过工艺记录追踪每一批的波动来源。
三、适用场景与不适用边界
这类啮合式混炼思路更适合需要较强剪切、反复翻转和稳定分散的场景,例如色母粒、电线电缆料、部分高分子复合材料和高填充改性体系。
但它并不适合所有物料。对剪切非常敏感、低温窗口很窄,或者只需要轻柔掺混、不要求强分散的物料,盲目选择高剪切结构,可能带来降解、黏结或性能波动。设备选型应围绕物料特性,而不是单看设备规格大小。
四、一个常见避坑点:只看单次试样,不看连续批次稳定性
有些采购在试机时只关注一锅料是否颜色均匀,忽略连续生产中的温升、清理便利性和批次复现。实际导入产线后,换料清理不彻底、温控波动、投料误差都会被放大。
建议验证时同时关注三个问题:
- 连续批次之间色差是否稳定;
- 换色、换配方时清理是否方便;
- 工艺参数是否可记录、可追溯。
否则单次效果再好,也难支撑长期稳定生产。
五、设备和工艺要一起评估
提升啮合机混合均匀度,不能把责任全部压给操作人员。转子构型、混炼室间隙、压砣形式、温控系统和自动化记录方式,都会影响最终分散效果。
利拿实业依托70多项自主专利技术,并支持全流程非标定制化方案,可围绕不同物料的混炼边界进行设备配置匹配。对于配方差异大、品类切换频繁的工厂,前期把工况沟通充分,后期返工和调试成本才更容易控制。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
