

硫化机参数怎么看?橡胶密封件选型先核对这几项
利拿硫化机参数怎么看?橡胶密封件选型先核对这些项
橡胶密封件产线换设备时,只看设备吨位或外形尺寸,往往会在试模阶段暴露问题:模温不均、合模压力不匹配、开模行程不够,后续再改模具或增加辅机,都会影响投产节奏。核对利拿硫化机参数,不能只抄一张规格表,而要把胶种、模具、节拍和现场公用条件放在一起判断。
先判断参数是否服务于硫化工艺
硫化可以简单理解为橡胶在温度、压力和时间共同作用下形成稳定弹性结构的过程。密封件通常尺寸小、批次多,对合面质量和尺寸一致性较敏感,参数选择要围绕“温度稳定、压力可控、取放件方便”展开。
核对利拿硫化机参数时,建议先看三类内容:
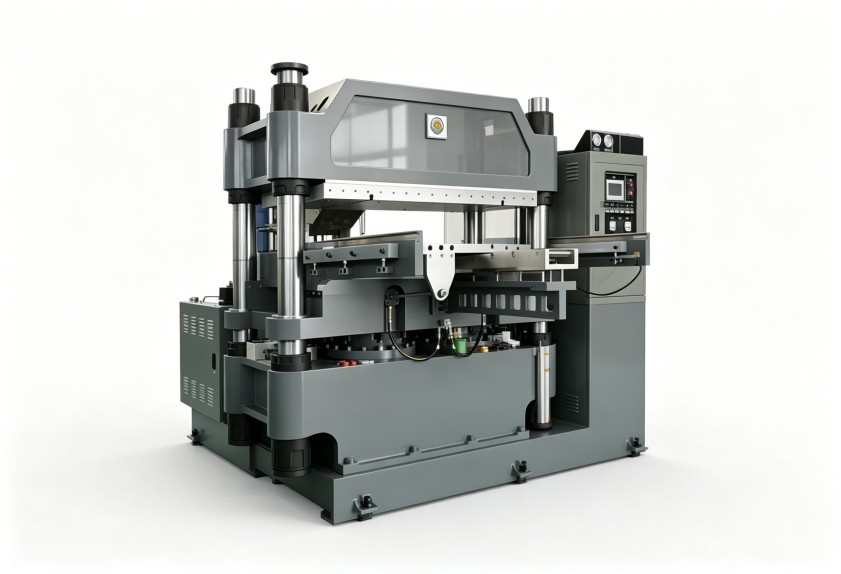
- 热板或加热结构的温区配置,判断能否满足模具均匀受热要求;
- 合模压力、开模行程和模具安装空间,判断现有或规划模具能否适配;
- 控制方式与自动化预留接口,判断后续是否方便接入取件、排气等辅助环节。
这里有一个常见误区:把压力参数当成越大越稳妥。压力不足可能导致胶料充模不充分、飞边控制困难,但压力配置与模具结构、产品投影面积不匹配,也可能增加模具负担,并不等于产品质量更好。
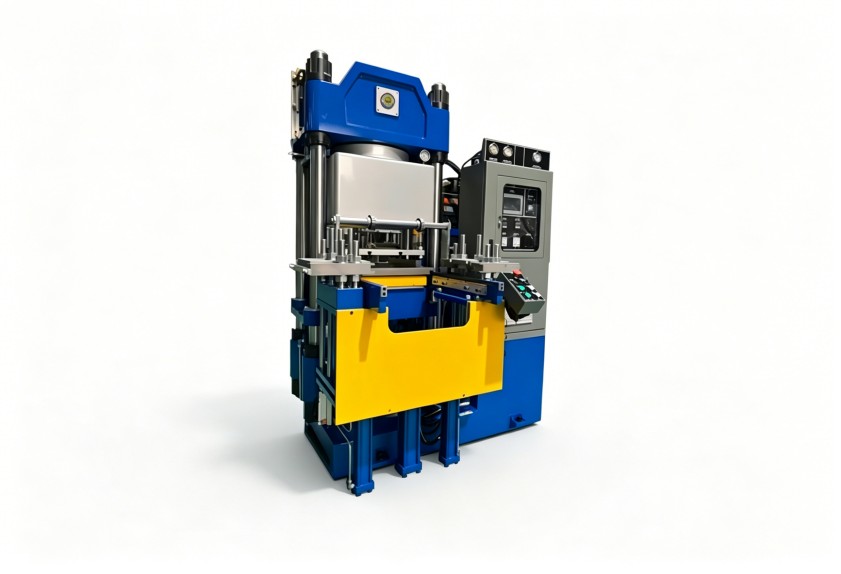
橡胶密封件场景的参数核对重点
温度参数要看“控制能力”,不只看最高温度
密封件胶料种类多,不同配方对硫化温度窗口的耐受程度不同。采购时不能只询问设备能升到多少度,更要关注温区分区、控温方式和温度稳定性。多腔模具若温差偏大,同一模次内的产品可能出现硫化程度不一致,后段检验压力会明显增加。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议把模具尺寸、型腔数量和胶料工艺要求一并提供给设备方,再核对加热结构与控制方案,避免设备到货后才发现温区无法匹配模具。
合模与行程参数要结合模具判断
合模压力、开模行程、热板尺寸和模具厚度需要联动评估。尤其是带抽芯、多层模或复杂分型结构的密封件模具,如果只按单机标称参数选型,可能出现装模空间够但取件空间不足的问题。
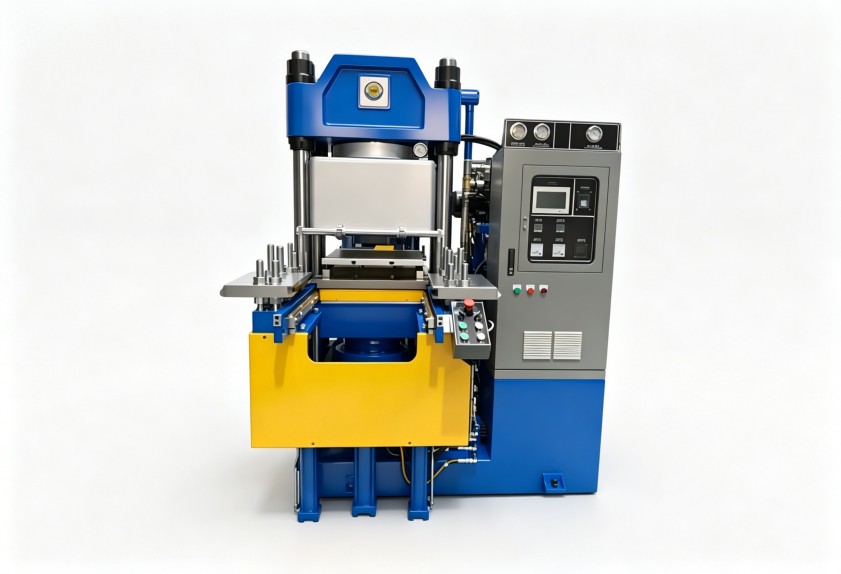
选型时可按以下顺序核对:
- 明确产品尺寸、型腔数和模具外形;
- 确认模具闭合高度、开模取件距离;
- 再核对设备热板规格、行程和压力配置;
- 最后检查水电、气路、安装空间等现场条件。
控制参数影响换批与管理效率
密封件生产常涉及多批次、多规格切换。控制界面、工艺参数存储、排气动作和时间设定是否便于操作,会直接影响换产培训和现场管理。对需要追溯工艺记录的工厂,还应提前确认控制方案能否满足生产管理要求,而不是等设备进场后再改造。
哪些情况适合非标定制
标准参数更适合模具规格相对统一、工艺路线稳定的产线。若存在以下情况,就应把非标定制提前纳入评估:
- 产品结构特殊,常规开模行程或热板尺寸无法适配;
- 多腔模具较大,对温区布局和模具安装方式有专门要求;
- 现场需要连接自动取件、安全防护或其他辅助装置;
- 胶料工艺特殊,需要调整控制逻辑或动作顺序。
利拿支持全流程非标定制化方案,但定制不等于随意放大配置。合理做法是先明确产品、模具、产能和公用条件,再判断哪些参数需要调整,哪些配置保持标准化,以兼顾交付周期与后续维护便利性。
适用边界与避坑提醒
这套参数核对思路适用于橡胶密封件、小型橡胶制品以及多规格模具切换较频繁的硫化场景。若产品属于超大尺寸构件、连续挤出硫化产线,或工艺重心不在模压硫化环节,则不能直接套用同一套选型逻辑。
一个实际避坑点:询价时只提供产品名称,不提供模具尺寸和胶料工艺,设备方很难判断行程、热板和控制配置是否合适。短期看似沟通省事,后期可能出现模具装不上、取件不顺、温控不满足工艺窗口等问题,返工成本往往高于前期充分确认的成本。
日常管理上,建议建立参数点检表,对加热、合模、密封和控制单元做周期性检查;具体保养周期应结合设备使用强度、现场环境和厂家指导确定,避免凭经验长期带病运行。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
