

压延机产能上不去?先分清设备瓶颈和配方波动
压延机产能波动怎么判断?从设备配置、工艺参数到生产管理的排查思路
很多橡胶密封件工厂在评估压延机产能时,容易只盯着“每小时出多少米料”,却忽略厚度公差、换料时间、废品率和前后工序匹配。设备能转起来,不等于产线能稳定交付。若把配方波动、温控不足或供料不稳定造成的问题,简单归因于压延机本身,后续采购和改造很容易走偏。
先确认:产能不足到底卡在哪一段
压延,是指胶料通过一组相对转动的辊筒,被连续压成一定厚度和宽度片材的过程。压延机产能通常不是孤立指标,它同时受到辊筒规格、辊距控制、温控稳定性、供料连续性和收卷方式影响。
判断前先把问题分成两类:
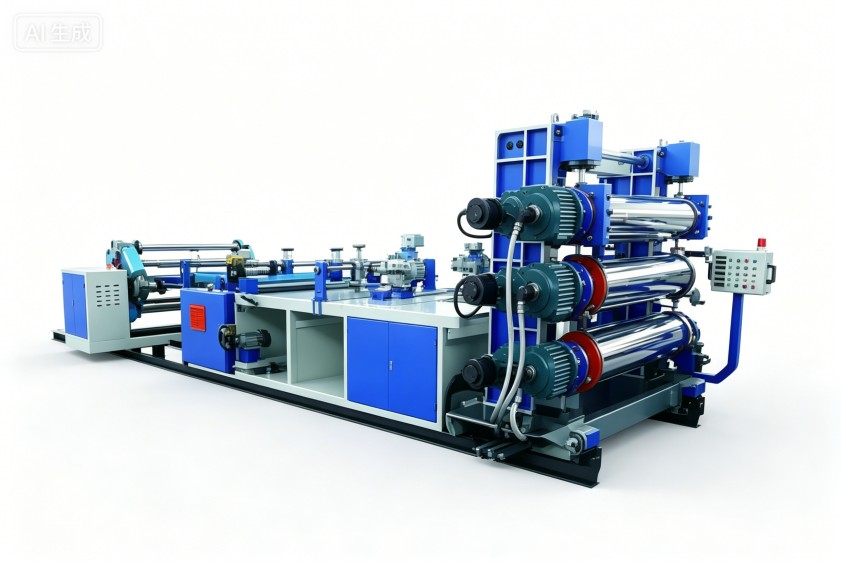
- 设备能力不足:辊筒规格、驱动能力、温控范围或自动化控制无法满足当前胶种和片材要求。
- 产线协同不足:前道混炼胶供料不连续、胶片冷却或收卷节拍不匹配,导致压延主机频繁等待。
这两类问题的处理方向完全不同。前者需要重新评估设备配置,后者更应先优化工序衔接。若只通过提高辊速追求压延机产能,薄规格制品可能出现厚度波动、气泡或表面缺陷,反而增加返工。
设备配置要看三个关键环节
1. 辊筒与辊距控制
橡胶密封件常见的薄片、胶片或预成型料,对厚度一致性要求较高。辊筒刚性、辊距调节方式和运行稳定性,会直接影响连续生产时的良品表现。只按最大出料速度选型,而不考虑公差要求,容易在批量订单中暴露问题。
2. 温控系统的适配性
不同胶料对温度敏感程度不同。温控不均会造成胶料流动性变化,进而影响辊隙间的吃料状态和片材稳定性。作为拥有15年以上橡塑设备研发经验的厂家,我们建议把温控能力放在与产能指标同等重要的位置评估,而不是把它当作附属配置。
3. 供料与收卷的匹配
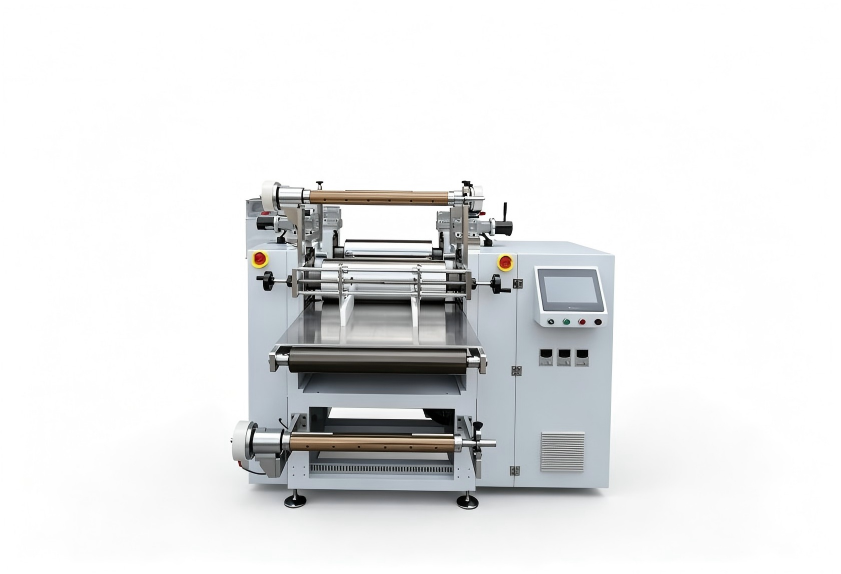
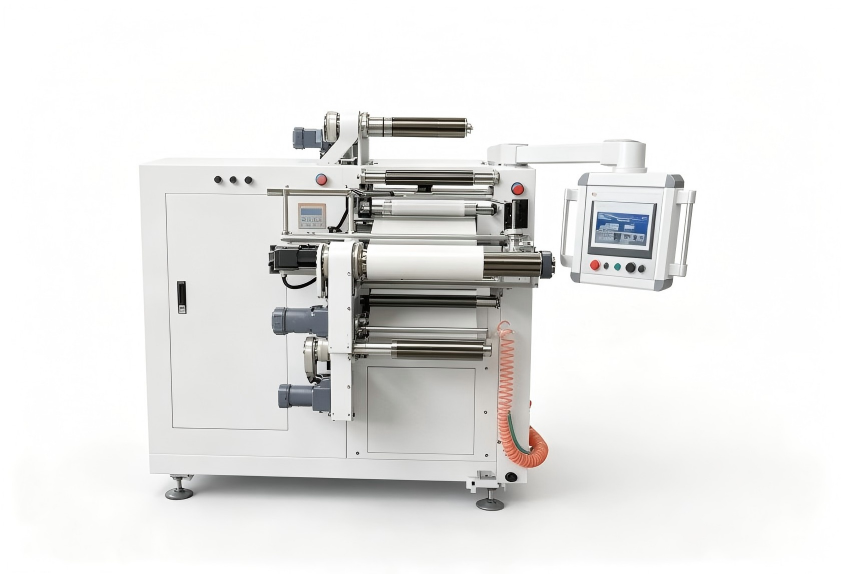
压延主机前后如果缺少稳定供料、导开、冷却或收卷配合,主机速度再高也难以转化为有效产出。尤其在多批次、小批量密封件生产中,频繁换料、清机和调机,会明显压缩实际运行时间。
工艺参数不能脱离胶料和制品谈产能
同一条压延线,加工不同硬度、粘度和含胶体系的胶料,稳定运行区间并不相同。评估压延机产能时,至少要同步核对以下参数:
| 评估维度 | 需要关注的问题 | 忽略后的风险 |
| --- | --- | --- |
| 胶料粘度 | 供料是否均匀,吃料是否稳定 | 辊隙堆料异常、片材厚薄不均 |
| 辊温设定 | 是否匹配胶料流动性 | 粘辊、焦烧倾向或表面质量下降 |
| 辊速与速比 | 是否兼顾排气、塑化和出料 | 气泡、纹路、片材张力不稳 |
| 厚度与宽度 | 公差要求是否在设备能力范围内 | 废品率上升,有效产能下降 |
这里有一个常见避坑点:部分工厂在选型时只提供“材料名称”和“目标产量”,没有说明厚度范围、宽度、公差、连续运行时间和换料频次。这样得到的方案可能满足理论产量,却无法覆盖真实生产节拍。
生产管理决定理论产能能否落地
设备铭牌或方案中的产能表述,多是在特定物料、规格和稳定工况下形成的参考结果。实际车间里,换料、清机、调辊距、首件确认和异常处理都会占用时间。
提升有效产能,不宜只从主机速度入手,可以先做三件事:
- 建立不同胶种的辊温、辊距和辊速记录,减少反复试调。
- 将混炼、供料、压延、冷却和收卷节拍统一排产,避免主机等待。
- 定期检查辊筒表面、温控回路、传动部件和安全防护,降低突发停机概率。
对于多配方交替生产的车间,换料便利性和清洁设计应纳入选型。否则设备在单一物料上表现尚可,切换到深色、浅色或不同粘度胶料时,清机时间和污染风险会削弱整体效率。
适用场景与不适用边界
这类产能评估思路适用于橡胶密封件、橡胶片材、预成型胶片等连续压延场景,尤其适合需要兼顾厚度稳定性、换料效率和良品率的产线。
它不适用于以间歇混炼为主、没有稳定片材出料要求的工序;也不能替代具体配方试验。若材料属于高填充、高硬度或特殊敏感体系,仍需结合实际胶料做工艺验证。
利拿实业依托70多项自主专利技术和全流程非标定制化方案能力,可围绕密炼、开炼、压延前后配套及整线协同进行配置评估,避免客户只采购单台主机却无法形成稳定产出。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
