密封件批次厚度不稳?先查密炼机转子磨损
密炼机转子磨损,正在悄悄拉低密封件的批次合格率
橡胶密封件对胶料分散均匀度和硬度一致性要求极高。当混炼胶出现局部发黏、颜色不均,或同一批产品硫化后硬度波动加大时,不少厂家先调工艺参数,再换原材料,问题却依旧反复。实际上,这类质量波动常常指向一个被忽视的机械根源——密炼机转子磨损。
针对转子磨损引发的生产异常,直接更换转子总成成本高、周期长,而盲目堆焊修复又可能破坏转子原有几何轮廓。本文从三个与混炼质量直接相关的技术维度展开,帮助您判断设备是否到了需要修复的节点,以及如何规划修复方案。
转子棱边磨损如何影响密封件混炼质量
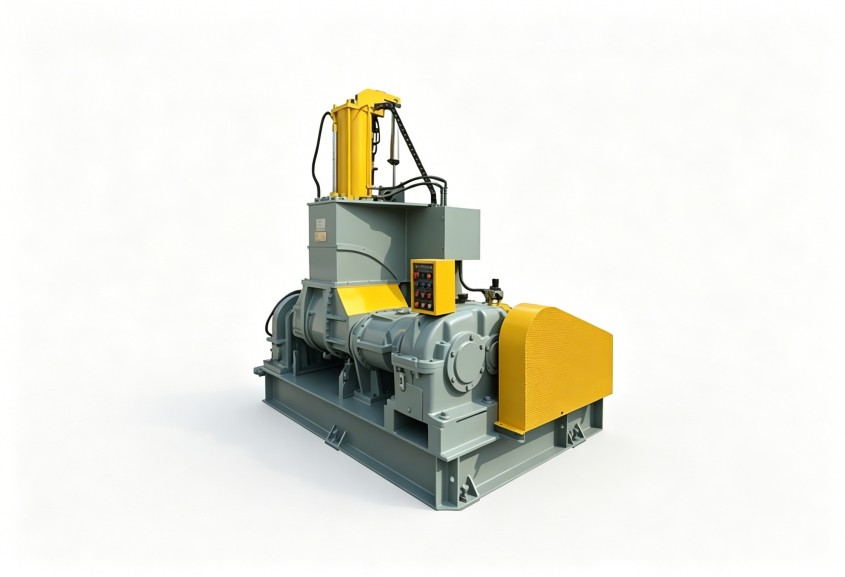
密炼机转子的棱边顶端是剪切力最集中的区域。橡胶密封件配方中常含高硬度填料,长期运行后转子棱边由锐利变为圆弧状,顶部间隙随之增大。
这一变化直接导致两个后果:一是胶料在棱顶受到的剪切作用减弱,填料团聚体被打散的概率下降;二是转子与密炼室壁之间的漏料量增加,胶料在室内的实际有效停留时间缩短。
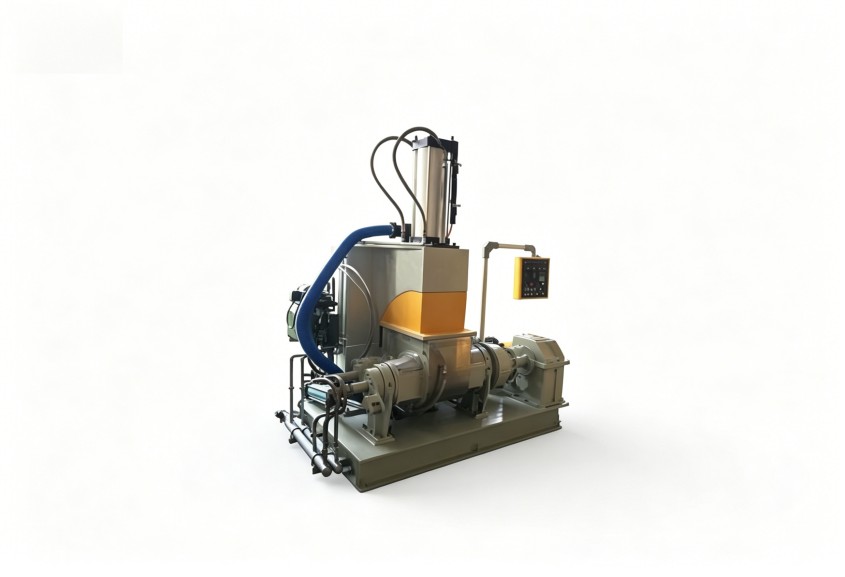
反映到密封件生产上,就是混炼胶门尼粘度波动加大、炭黑分散等级下降。若您发现排胶后的胶料表面粗糙,或硫化后的密封件出现局部硬点、边缘缺胶,在排查配方和工艺前,建议先测量转子棱顶间隙是否超出设备出厂基准。
修复决策的两个关键判断维度
棱顶间隙与容积变化的量化评估
转子磨损后,密炼室有效容积会相应增加。若按原配方填充系数投料,实际填充率下降,转子对胶料的推挤作用减弱。
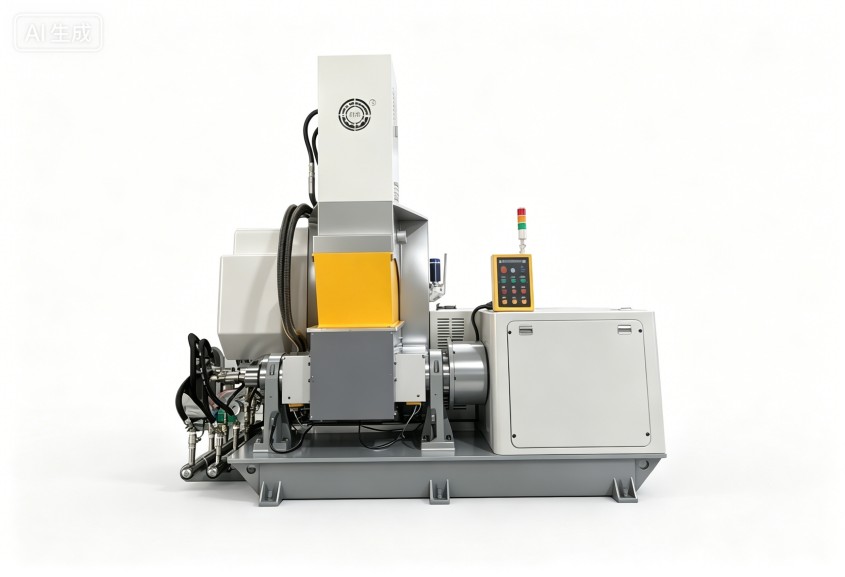
判断是否需要修复,不能只看运转是否平稳,而要对比设备原始装配图纸:测量棱顶与室壁间隙、转子长棱与短棱的高度差。当间隙值超过出厂标准上限时,修复比强行调整工艺参数更能从根本上解决问题。
端面密封磨损与润滑油路联动检查
转子端面密封处磨损常与转子本体磨损同步发生。密封件行业普遍采用高填充EPDM或NBR胶料,粉料容易渗入密封端面,加速磨损。
修复转子时不应只处理棱边,还需同步检查端面密封面的平面度和油路是否通畅。若只堆焊棱边而忽略密封面修复,设备恢复投产后可能出现润滑油泄漏、胶料进入轴承箱等二次故障。
修复后的温控配合与设备调试
转子重新加工后,棱顶间隙恢复,设备机械状态改善,但混炼过程中的热历史已经改变。修复后的密炼机转子与室壁间隙变小,同样转速下胶料受到的剪切频率增加,升温速率会比磨损期更快。
此时需要同步优化温控策略:适当降低转子转速或冷却水流量设定值,观察排胶温度变化,再逐步调整至工艺窗口。若修复后仍沿用磨损期的温度参数,容易因剪切过热导致密封件胶料早期焦烧。
此外,修复后的转子轮廓与原始设计可能存在细微差异,建议先进行小批量试混炼,检测门尼粘度和密度数据,确认稳定后再恢复连续生产。
维修周期的合理规划与设备管理建议
转子修复不是应急措施,而应是设备全生命周期管理的一部分。对于密封件生产厂家,建议结合混炼胶年产量和胶料配方中填料比例,制定预防性检查计划:每半年测量一次棱顶间隙并记录数据,建立磨损趋势曲线。
当间隙增速明显加快时,说明设备其他部件(如卸料门密封、轴承间隙)也可能出现连锁磨损,可一并纳入维修方案,避免反复停机。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。