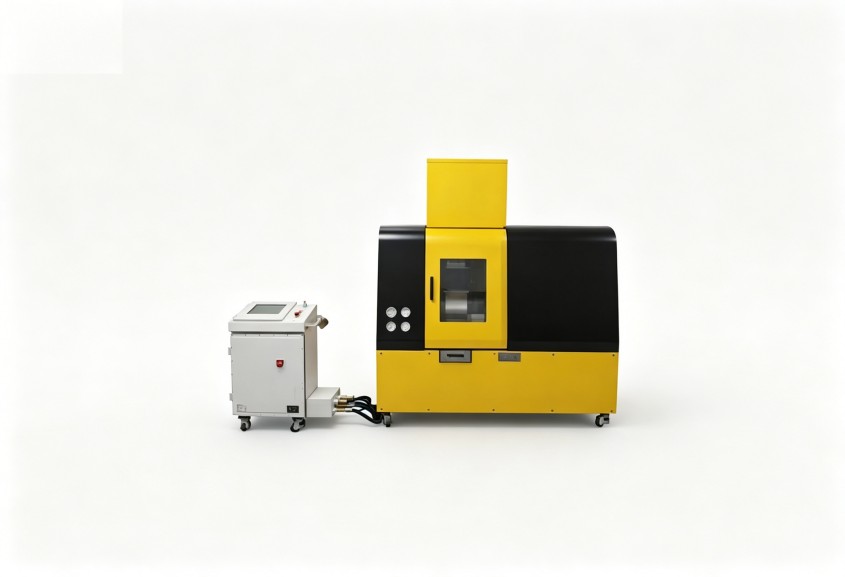
密炼机下顶栓漏料反复出现,问题可能不只出在密封圈
密炼机下顶栓漏料反复,先检查对中、液压和点检记录
密炼机下顶栓频繁漏料,在很多橡胶密封件车间里是反复出现的头痛问题。换密封圈、调压紧力,当时似乎恢复了,但过几天又漏。这种情况往往不是密封件质量不过关,而是顶栓与混炼室的配合状态、液压系统的约束力,以及日常维护方式没有跟上设备的实际工况。本文就从这三个方向,帮您梳理一套更落地的排查思路。
下顶栓与混炼室对中不良,只换密封圈很难根治漏料
下顶栓与混炼室的对中状态,直接影响密封圈的受力情况。长期单边受力会导致密封圈偏磨,漏料位置因此常集中在固定一侧。此时只换密封件,磨损过程很快会重演。维护时可借助塞尺或百分表测量顶栓与机体间隙,同时观察拆下的密封件压痕是否均匀。另一项直观的检查是观察漏料痕迹分布是否与顶栓往复运动方向一致,这能帮助快速判断偏磨是由对中误差还是导向磨损引起。橡胶密封件生产批次多、设备启停频繁,对中检查的间隔应适当缩短。
液压约束力不足,顶栓可能出现微小退让
密炼机下顶栓的压紧密封依靠液压系统持续提供约束力。液压缸内泄、溢流阀设定值漂移,都会让顶栓在混炼过程中出现微小退让,物料在压力下挤入密封面,形成反复漏料。如果压力表显示混炼阶段波动加大,或顶栓动作速度不均匀,建议优先排查液压回路,而不是再次订购密封件。此外,液压油温度偏高或油液乳化,也会削弱密封效果,油品状态应纳入维护检查范围。若车间内多台设备共用一套液压站,还要留意其他机台动作时对该下顶栓压力的瞬时影响。
把日常点检从经验判断转向数据记录
很多工厂对密炼机下顶栓的维护,依赖经验丰富的老师傅个人判断。经验固然可靠,但人员一旦变动,设备状态的连续性就容易出现问题。建议将点检内容标准化,详细记录每次顶栓动作声音、液压压力读数、密封件拆换时的压痕形态,并跟踪每套密封件的实际使用寿命。培训重点不必局限在拆装技能,让操作与维护人员学会识别异常信号,往往能更早暴露隐患。记录不是目的,把故障从“偶然发生”变成“可预期”,才是数据管理的价值所在。
橡胶密封件生产对设备稳定性要求高,下顶栓漏料不仅影响混炼效率,也可能带入杂质,影响制品一致性。实际排查时,不必一次性更换多个部件。按照“先对中、再液压、后点检”的顺序推进,往往能更快锁定问题。即使设备已经运行较长时间,系统化排查也有助于减少无效维护,降低整体成本。利拿实业在密炼机设计与制造领域积累深厚,熟悉各类密封件生产工况,可根据客户实际需求提供包含设备配置优化、维护支持在内的整体解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。