塑料改性橡塑抽粒一体机出粒不均?先调整这几项工艺参数
塑料改性用橡塑抽粒一体机出粒不均的工艺参数调整思路
塑料改性生产中,抽粒环节的成品稳定性直接影响后续注塑、挤出工序的良品率。不少厂家遇到出粒大小不均、表面有料花的问题时,第一反应是更换切粒刀或调整模头,却忽略了前端混炼与喂料环节的参数匹配,反而越调越乱。下面从三个常见的工艺参数维度拆解异常原因,帮生产团队快速缩小排查范围。
喂料填充系数不匹配的影响
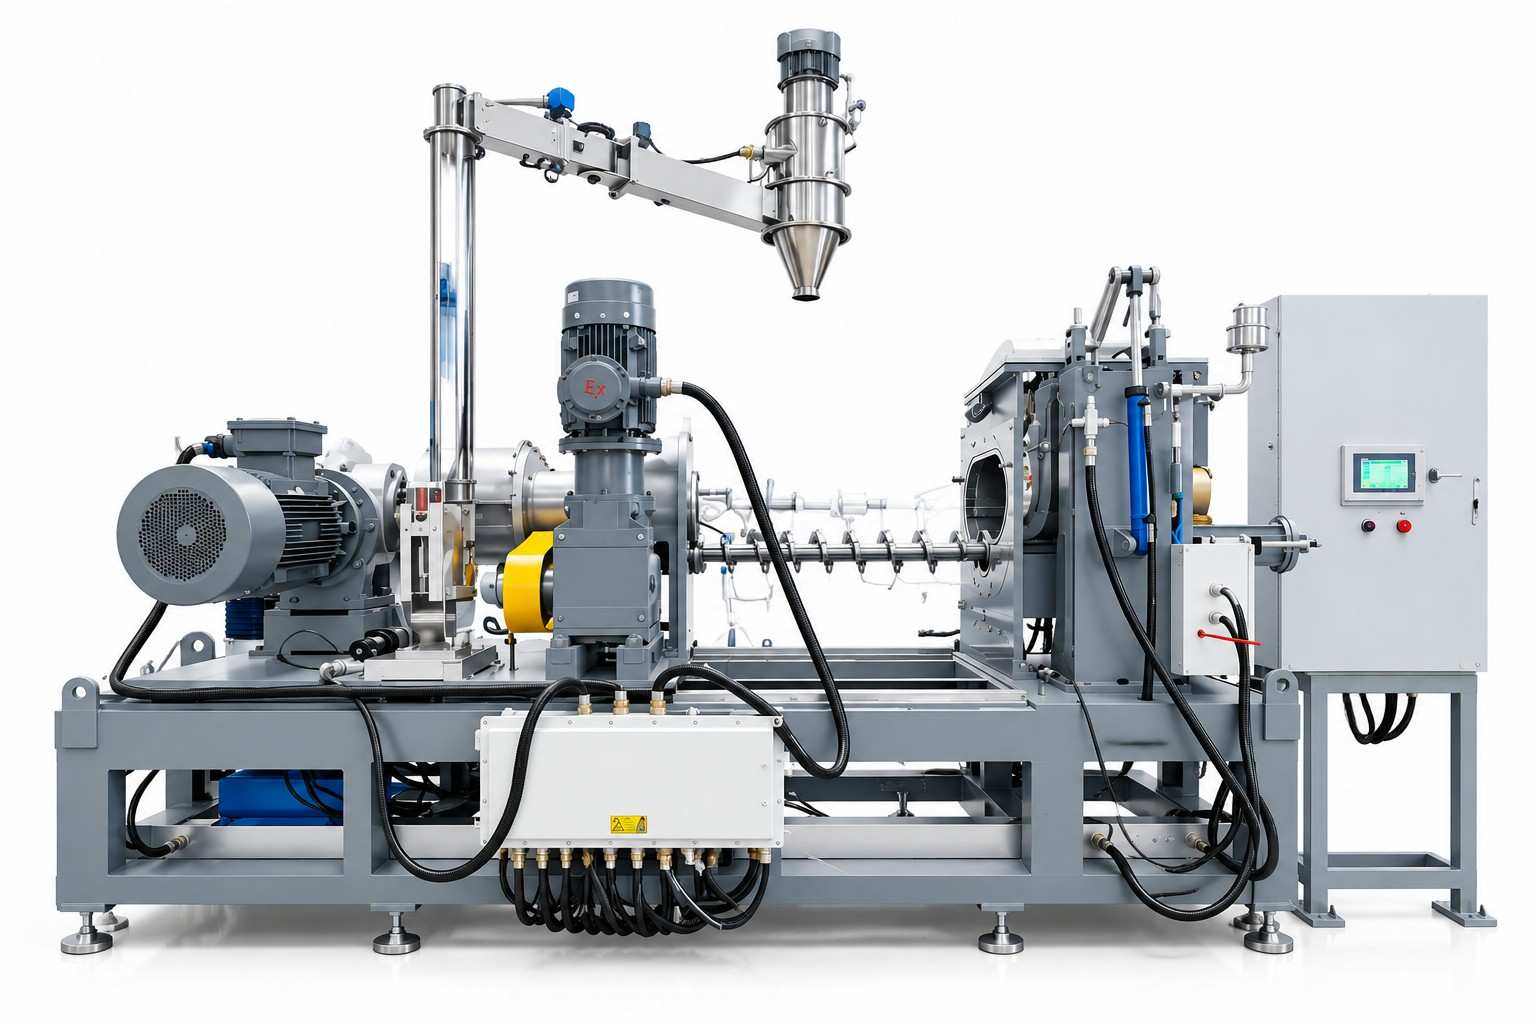
填充系数是指物料在混炼腔内的占用比例,过高会导致吃料节奏不稳,后端挤出压力持续波动,切粒时易出现长短不一的颗粒;填充系数过低则会让物料剪切不足,塑化不均匀,颗粒表面易出现麻面或未熔融的料点。不同配方的改性料(如添加玻纤、阻燃剂的体系)堆积密度和流动性差异很大,不能直接照搬通用塑料的参数。不少橡塑抽粒一体机的默认参数是按通用PP、PE设定的,适配改性配方时需要针对性调整。
混炼段温控精度的作用
改性塑料中的功能助剂(如相容剂、抗氧剂、色粉)对温度敏感度较高,混炼段温度波动过大,可能出现局部物料降解或助剂分散不均的情况,切粒后会出现色差、料花等问题。很多厂家只关注挤出模头的温度显示,却忽略了混炼腔各区段的温控稳定性,导致同一批次颗粒的性能差异较大。橡塑抽粒一体机的混炼段温控表现,直接影响改性料的批次稳定性。
切粒转速与挤出速度的匹配逻辑
出粒不均比较直观的诱因是切粒转速和挤出速度不匹配,但很多生产人员调整时只动切粒机转速,不调整前端喂料和挤出的速率比,导致挤出压力忽高忽低,颗粒均匀度始终达不到要求。正确的调整逻辑是先稳定前端喂料量,待混炼挤出压力稳定后,再微调切粒转速,逐步逼近最佳匹配值,而非反过来从切粒端往回找补。
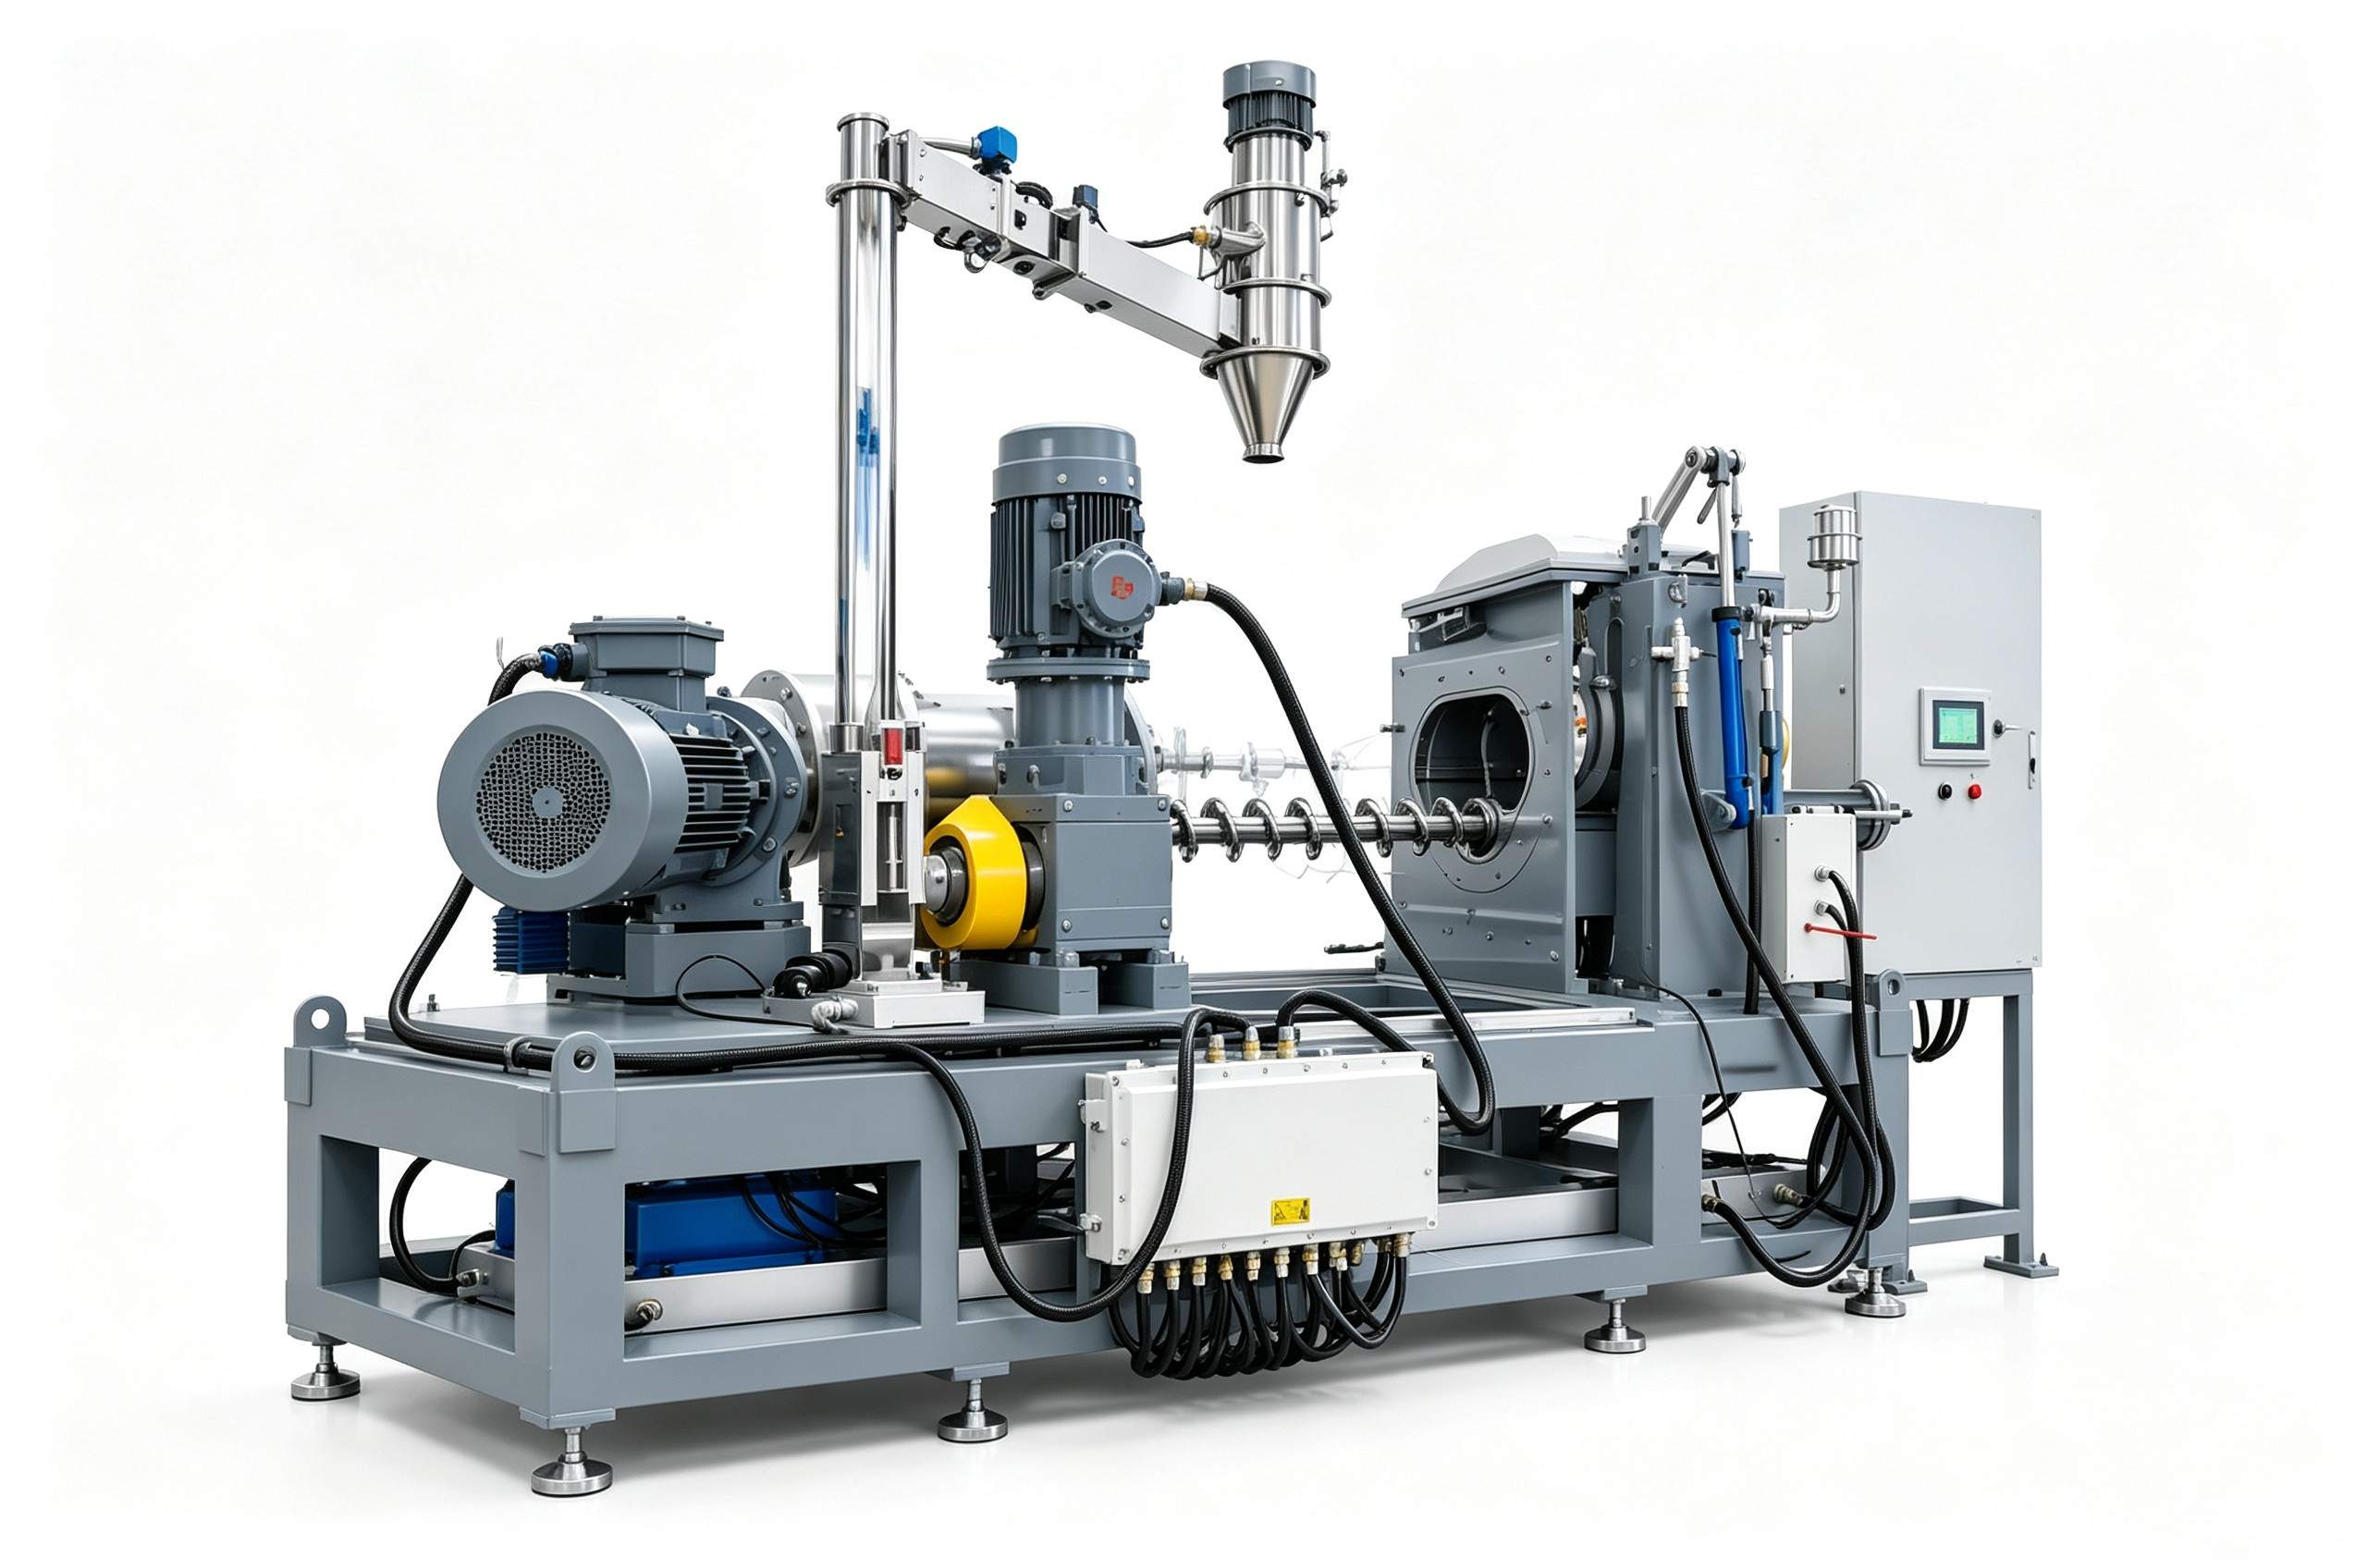
对于经常更换配方的改性料生产场景,建议建立不同配方对应的工艺参数档案,换料时按预设参数调整,能大幅减少调试时间。如果现有设备的温控精度、喂料稳定性无法满足改性料的生产要求,也可以考虑针对性升级设备配置。

如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。