色母粒换产清料耗时长 可快速清料捏合造粒机结构设计解析
色母粒换产清料效率低 可快速清料捏合造粒机的配置优化方向
色母粒生产常面临多品种、小批量订单需求,换产时清料环节往往成为产能瓶颈——残留物料易造成下一批次串色报废,为清干净反复开机空转又会浪费原料、拉长停机时间。不少工厂误以为清料慢只是操作手法问题,实则核心原因在于设备本身的结构设计是否适配频繁换产的工况。以下从几处关键配置入手,拆解快速清料功能的实现逻辑,帮你找准设备优化的核心方向。
缸体与转子表面处理直接决定清料难度
传统捏合造粒设备的缸体内壁如果存在焊缝凸起、表面粗糙度高的问题,物料容易嵌在细微缝隙中,清料时很难被完全带出,只能靠人工刮除,既耽误时间又可能损伤缸壁。转子棱边的拼接死角,同样容易积存残料,成为串色的主要诱因。
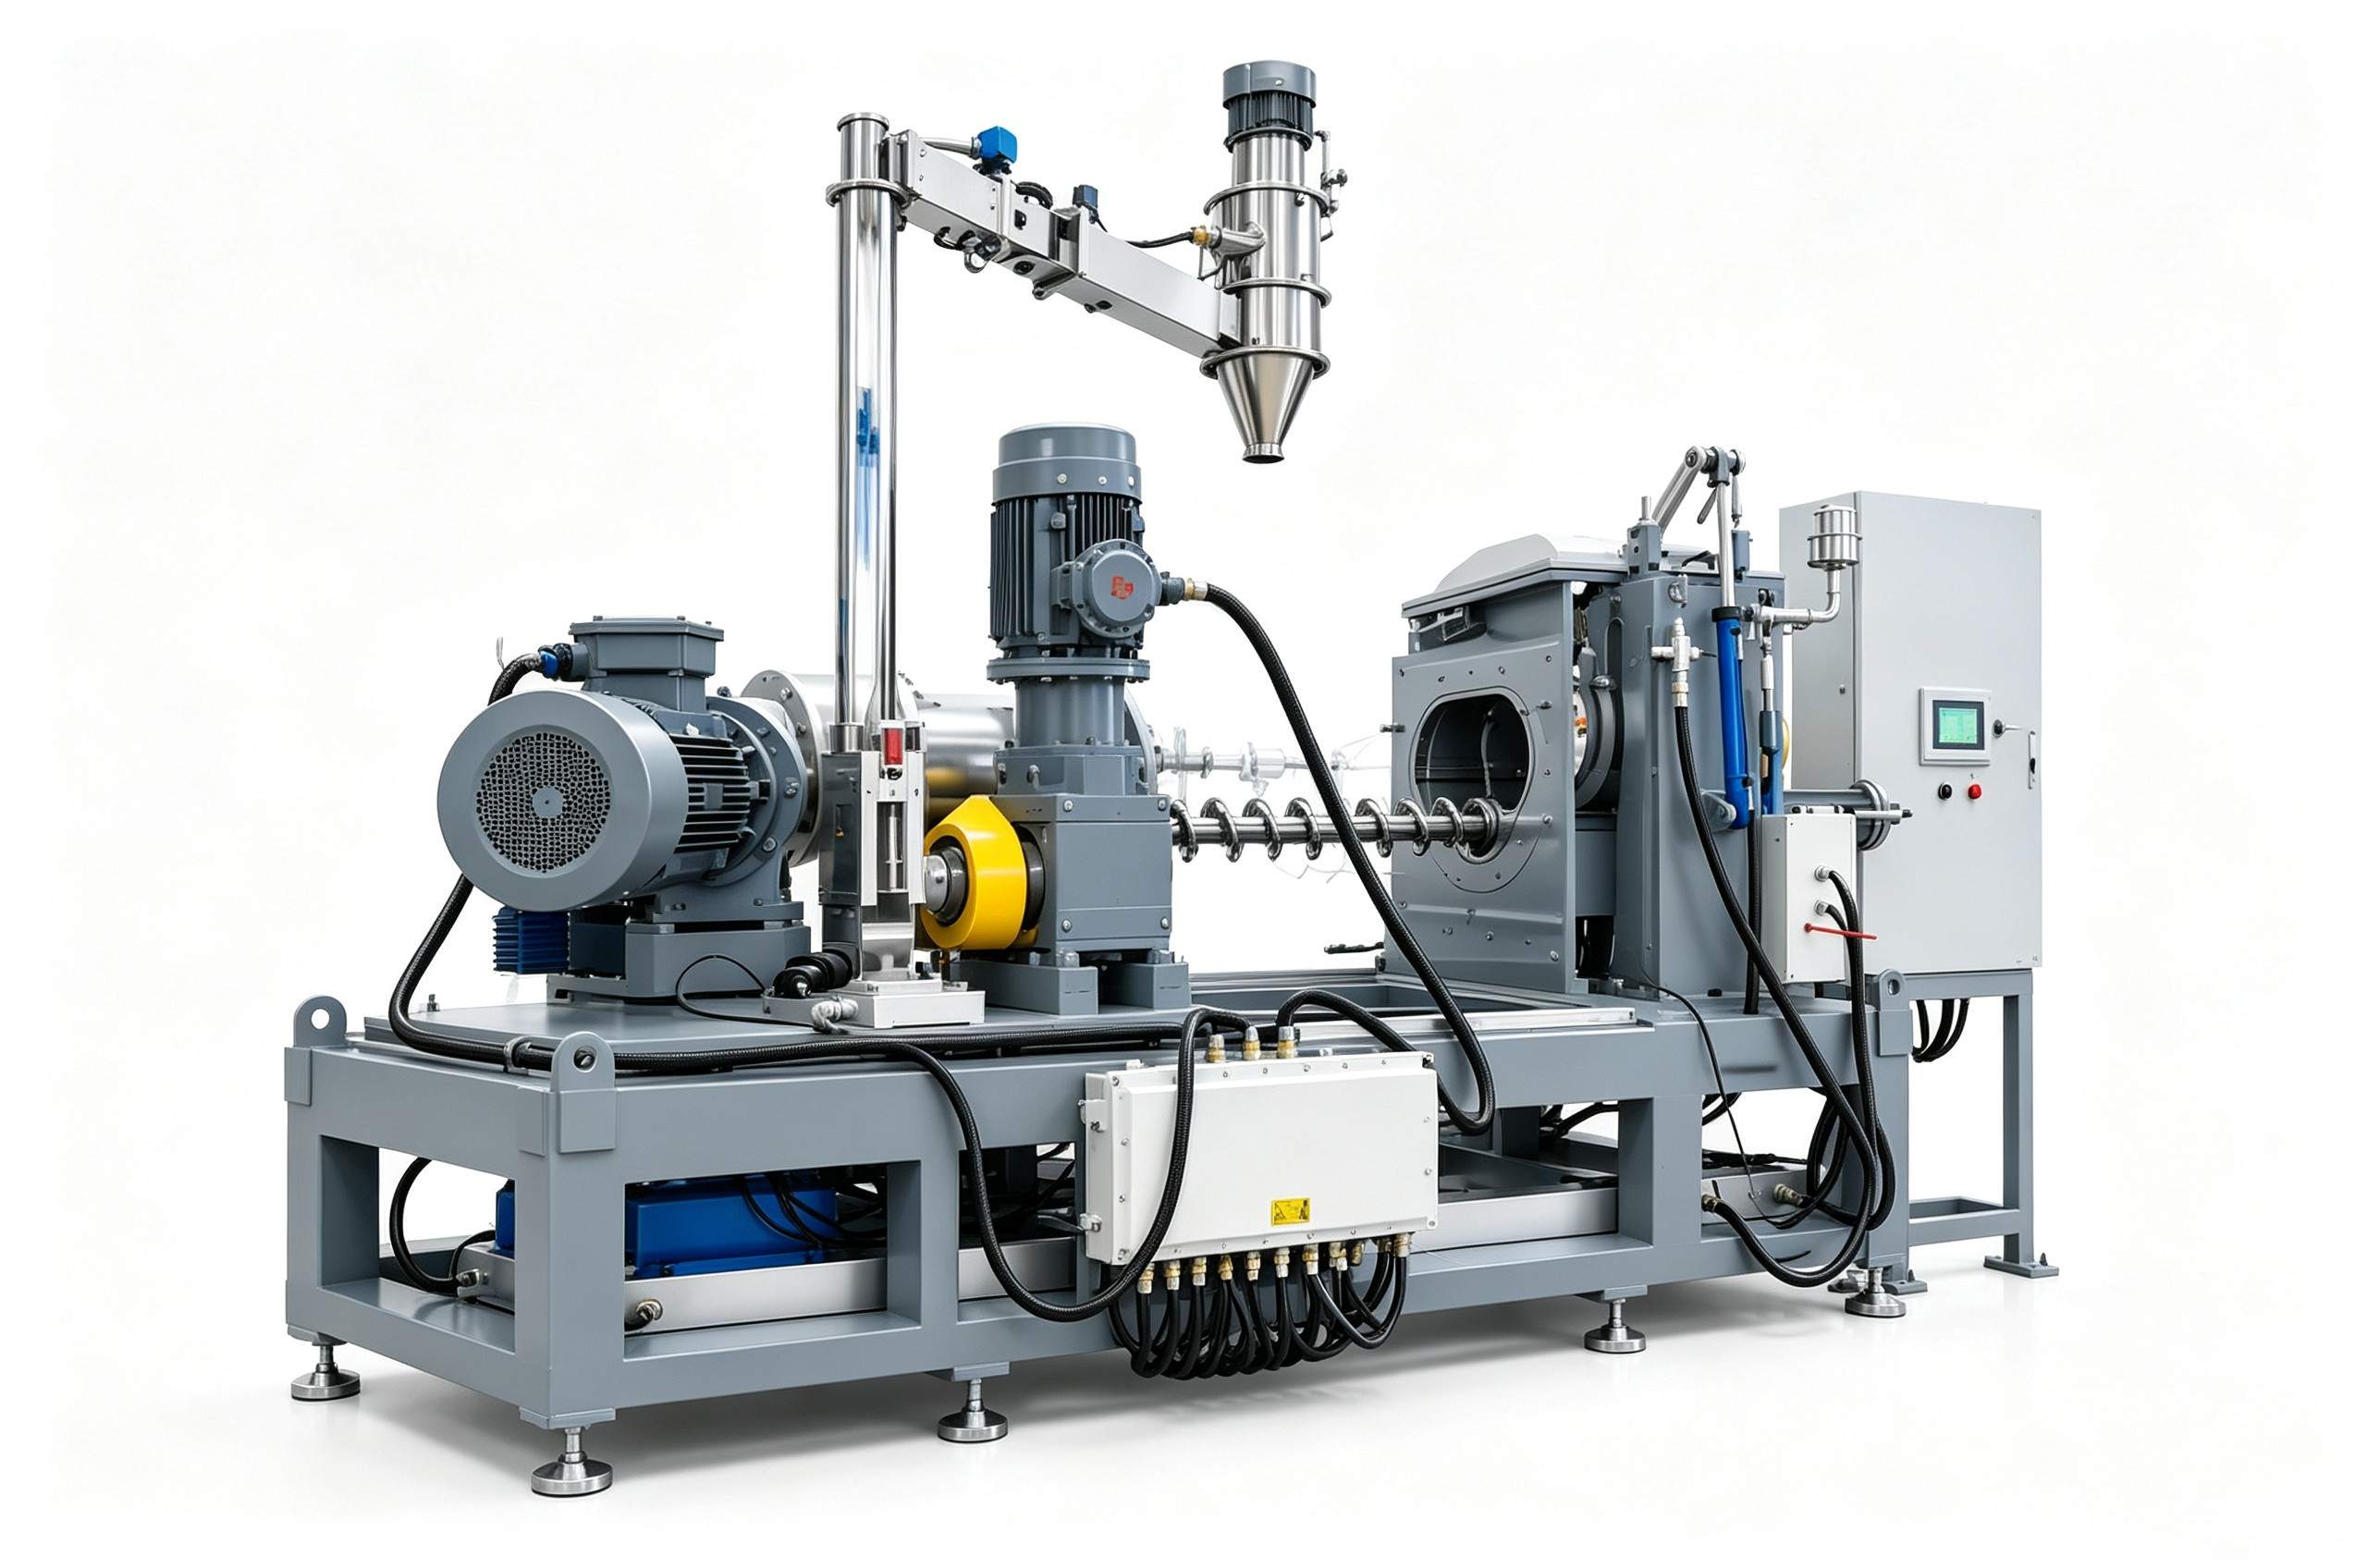
可快速清料捏合造粒机通常会对缸体内壁做镜面抛光处理,转子采用整体式加工工艺,尽可能减少拼接缝隙与表面凹凸点,降低物料粘附力,清料时大部分残料能随转子转动直接带出,减少人工清理工作量。

卸料结构设计影响清料彻底性
很多工厂清料时的时间损耗,集中在卸料口的残留清理上。传统设备的卸料口多为窄缝式,周边还有挡板、密封件的凸起结构,残料容易卡在缝隙里,需要用工具反复掏挖,甚至拆解部件才能清干净。
适配频繁换产需求的设备,会采用全开式卸料结构,卸料门可大角度开启,部分机型支持缸体翻转,操作人员能直接接触缸内几乎所有角落,清理残料的时间大幅缩短。密封件采用嵌入式平齐安装设计,也能减少积料死角,降低清料难度。
造粒段结构需与捏合段快清性能匹配
不少工厂选型时只关注捏合缸的清料表现,忽略了后续挤出造粒段的结构设计,结果捏合缸十几分钟就能清完,螺杆和机筒里的残留却要花几倍时间处理,拖慢整体换产节奏。

可快速清料捏合造粒机会同步优化造粒段结构,比如采用积木式螺杆设计方便拆解清理,机筒设置快开结构,螺杆表面同样做镜面抛光处理,减少物料挂壁可能,让捏合、造粒两个环节的清料效率保持同步,避免出现短板。
快清配置需结合自身生产工况选择
不同配方体系的色母粒,清料难度差异很大——高浓度炭黑、荧光色母的粘附性强,清料难度远高于普通浅色母粒,对设备表面处理精度、结构无死角设计的要求也更高。
不要只看设备标注的快速清料功能,要先梳理自身的常用配方、换产频率、清料合格率标准,再核对对应的设备配置是否能满足需求。利拿实业在对接色母粒生产客户时,会先核实这些生产细节,再调整缸体抛光精度、卸料结构等配置,确保设备适配实际生产需求。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。