

新能源材料混炼总吃灰?先查密炼机适用性和调节逻辑
新能源材料批次混炼不均,问题可能不在配方在设备
正极材料、电极前驱体等粉体物料在密炼机里出现团块、分散不均,或者批次间温升差异大,多数生产团队第一反应是调整配方比例或延长混炼时间。但换了两轮配方,问题依旧,这时候就值得怀疑:密炼机混炼工艺与物料特性的匹配度,是不是从一开始就没校准。
不同物料对密炼机的转子形式、填充系数、温控效率要求差异很大。新能源材料普遍密度低、比表面积大、对温度敏感,沿用橡胶或塑料的混炼习惯,容易出现“看着在转,实际上没剪开”的状态。本文就从工况适配、参数调节、出料衔接三个角度,帮生产团队理清排查方向。
先确认密炼机适不适合当前物料体系
密炼机不是通用搅拌机,它的混炼效果取决于转子捏合力与物料在腔体内的流动状态。新能源材料若颗粒度细、易团聚,需要更高的剪切频率,而非单纯延长混炼时间。如果设备转子结构偏向低速大扭矩、适合高弹性胶料,用在粉体为主的材料上,剪切效率自然不足。
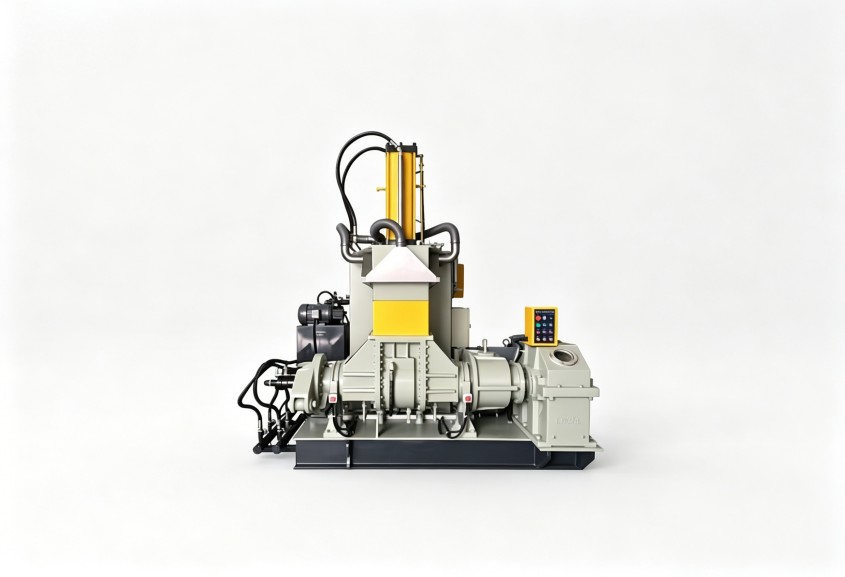
排查时先看两个点:一是转子构型是否适合粉体分散,二是腔体填充系数是否按物料堆密度做过重新计算。许多批次波动问题,源头只是填充量沿用旧参数,导致混炼空间过大、物料打滑,热量集中在局部。确认这两点,再做工艺调整才有意义。
温度与剪切时间,要跟着物料特性走
新能源材料混炼最怕温升失控。温度过高,材料结构可能被破坏;温度不够,粉体无法均匀包覆。密炼机混炼工艺里,温控精度和转子转速是联动项,不能单独调一项就指望改善。
实操中建议先从转速和混炼时间的关系入手。物料分散不理想时,适当提高转子转速、缩短单次混炼时长,往往比“低速多混几分钟”更有效。同时注意观察电流曲线:如果混炼后期电流持续走高,说明物料已在腔体内过度剪切,继续延长时间只会加剧温升。
温度控制上,要确认密炼机冷却系统的换热效率是否跟得上当前产能节奏。连续生产时,冷却水温会逐步上升,若设备没有针对高负荷工况设计足够换热面积,批次尾段温度就容易漂移。想稳定品质,不能只看设定温度,要关注实际控温波动范围。
混炼均匀不是终点,下料和衔接同样影响品质
密炼机排料后的物料状态,往往被当成工艺终点,实际上排料速度、下料口温度、后续冷却方式都会影响最终一致性。新能源材料在排料后仍有余温,若堆放过厚或冷却不均,局部可能继续反应或返潮,批次差异就这么产生的。
建议在工艺卡上把排料后的物料处理时间也纳入管控,和混炼参数并列记录。倒排分析时,这些数据能帮团队分辨问题出在密炼段还是后处理段,避免每次改进都盲目落在设备上。
工艺校准交给设备厂商配合更高效
当生产团队把配方、参数都校过一轮,仍解决不了混炼均匀度问题,就需要考虑设备本身的能力边界。不同密炼机在转子设计、温控系统、卸料方式上的差异,决定了它对特定物料的适应上限。与其让现有设备硬撑,不如让设备厂商介入,判断是改造部件还是调整工艺路径更经济。
利拿实业在橡塑混炼设备上有多年积累,支持根据物料特性做密炼机非标设计,包括转子形式、冷却结构、填充系数匹配等。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
