

密炼机温度波动影响密封件品质?先看胶料温度场的均匀性
密炼机混炼橡胶密封件,温度场均匀性比峰值温度更值得关注
橡胶密封件生产中最让人头疼的隐性问题,不是胶料温度“到没到”,而是温度“匀不匀”。许多厂家把排胶温度控制在设定值内,但同一批料混炼后仍出现局部焦烧、硫化速度不一致,问题往往出在密炼机内部的温度场分布上。只看仪表显示的终点温度,容易漏掉转子棱顶、室壁附近与胶料中心区域的真实温差。本文从温控精度、转子和冷却系统匹配三个角度,分析如何降低批次波动,提升密封件混炼质量的一致性。
仪表温度与胶料真实温度之间,隔着一层“热滞后”
密炼机测温热电偶通常埋在室壁或转子内部,反映的是局部接触温度,并非胶料整体温度。高剪切状态下,胶料内部因摩擦生热产生的温度峰值,往往比仪表读数高出不少。对密封件胶料这类对热历史敏感的配方来说,这种偏差直接影响焦烧时间与硫化交联密度。
判断一台设备是否适合密封件混炼,不能只看能不能升温,要看它在高填充系数工况下的温控补偿能力。成熟的温控逻辑会根据转子转速、上顶栓压力和混炼电流,动态调整冷却水流量,而不是等超温后再补救。
转子的剪切效率决定了热量产生的均匀程度
温度不均的根源,很大程度来自转子结构对胶料的剪切分布。转子棱顶间隙过大或螺旋角度设计不合理,会造成局部过度剪切,产生热量积聚点;而远离棱顶的区域剪切不足,胶料塑化不充分。对密封件用高硬度胶料或高填充配方而言,这种差异会被放大。
关注设备时,与其反复比较容积大小,不如先确认转子类型与物料的适应性。啮合型转子对温度控制和分散均匀性通常更友好,适合对品质一致性要求高的密封件生产;剪切型转子产能偏高,但若缺乏精细温控配合,批次稳定性容易受挑战。
冷却系统与混炼节奏要联动,而非独立工作
温度波动反复出现,常见误区是单独加大冷却水流量。冷却能力过剩时,胶料表面快速降温形成硬壳,内部热量散发不出,反而加剧温度分层。
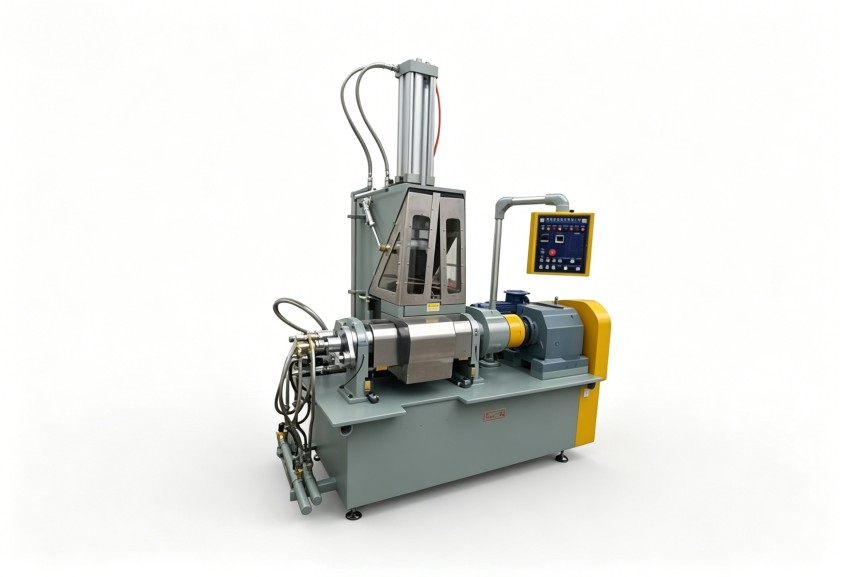
有效的温控,是围绕混炼周期做动态调节:投料初期保证升温效率,中后期根据电流与温度趋势提前介入散热,排胶前稳定在目标窗口内。这一过程涉及密炼机的自动化控制水平,也涉及操作人员对工艺曲线的理解。若设备控制逻辑开放度有限,难以针对具体胶种调整温控节奏,后期工艺优化会很被动。
密封件配方不同,温控策略不应一套模板用到底
普通NBR密封件与EPDM、FKM等胶料的混炼特性差异极大。氟橡胶门尼黏度高、生热快,对温控响应速度要求更高;三元乙丙橡胶填充体系复杂,对分散均匀性更敏感。考察密炼机时,应结合自身主要胶种,确认设备在转子构型、冷却面积、控制精度上是否能匹配对应工况。
对多配方共线生产的密封件企业,换料清色效率也应纳入考量。转子与室壁的几何设计直接影响残留胶料的多少,这关系到换批时间与材料浪费,同样影响综合成本。
把温度控制指标写进设备选型清单
建议采购密炼机时,不要只谈容积和功率,把温控精度、温度场均匀性、冷却响应速度一并列入技术协议。若能提供典型胶种和混炼工艺曲线,让设备厂家针对性地调整控制逻辑与转子配置,远比到货后再摸索可靠。利拿实业支持结合密封件具体胶料配方与产能要求进行设备方案评估,以降低混炼批次差异、提高成型稳定性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
