

橡胶密封件密炼压力忽高忽低?先排查这几个工艺参数
密封件密炼压力波动,问题不一定出在设备本身
橡胶密封件生产中对密炼压力控制的要求,往往比普通橡胶制品更严格。压力不稳定,最直接的影响就是胶料内部残留气泡、产品缺胶或尺寸不一致,后续硫化环节很难补救。不少厂家遇到这类问题,第一反应是怀疑密炼机液压系统或转子密封出了问题,检查一通却找不到原因。实际上,压力控制是设备性能与工艺参数共同作用的结果,其中工艺端的设定偏差更容易被忽视。本文不讨论复杂的设备拆解,而是从压力曲线、温度配合、装料量三个角度,帮您理清排查思路。
压力大幅波动,先看压力曲线设定是否匹配胶料特性
密炼机的压力控制并非恒定不变,而是跟随混炼阶段动态调整。密封件胶料配方中常含有高份数填充剂或特种生胶,不同阶段对压力的需求差异很大。如果压力曲线只有一个固定值,没有按投胶、混炼、排胶各阶段分段设定,就容易出现前期压力不足导致填充剂分散不均,后期压力过高引起胶温骤升的问题。
排查时建议先确认:当前设定的压力曲线是否与胶料配方、混炼工艺卡对应。部分老设备压力控制精度有限,无法实现分段设定,这种情况下压力波动其实是设备控制能力的限制,而非操作失误。这也解释了为什么同样的配方,在不同密炼机上生产,密封件合格率会出现明显差异。

压力与温度、时间配合不当,比单纯压力偏高更隐蔽
密炼机压力控制的难点不在于压力数值本身,而在于它和温度、时间的协同关系。密封件胶料对温度敏感,混炼过程中压力过大而排料不及时,局部过热会改变胶料的流动性,反馈到压力系统上就表现为异常波动。很多操作人员习惯只盯着压力表,却忽略了压力变化与投料时间点、转子转速的先后顺序。
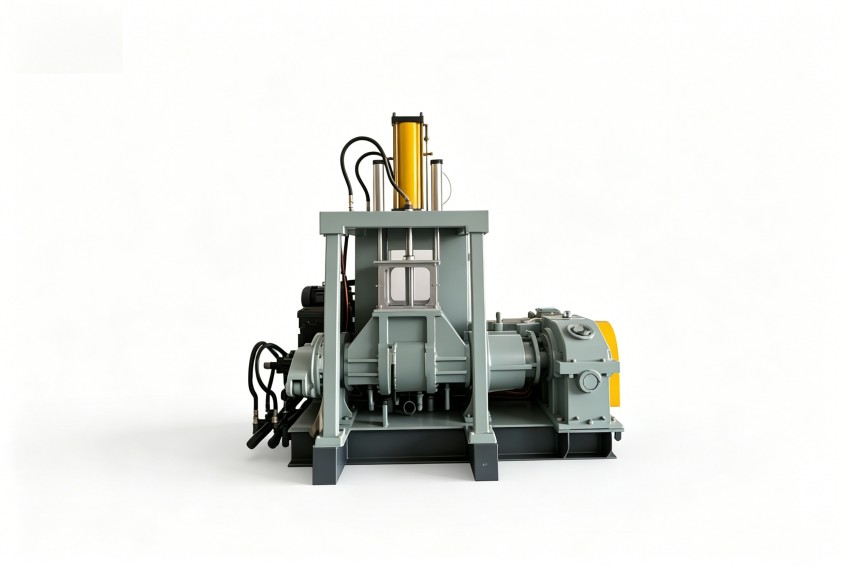
一个常见的误区是:为了缩短密炼周期,提前加压、加大压力,结果胶料在高压下产生剧烈剪切热,温度迅速攀升,黏度下降,压力反而往下掉。这种“追压力”的操作方式,在密封件这类对批次一致性要求较高的产品上风险尤其明显。改善的核心思路,是让压力跟随胶料状态变化,而不是让胶料去适应一个固定的压力值。
填充系数偏离合理范围,压力控制精度会大打折扣
填充系数直接影响密炼室内胶料的充满程度,进而影响压力建立的效果。密封件胶料配方中若含有较多油料或软化剂,装料量不足时压力难以有效传递,容易造成混炼不均;装料量过大,则压力起步就偏高,密炼机主电机会超负荷,压力控制阀频繁动作,系统稳定性随之下降。
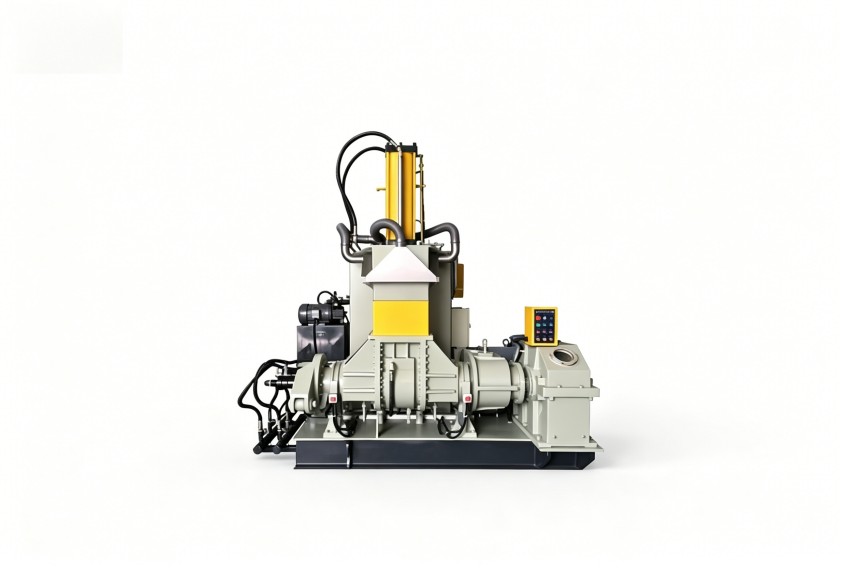
建议按密炼室有效容积重新核算装料量,而不是凭经验随意增减。对于配方调整频繁的密封件生产企业,将填充系数纳入每次配方试制的必检项,比事后调整压力参数更有效。部分密炼机支持压力闭环控制,能根据胶料黏度变化自动调节,这类配置对密封件生产的多品种切换场景有明显帮助。
把压力控制问题当成一个系统来排查
回到开头的问题:密封件密炼压力波动,未必是设备老化的信号。按压力曲线设定、温度时间配合、填充系数三个维度逐一排查,多数波动原因都能定位到具体的工艺设定环节。如果排查后仍无改善,再考虑转子磨损、卸料门密封等硬件因素也不迟。压力控制水平的提升,既靠操作经验,也靠设备本身的控制精度。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案,其中压力控制系统可依据具体胶料特性和密封件生产工艺进行适配,帮助您在配方开发和批量生产之间找到更稳定的平衡点。
