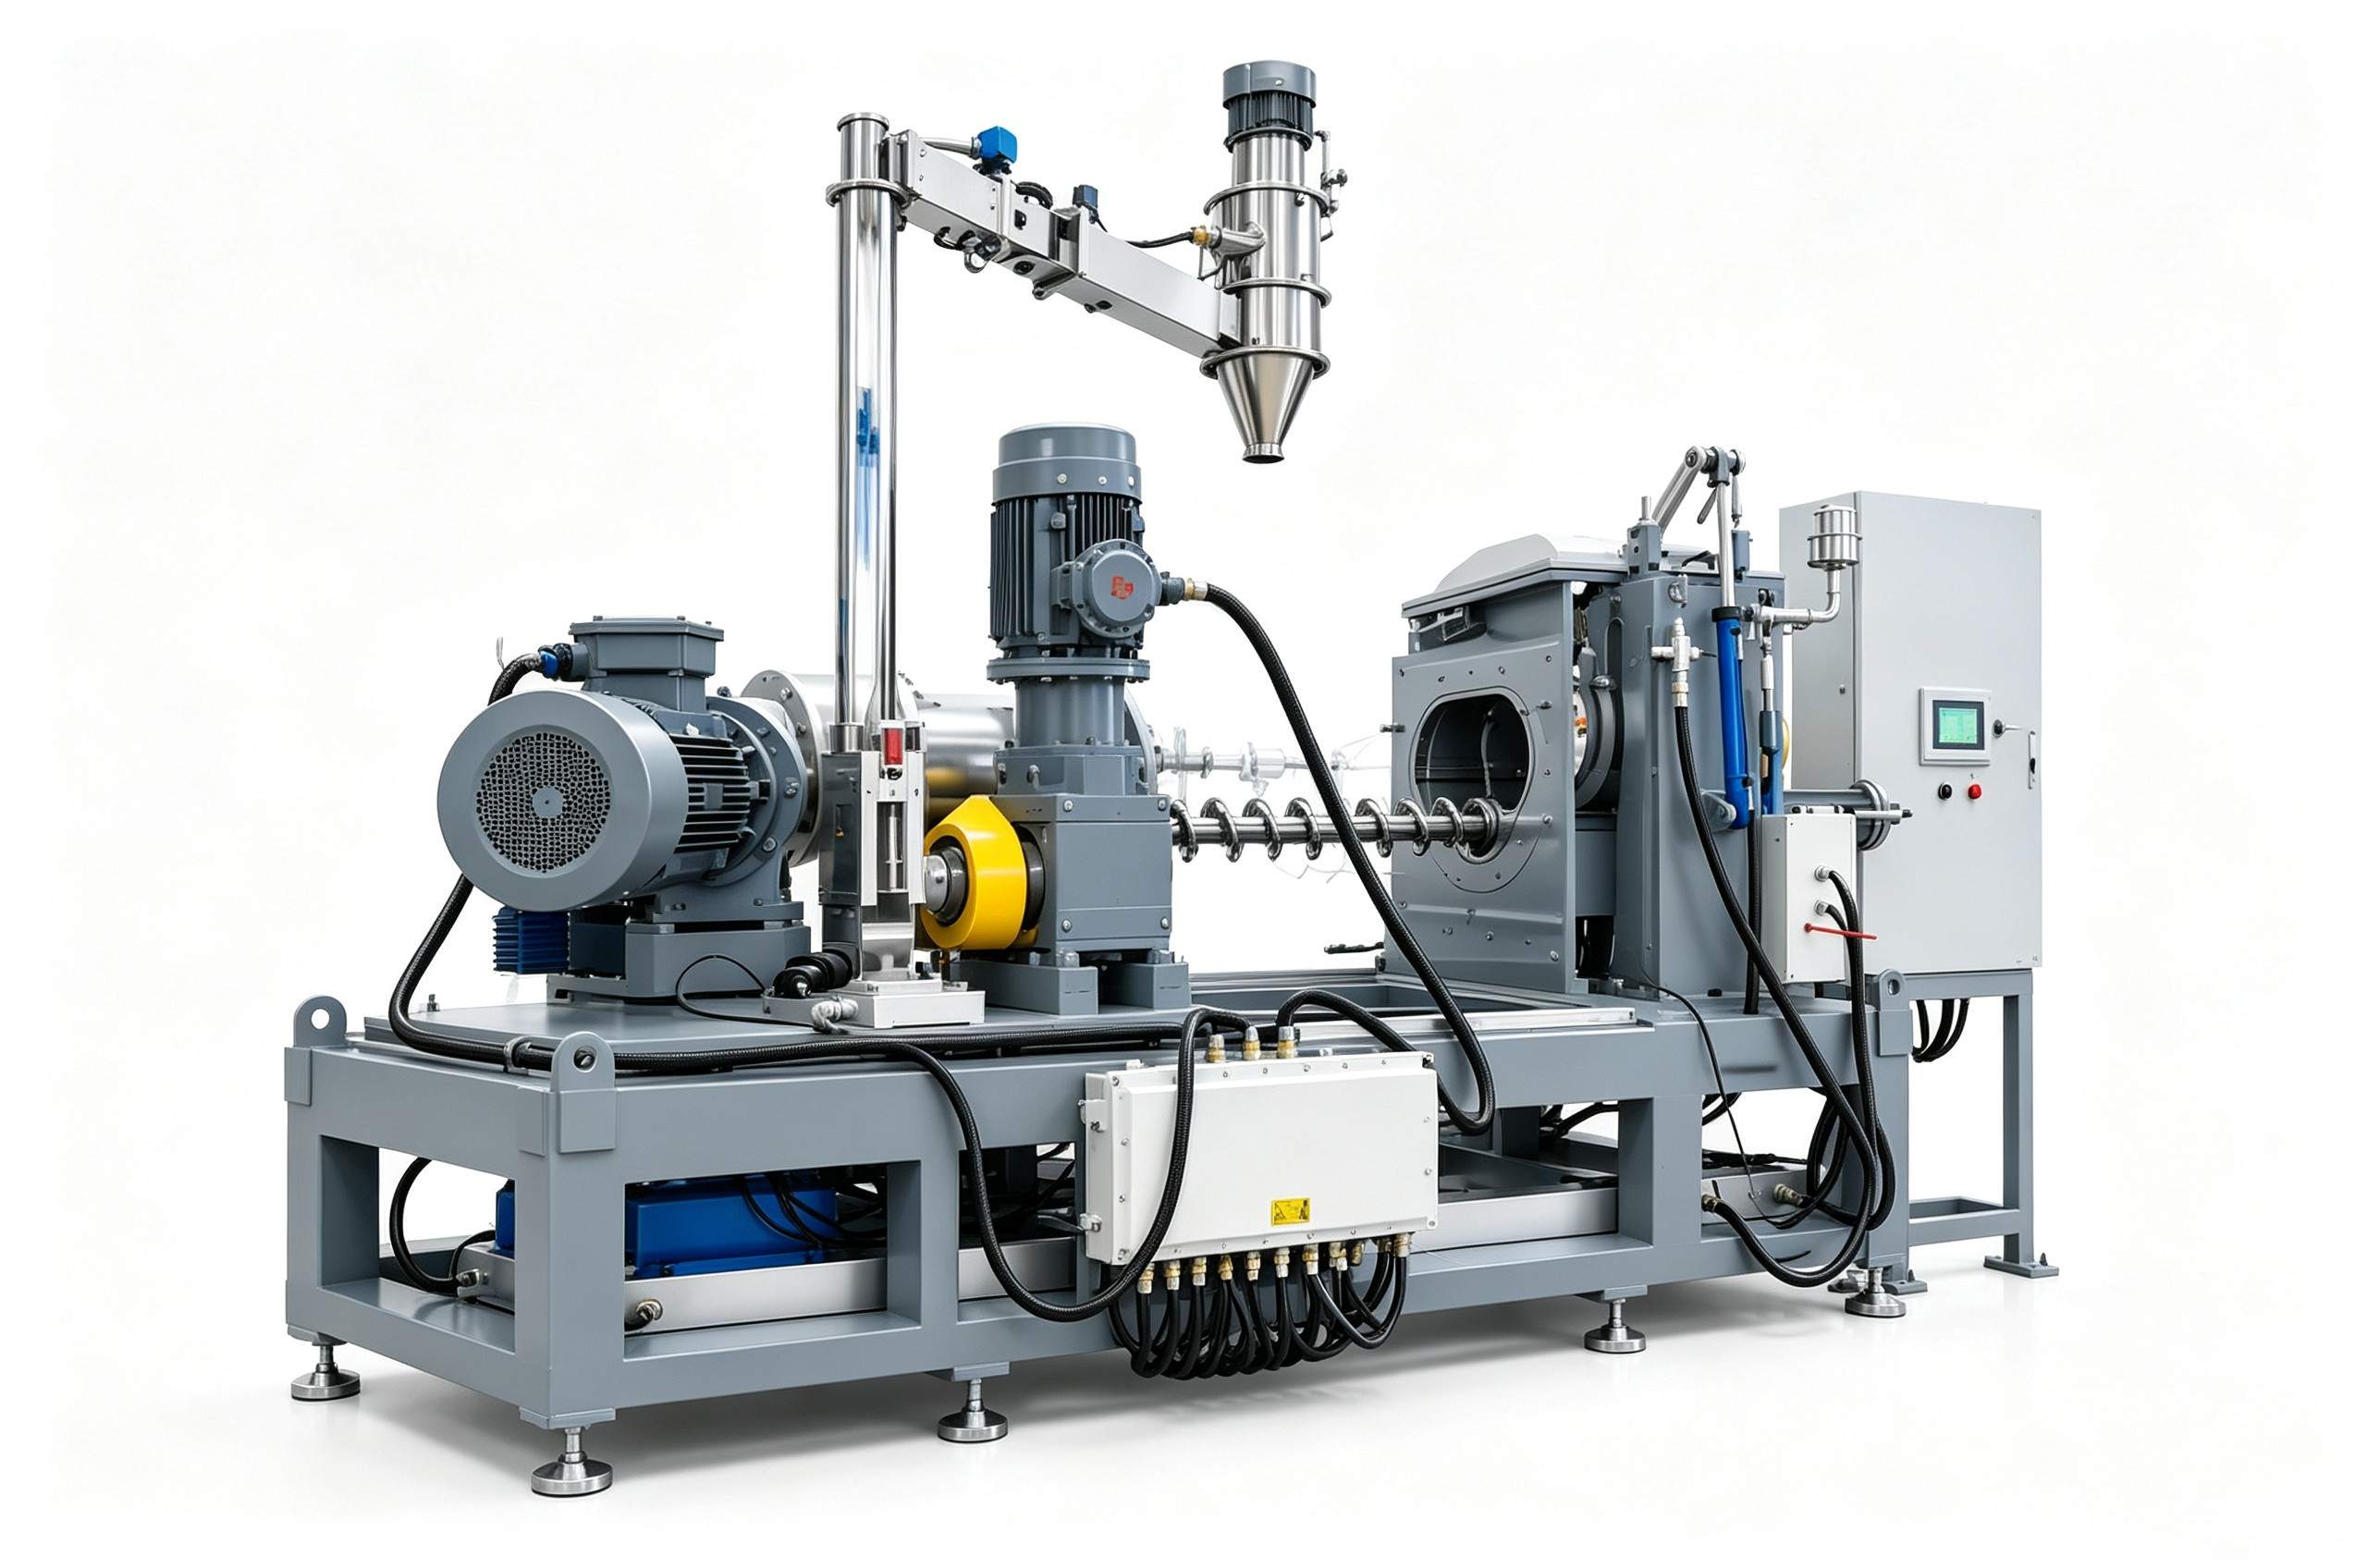
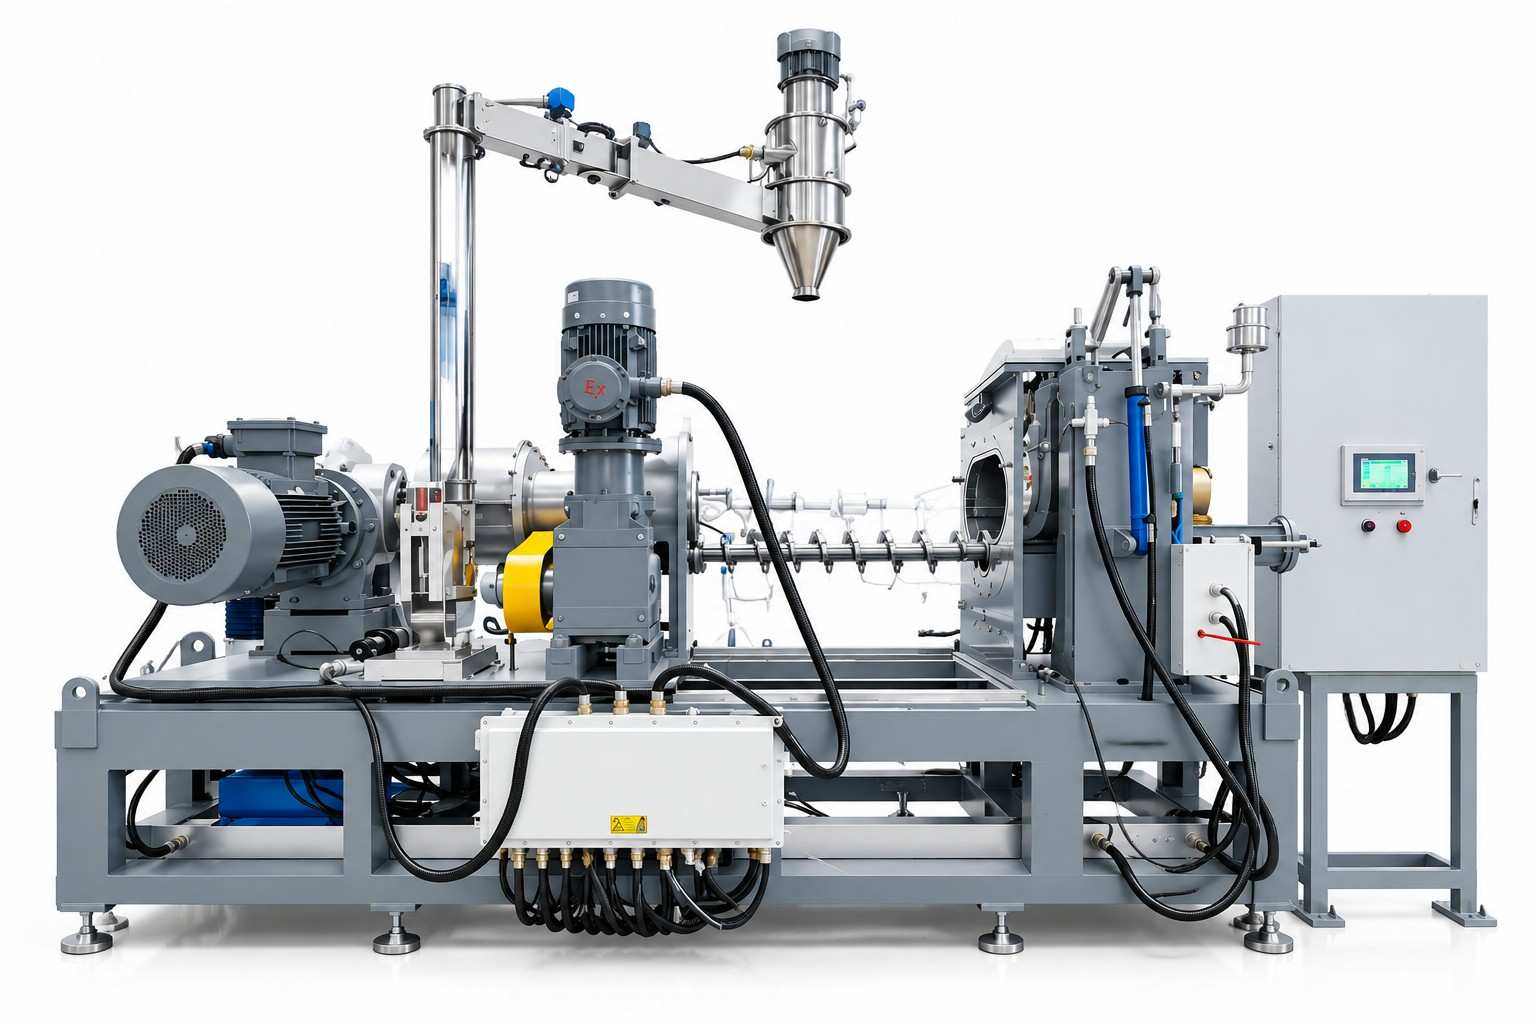
高分子复合材料造粒设备产出不均?先核对三项工艺参数设置
高分子复合材料造粒设备产出不均?先核对三项工艺参数设置
高分子复合材料通常由基体树脂与纤维、功能填料共混制成,造粒环节的颗粒均匀度、致密性直接影响后续成型制品的力学性能与外观一致性。不少生产团队遇到颗粒大小不均、带孔隙、性能批次差的问题时,第一反应是更换设备或调整配方,忽略了工艺参数与设备性能不匹配才是高频诱因。以下结合造粒工序的三个可调参数,梳理异常排查逻辑与适配调整方向,帮你减少无效试机的时间与物料损耗。
填充系数不匹配,直接影响混炼均匀度与出料稳定性
填充系数指混炼腔内部物料体积与腔体有效容积的比值,高分子复合材料因添加纤维、粉体填料,物料堆积密度与纯树脂差异较大,照搬通用塑料的填充系数设置,容易出现两类问题:系数过高时物料翻动受阻,填料分散不均,出料负载波动大;系数过低时物料无法受到充分剪切,混炼匀度不足,还会拉高单位能耗。调整时需要结合填料占比、物料堆积密度逐步微调,不能直接套用通用工艺模板。
温控精度偏差,易引发物料降解或塑化不足
高分子复合材料的基体树脂、填料、助剂耐温区间差异较大,造粒过程中温控精度不足,局部温度超过基体降解阈值,会出现物料碳化、颗粒带气孔的问题;温度偏低则塑化不充分,填料与基体结合力弱,成品容易出现分层。专业的高分子复合材料造粒设备会设置多段独立温控单元,适配不同配方的温控曲线需求,长玻纤增强、阻燃改性等特殊配方对温区分段的要求更细。
造粒段停留时间需与配方特性同步匹配
物料从熔融混炼段进入造粒模头的停留时间,需要结合填料比例、纤维长度调整。停留时间过长,物料在腔体内持续受热容易降解,还会降低单位时间产出;停留时间过短,物料未充分压实就被切粒,容易出现长条、碎粒、内部孔隙多的问题。调整停留时间时需要同步匹配螺杆转速、切粒转速,不能单一调整某一项参数。

参数调整前先确认硬件可调范围
很多生产异常并非参数设置错误,而是现有设备的硬件配置无法支撑参数调整需求,比如转子剪切结构、温控响应速度、螺杆长径比不匹配配方要求,仅靠调机无法从根源解决问题。高分子复合材料造粒设备的参数可调区间、硬件响应速度,需要在选型阶段结合长期生产的配方范围确认,避免后续扩产或更换配方时出现适配瓶颈。利拿实业可结合不同配方的混炼造粒需求,提供对应配置的设备与工艺优化建议。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。