

色母粒老是有色点?捏合机配螺杆挤出造粒的分散逻辑
高填充色母粒色点反复出现?捏合机带螺杆挤出造粒的分散逻辑
色母粒厂最头疼的投诉,往往不是颜色偏差,而是制品表面的色点、条纹,或下游过滤网堵得快。这类问题多半不在配色环节,而在混炼分散:颜料团聚体没有被真正打开,后面怎么调配方都补救不了。不少工厂的第一反应是延长混炼时间,结果能耗上去了,色点依旧。本文从捏合与螺杆的分工、关键工艺参数、高填充配方的配置要点三个层面拆解,帮你定位产线的真正短板。
捏合腔管分散,螺杆段管什么
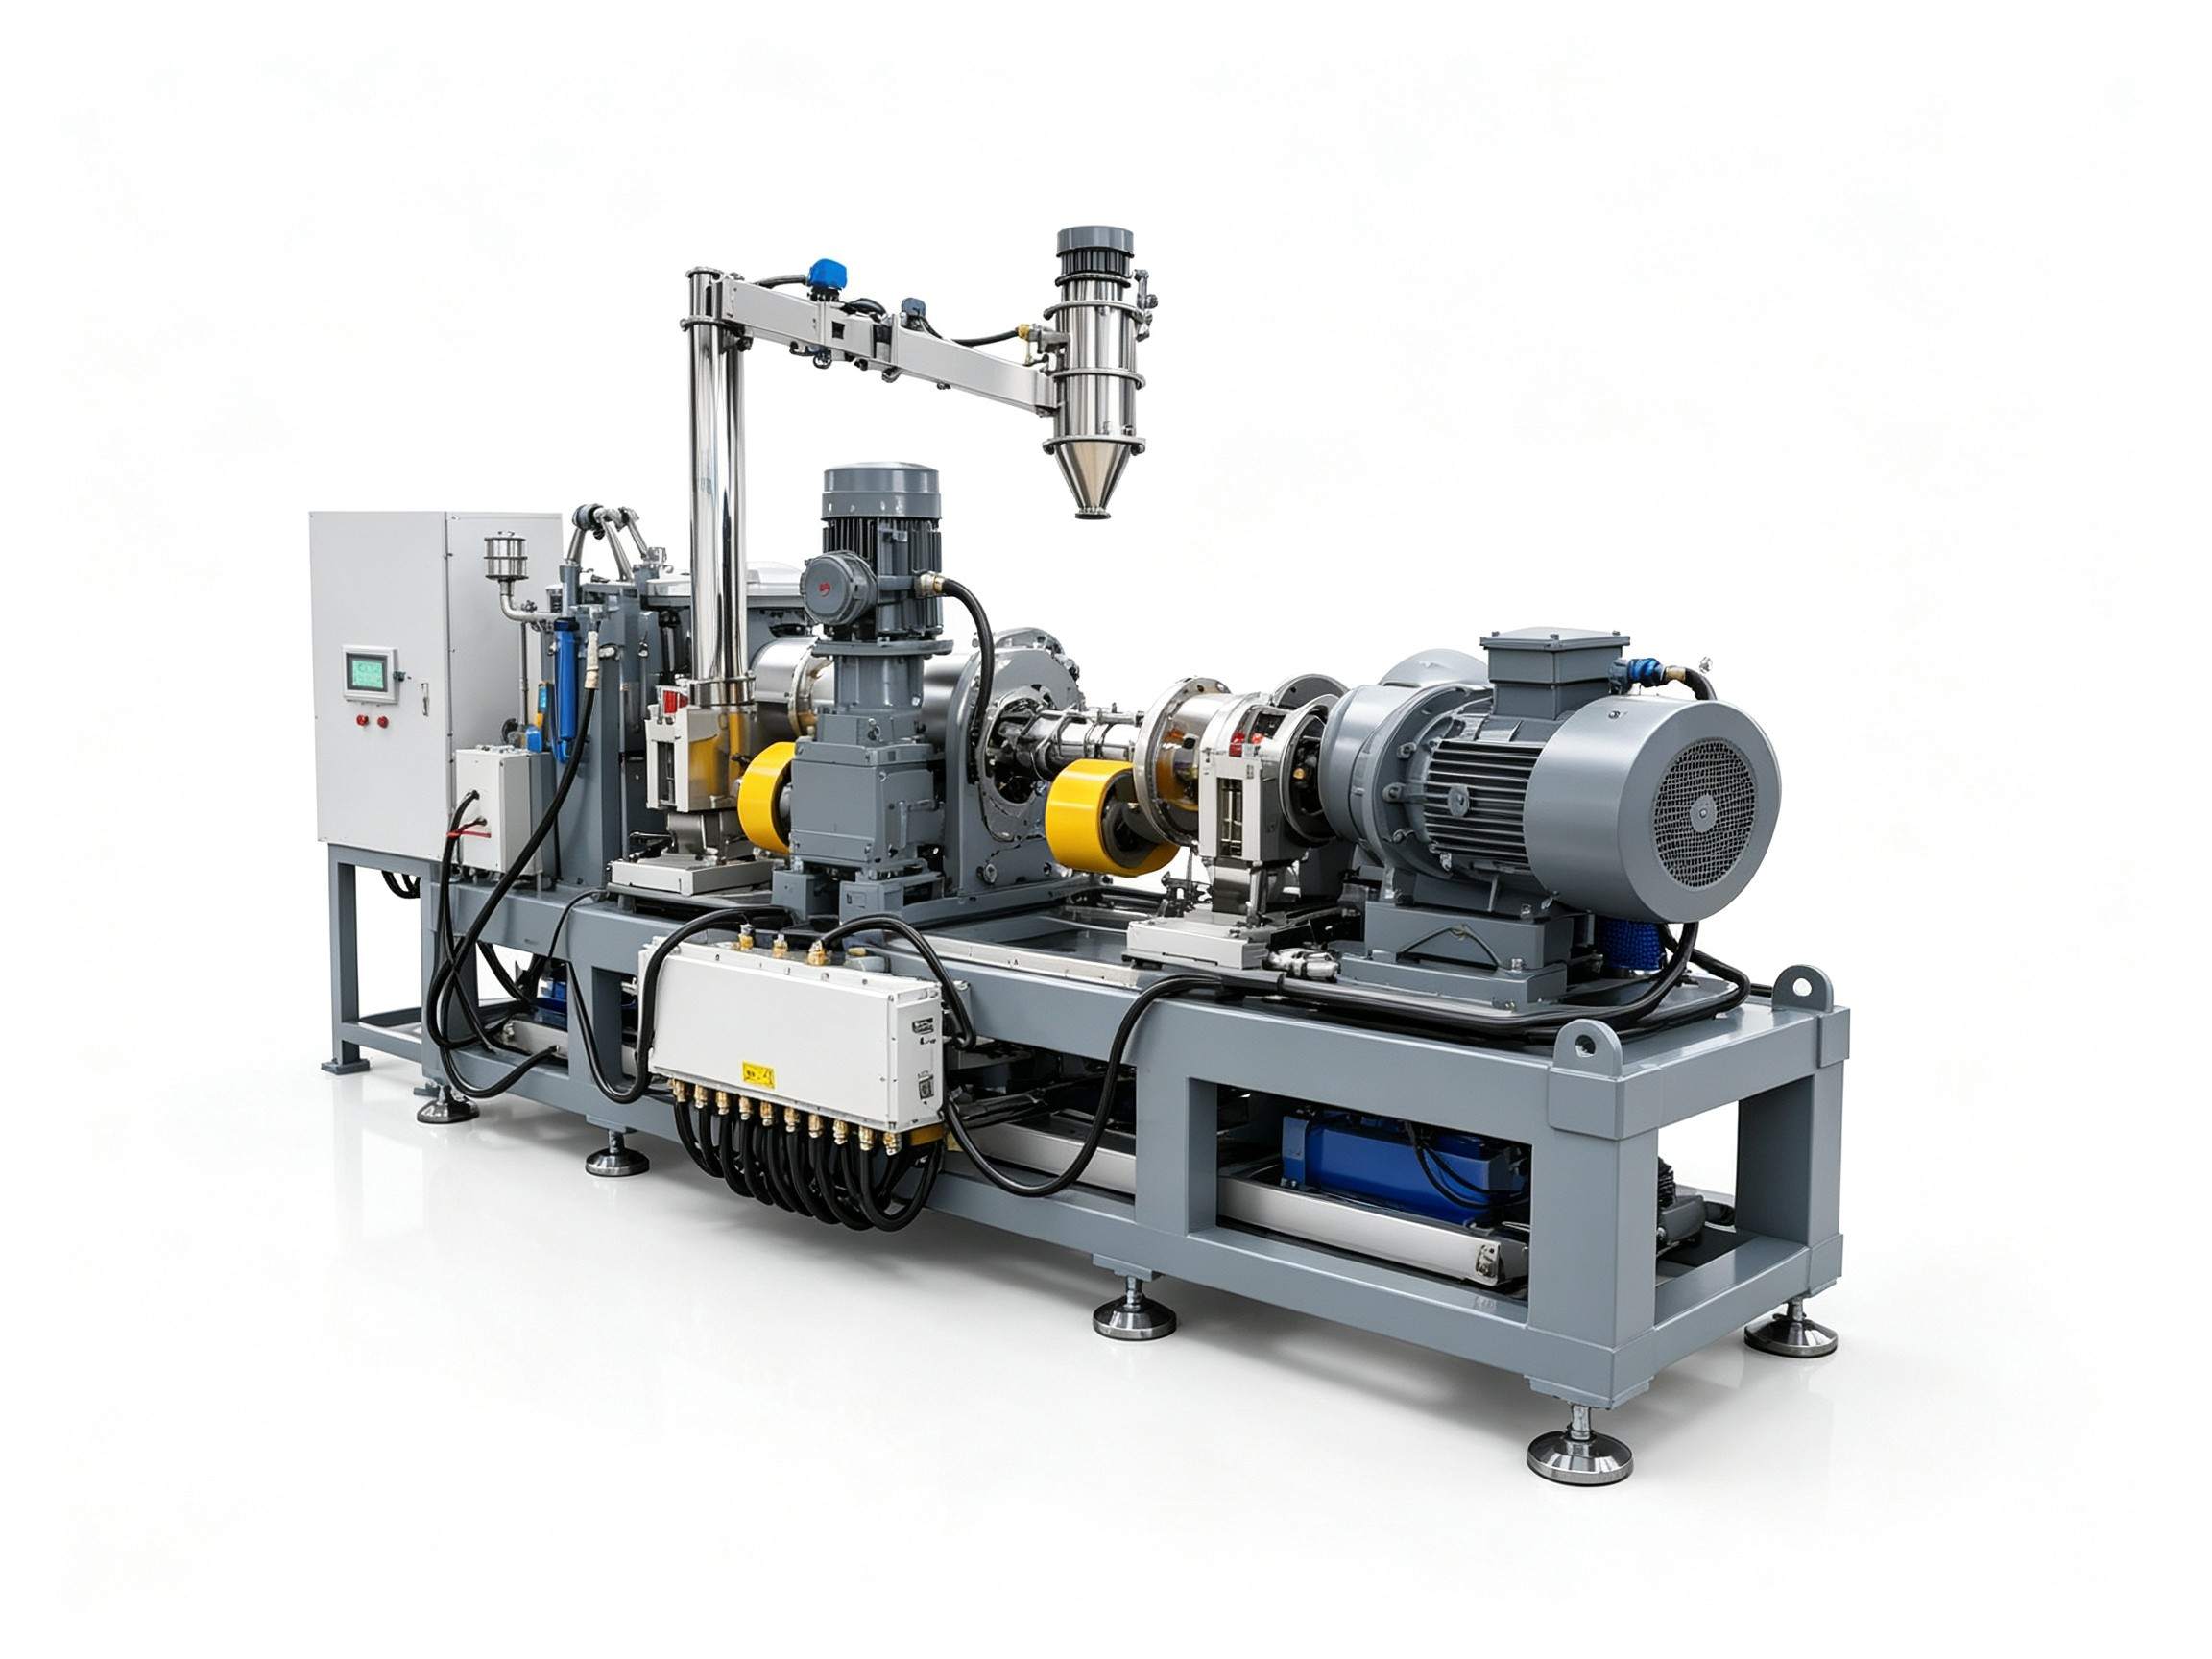
捏合机带螺杆挤出造粒这套组合,核心思路是把"分散"与"排料成型"分开,又无缝衔接。捏合腔内,转子对物料反复剪切、折叠、挤压,把颜料团聚体逐层打开,让载体树脂充分润湿每一颗颜料粒子——分散质量在这里定型。腔体底部的螺杆则趁物料仍处于塑化状态,将其连续推出、初步成条,直接对接切粒。

对色母粒生产来说,这种结构有两个直接好处:一是全程密闭,炭黑等粉体不外扬,车间环境和物料损耗都好控制;二是省去转运环节,高填充、高黏度的物料不会中途降温结块。
分散好不好,先看三个工艺参数
填充系数,即装料量占腔体容积的比例。装少了,物料在腔内打滑,剪切效率骤降;装多了,顶部物料参与不到循环,形成"死角料"。高填充配方尤其需要通过试料找到合适区间。
混炼温度的窗口更窄。温度偏低,树脂黏度高、剪切强,但电机负荷和转子磨损同步加剧;温度偏高,润湿虽然加快,却可能引起载体降解或颜料变色。腔体温控精度,直接决定批次间色差是否稳定。
排料时机常被轻视。物料到达分散终点后应尽快排出,拖延意味着过炼——不仅浪费能耗,已分散的颜料还可能重新聚集。螺杆转速与捏合节拍也要匹配,避免腔底积料。
高填充配方,配置上要盯住几处
捏合机带螺杆挤出造粒用于高填充配方时,对设备是实打实的考验,选型重点看三处:
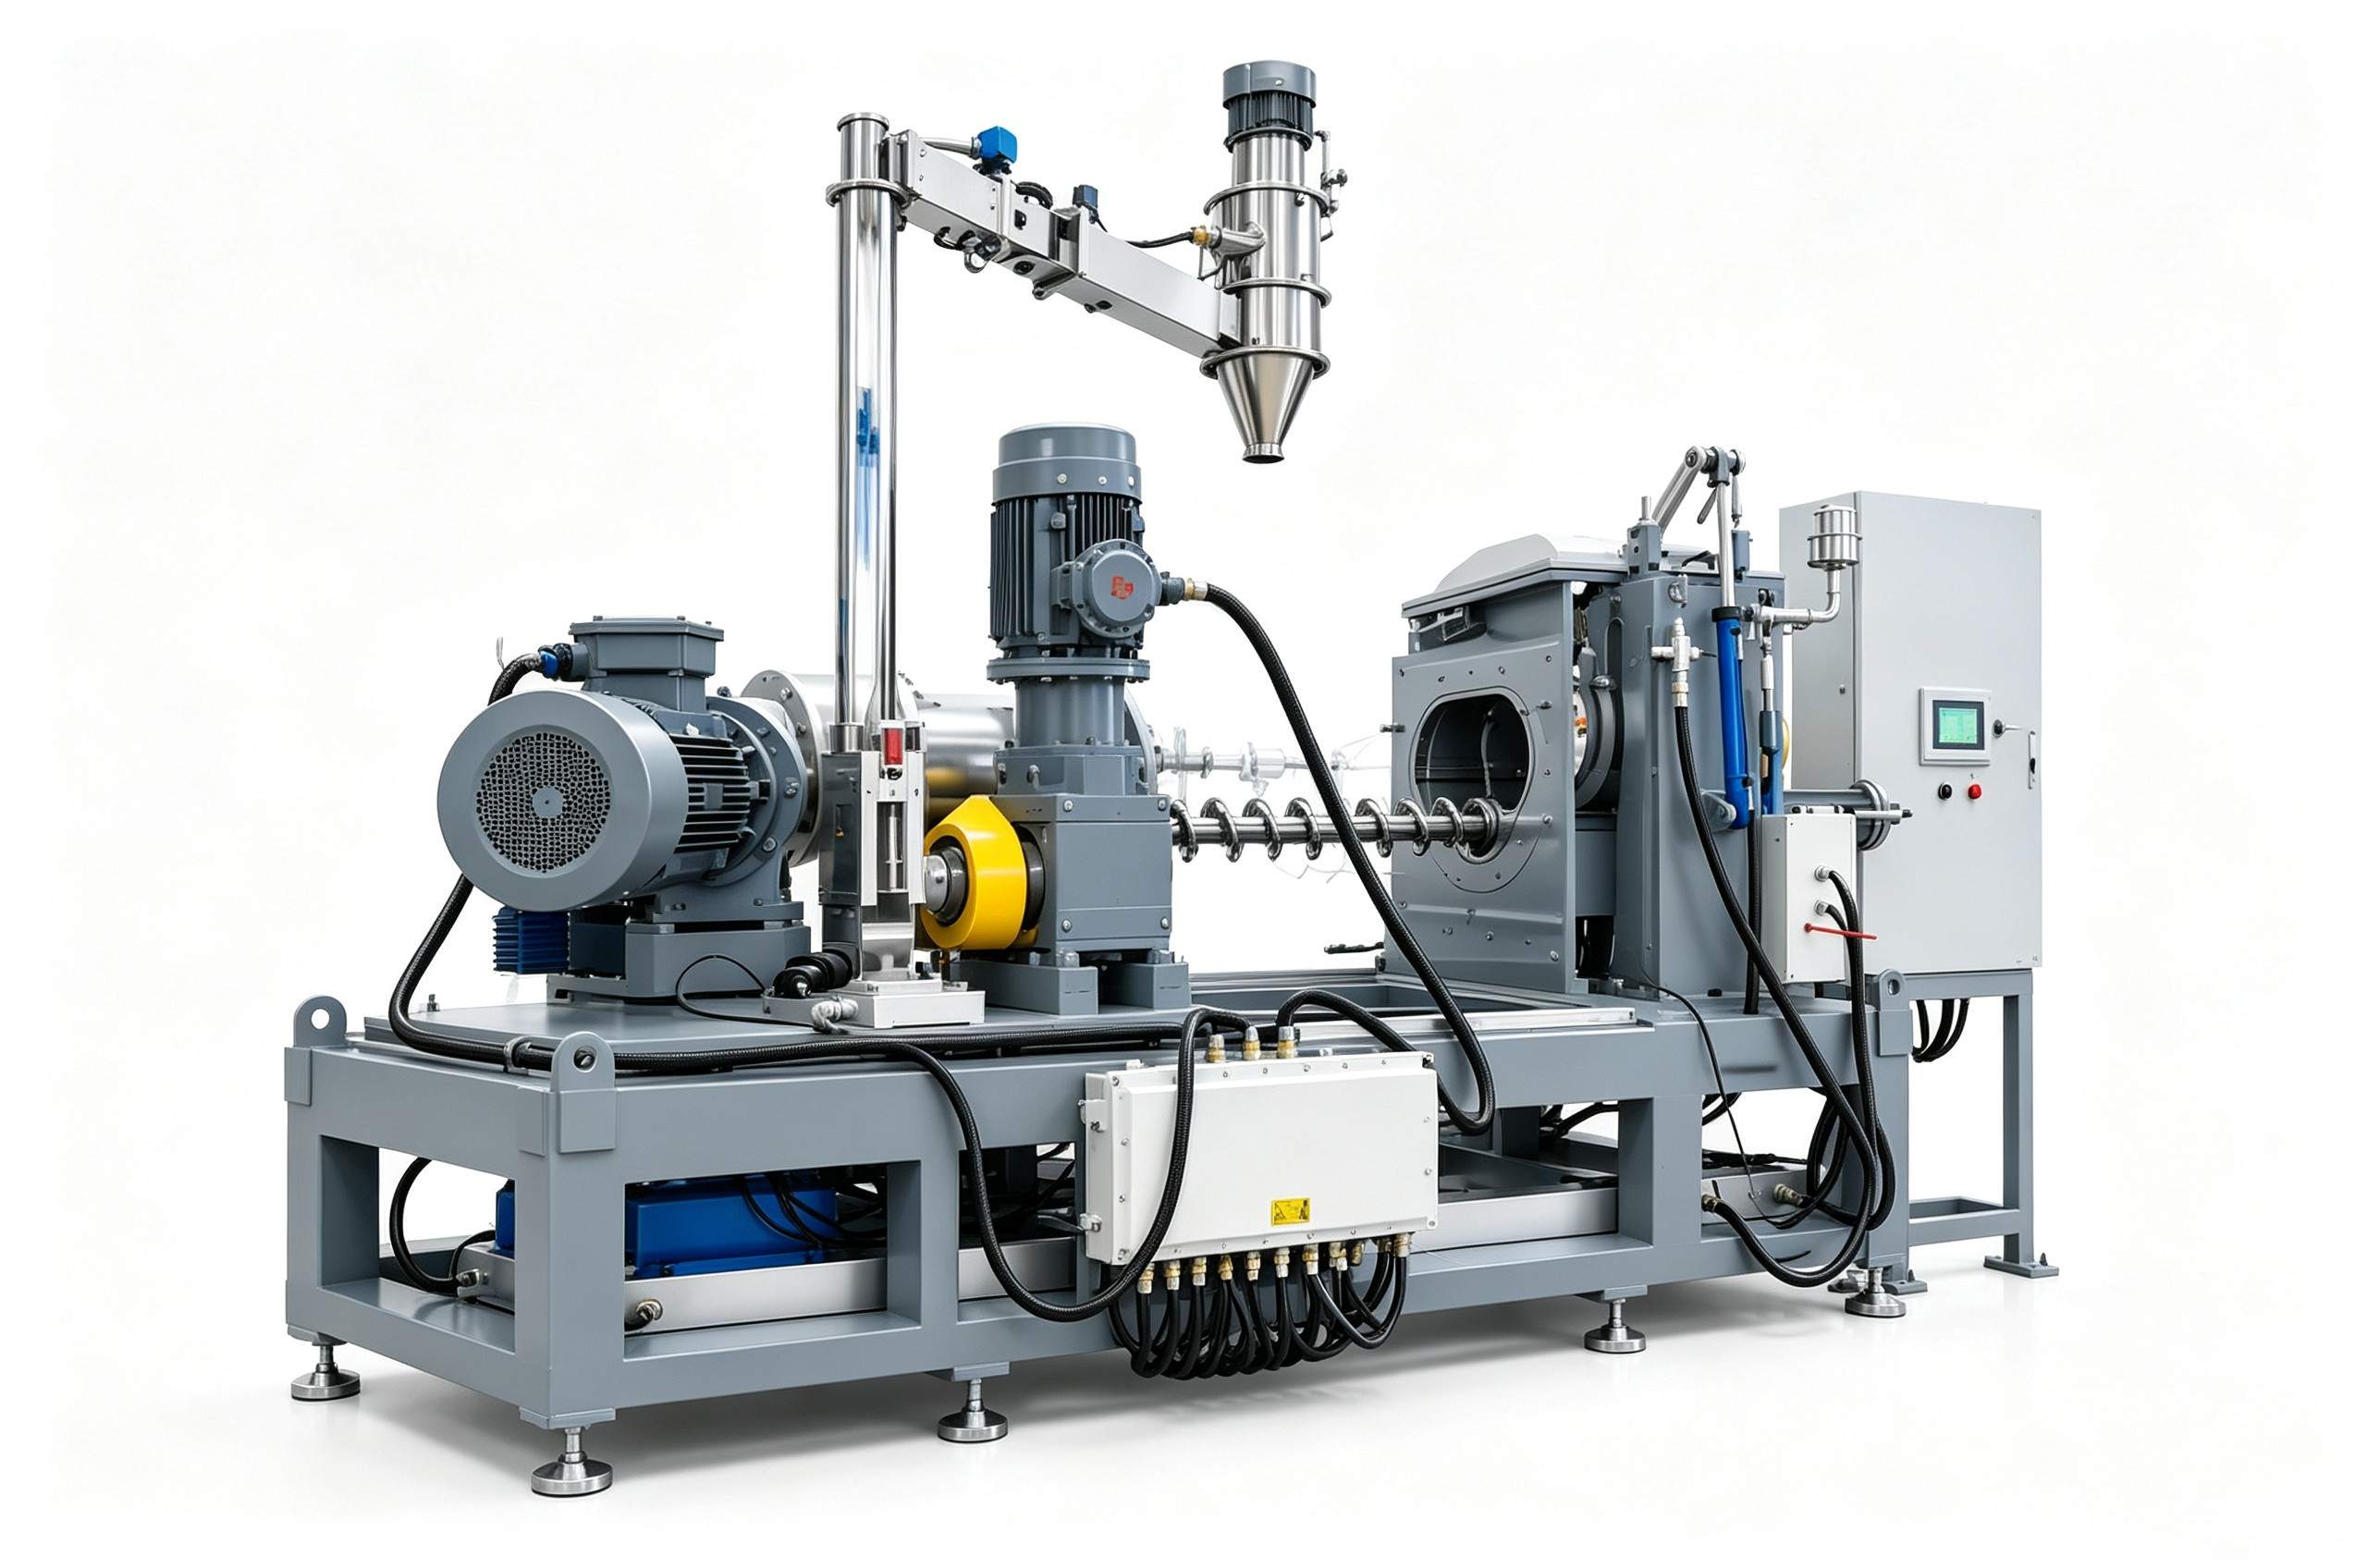
- 转子结构与表面处理:高填充物料阻力大,转子的剪切棱设计决定分散效率,耐磨处理决定大修周期。
- 分区温控能力:剪切生热集中,腔体能否快速移走热量,关系到温度曲线的稳定。
- 螺杆输送能力:高填充物料流动性差,螺杆要有足够的输送能力,保证连续排出、不返料、不积料。
以利拿实业的捏合造粒方案为例,可针对高填充工况对转子型式、温控分区与螺杆参数做组合定制,支持按配方非标调整。
选型时容易被忽略的两件事
一是只看容积、不问填充系数的适配范围。同样标称容积的设备,处理高填充物料时的有效工作容积可能差不少。二是忽视换色清机的便利性。色母粒厂换色频繁,腔体是否便于清理、螺杆能否排尽残料,直接影响换色时间和交叉污染风险。这些细节没法只看样本参数,建议在试料环节实地验证。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
