

密炼机PLC温控漂移致电缆料批次不稳?先查程序逻辑再换传感器
密炼机PLC控制异常致温控漂移?电缆料厂的分步排查思路
电线电缆料对混炼温度非常敏感:PVC体系温度偏高容易分解变色,偏低又塑化不均,最终表现为批次间性能波动、挤出时表面发花、开机废品率上升。不少设备负责人遇到温控漂移,第一反应是换热电偶、换仪表,折腾几轮后问题依旧。实际上,相当比例的温控异常,根源不在硬件本身,而在密炼机PLC控制的程序响应逻辑与参数设置上。本文从故障特征区分、响应逻辑匹配、报警与数据利用、日常维护四个维度,梳理一套低成本的排查思路,帮助电缆料厂减少盲目维修。
先分清故障性质:硬件损坏和程序滞后的表现不一样
两类问题的表现特征有明显区别,可以先做初步判断:
- 硬件故障:温度读数突变、长时间恒定不动,或与手持测温工具偏差巨大,通常是热电偶损坏或线路接触不良。
- 程序滞后:温度跟随慢、超调量大、呈规律性波动,读数本身真实,但降温总是"慢半拍",多与采样周期、PID参数整定有关。
一个简单的验证方法:调出密炼机PLC控制界面中的历史温度曲线,如果曲线平滑但峰值总超限,问题大概率在程序;如果曲线出现跳变或直线,优先检查传感器和接线。
电缆料对温控响应为什么更苛刻
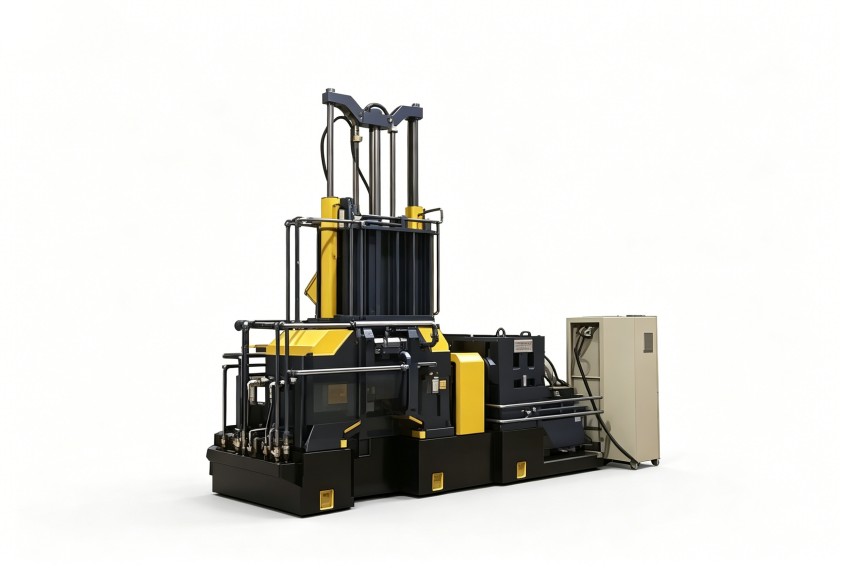
PVC电缆料属于典型的热敏性物料,混炼中后期剪切生热集中,胶料温度可能在几十秒内快速上冲。如果控制系统采样间隔过长,或冷却水阀的响应逻辑按通用胶料整定,就会出现"温度已经超限,冷却才开始介入"的过冲现象,反复几次便造成批次间差异。
这也是PLC控制对电缆料工况的真正价值所在:不只是显示温度,而是让采样频率、阀门动作速度、报警时机与具体配方的工艺窗口匹配。对热敏性物料,建议在设备调试阶段就针对实际胶料重新整定参数,而不是沿用出厂默认值。
报警阈值与历史曲线:最省钱的排查工具
不少现场的报警阈值要么过宽、形同虚设,要么过窄、频繁误报后被操作工直接屏蔽,两种极端都让预警功能失效。合理的做法是根据目标工艺温度区间,分级设置预警与停机阈值。
同时,PLC的批次数据记录往往被忽视。将同一配方、不同班次的温度与能耗曲线叠加对比,常常不用拆机就能发现规律:是某班次填充系数偏大,还是冷却水温度波动,一目了然。出现批次质量问题时,先调数据,再决定拆不拆设备。
日常维护与人员培训决定长期稳定性
控制系统本身的维护并不复杂,但需要形成制度:定期校验测温元件、清理电控柜散热通道、备份程序与参数,防止程序丢失后无法恢复。更关键的是人员培训——操作工要理解每类报警的含义,而不是一味复位继续生产。利拿实业在设备交付时提供针对控制系统操作与基础排查的培训支持,并可结合具体胶种特性协助整定控制参数,帮助设备在长期运行中保持稳定。
温控漂移看似是小故障,长期积累却是电缆料厂批次投诉与原料浪费的重要来源。按"先区分性质、再核对程序、善用数据、落实维护"的顺序排查,多数问题可以在不大动干戈的前提下定位解决。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
