

色母粒分散不均、批次色差大?问题多出在混炼造粒的温控与填充系数
色母粒分散不均、批次色差?先查母粒混炼挤出造粒设备的温控与填充系数
做色母粒的工厂大多遇到过这种情况:同一配方、同一批色粉,前后两批母粒打出的色板却有肉眼可见的色差,下游制品厂投诉、退货接踵而至。很多人的第一反应是换色粉供应商、调整配方比例,折腾几轮后问题依旧。从现场经验看,相当一部分分散不均与批次波动,根源不在材料,而在母粒混炼挤出造粒设备的参数控制上。本文从混炼温控精度、填充系数、转速与时间三个维度,给出一套可落地的排查思路。
色差反复,先别急着怀疑色粉和配方
色粉在载体树脂中的分散,靠设备提供的剪切与热历程完成。配方决定性能上限,参数执行决定实际达成度。混炼温度偏高,熔体黏度过低,剪切传不到色粉团聚体上;温度偏低,色粉尚未被树脂充分润湿就被送入挤出段,后续工序难以弥补。批次之间几度的温差,落到色板上就是稳定的色差来源。
温控精度看的是波动,不只是设定值
对母粒混炼挤出造粒设备而言,温控的关键不在仪表上的设定值,而在实际运行中的波动范围与响应速度。有机色粉对温度敏感,局部过热会引起色相偏移甚至分解。混炼室冷却水路结垢、热电偶安装位置不合理、加热与冷却切换迟滞,都会让设定值与物料实际受热之间出现持续偏差。排查时建议调取异常批次的温度曲线,与正常批次逐段比对,往往比换料试验更快找到方向。

填充系数:最容易被低估的一个数
密炼机的填充系数直接决定物料受剪切的效率。填充不足,物料在混炼室内打滑,转子空转、剪切上不去;填充过量,电流超载、局部温升加剧,排料也不顺畅。色母粒的特殊之处在于色粉比例高,不同色粉体系的堆密度差异明显,换体系后若仍按原来的质量投料,实际填充系数可能早已偏移。建议以设备有效容积为基准,按当前物料堆密度重新折算投料量。
转速与混炼时间怎么把握"度"
提高转速、延长混炼时间,是现场改善分散最常用的手段,但两者都会推高物料温度。对热敏色粉而言,剪切"过"了造成的热损伤比剪切不足更难补救——分散没打开可以返工,色相变了只能报废。更稳妥的做法是以排胶温度和电流曲线作为判断依据,而不是死守固定时间;不同配方应有各自的参数窗口。
一套可直接执行的现场排查顺序
- 调取异常批次的温度、电流、混炼时间记录,与正常批次逐项比对;
- 按当前物料堆密度核算实际填充系数,确认投料量是否匹配;
- 检查温控系统的实际波动范围,包括水路状态与热电偶读数一致性;
- 观察排胶料温与切粒状态,粒子拖尾、粘连往往意味着温度窗口偏移。
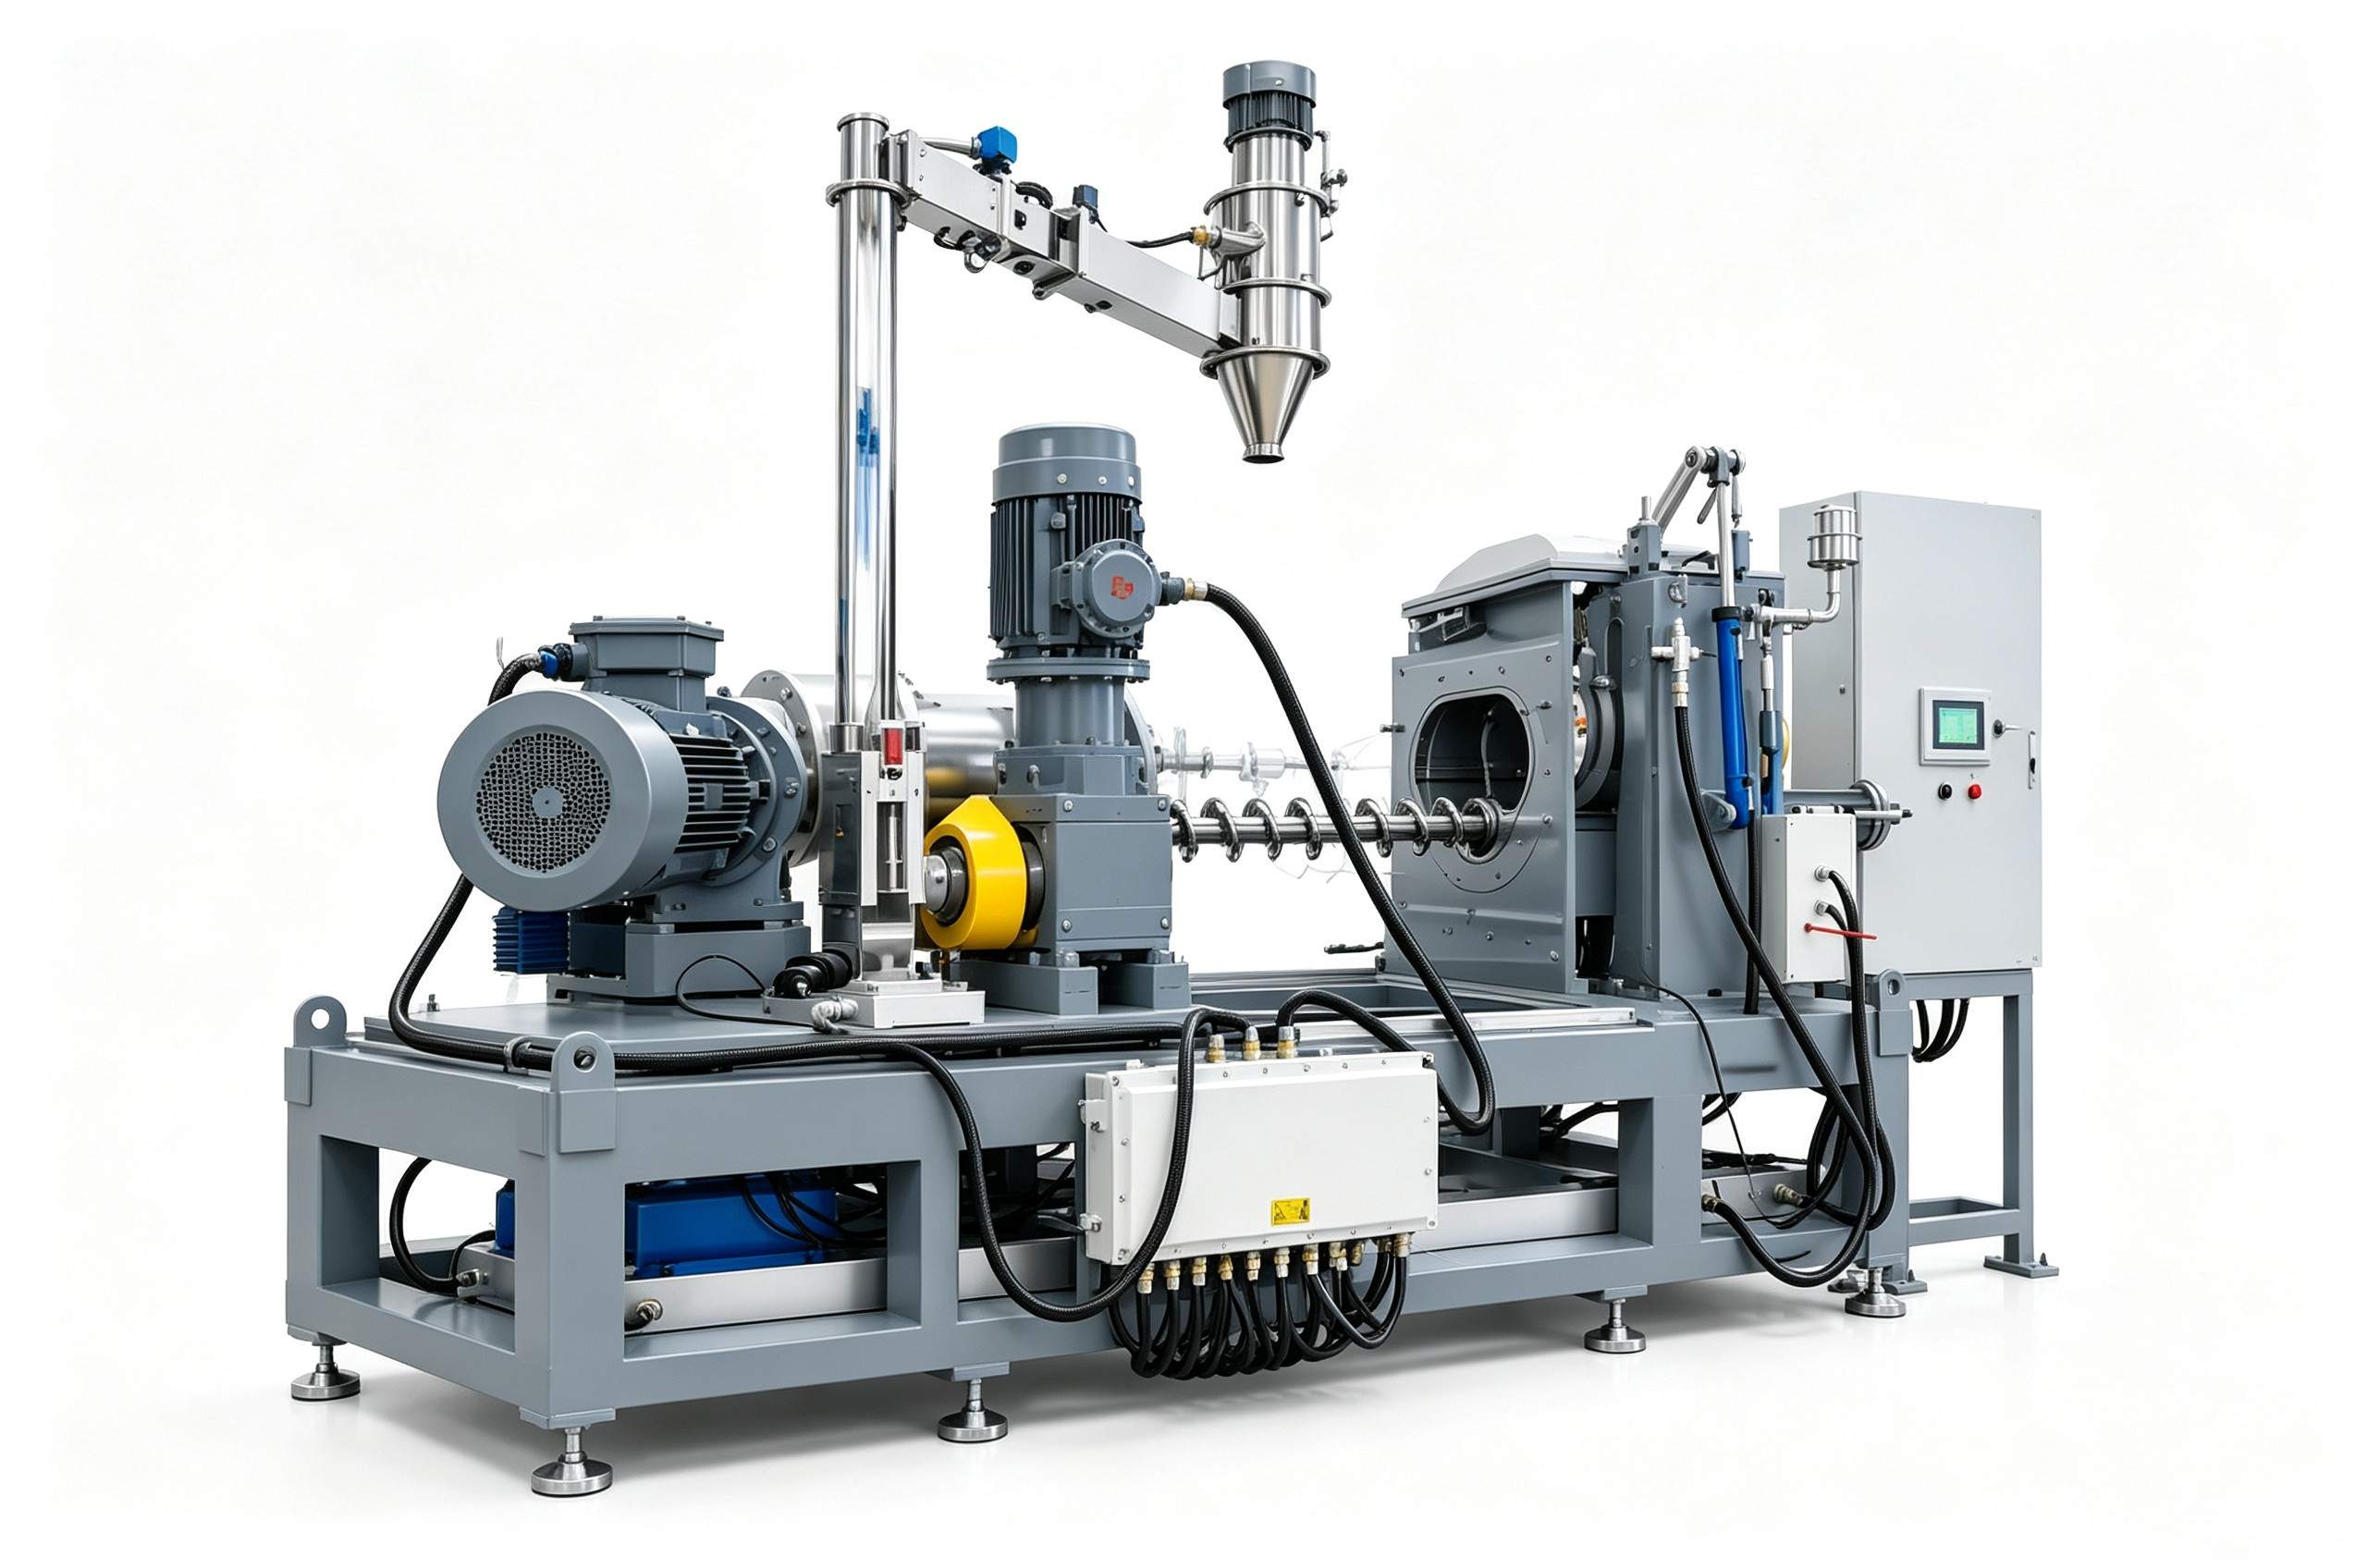
若以上参数均在合理范围而问题依旧,就要考虑设备能力本身:转子构型是否适配高填充色母粒、混炼段与挤出造粒段的温控是否衔接、转子磨损是否已影响剪切效率。利拿实业在母粒混炼挤出造粒设备的非标定制中,会按色粉体系与产能需求匹配密炼容积、转子构型和温控方案,这类适配性问题可以在方案设计阶段提前规避。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

