
橡胶密封件混炼夹生?调整时间与填充系数前先看这三处
橡胶密封件混炼夹生?密炼机炼胶要先校准时间、填充系数与温控
橡胶密封件对尺寸稳定性、压缩永久变形和外观一致性要求较高。若胶料出现夹生、配合剂分散不均、同一批次硬度波动,后续硫化和装配环节都会受到影响。很多工厂一遇到异常就延长混炼时间,结果不仅能耗上升,还可能造成胶料过热。要判断问题,应先回到填充系数、时间节奏和温控精度三个参数的配合上。
夹生不一定是混炼时间不够
密炼机炼胶依靠转子剪切、捏合和物料循环,使生胶塑化并与配合剂均匀混合。若只增加时间,而胶料没有形成稳定的流动和翻动路径,粉料仍可能聚集在压砣周围或转子间隙处。
判断方向可以从三个现象入手:
- 断面有生粉或色点:多与分散不足、投料顺序或转子构型有关;
- 胶料温度偏高但仍不均匀:可能是剪切热集中,冷却响应跟不上;
- 批次间差异明显:应核对投料量、上顶栓压力、排胶温度和时间设定是否稳定。
因此,时间只是结果控制手段,不能替代对剪切、填充和温度的综合判断。
填充系数为何影响密封件胶料一致性
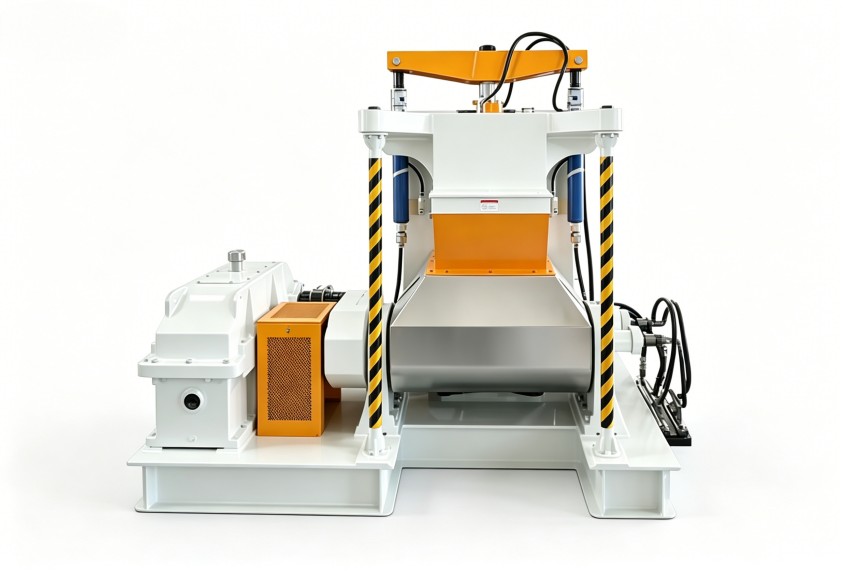
填充系数决定了密炼室内物料的充满程度。取值过低,胶料难以形成有效挤压和翻动,剪切作用不足;取值过高,物料流动空间受限,局部温升加快,也容易造成分散不均。
橡胶密封件常涉及不同硬度、不同含胶率的配方。低硬度胶料柔软、包附性强,高填充或高硬度胶料流动阻力更大,不能套用同一填充系数。调整时应结合配方、胶门尼黏度、粉料比例和设备容积综合评估,而不是简单按固定经验值投料。
投料节奏也要配合
炭黑、软化剂等物料的加入时机,会影响吃粉速度和温升。若大量粉料集中投入,上顶栓频繁起伏,混炼周期会被拉长;分次投入并配合压砣压力变化,更有利于形成稳定剪切,但具体节奏要依据配方和设备状态确定。
温控精度不只是看显示温度
密封件胶料对早期焦烧和排胶温度较敏感。温控系统的关键不只是设定值,还包括腔体、转子等部位的热交换能力,以及温度反馈是否及时。若显示温度与胶料实际受热状态差异较大,操作人员就容易误判。
可以从以下方面排查:
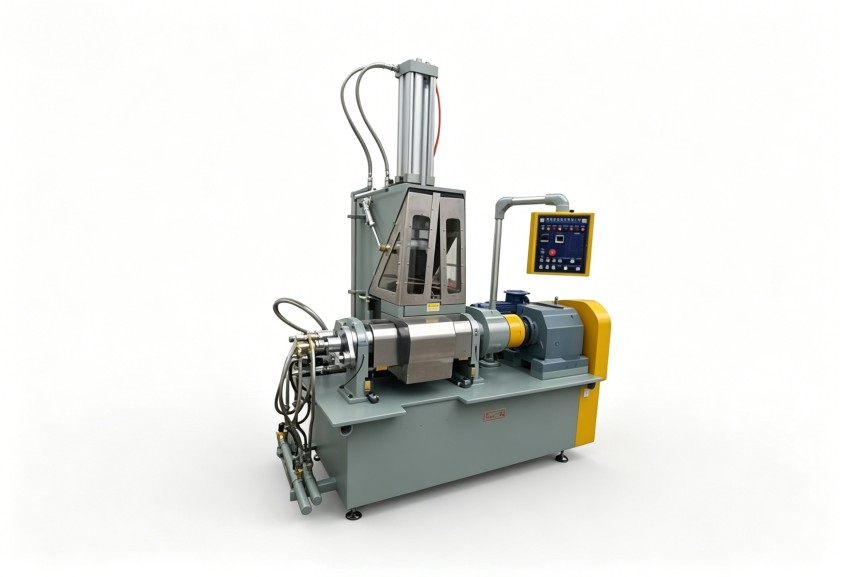
- 各冷却或加热通道是否存在流量不足、温差过大;
- 温度传感器位置是否能反映胶料真实变化;
- 连续生产时,设备升温后工艺参数是否仍能保持稳定;
- 排胶后的开炼、冷却和停放流程是否造成二次波动。
密炼机炼胶过程中的温度控制,应与转速、上顶栓压力和排胶节奏联动。只调低水温,未必能解决局部剪切过热。
设备状态决定参数能不能稳定执行
相同参数在不同设备上表现不同,原因往往藏在转子结构、密炼室间隙、密封形式和温控回路里。转子棱的剪切分布影响吃粉和分散,密炼室磨损后会改变物料流动,密封状态不佳则可能带来漏粉、漏油或压力波动。
对于橡胶密封件生产,设备选型不宜只看容积大小,还要关注配方适配性、温控响应、维护便利性和自动化记录能力。若产品规格多、换料频繁,工艺参数可追溯和清理便利性也应纳入评估。利拿实业可结合胶种、产能与现场工况,提供降本增效、环保合规的橡塑混炼成型整体解决方案。
出现异常时的排查顺序
建议先按“参数—状态—配方”的顺序处理:
- 复核每车投料重量、填充系数、混炼时间、排胶温度和上顶栓压力;
- 检查转子、密炼室、密封及温控系统是否存在磨损或换热不足;
- 对比不同配方的投料顺序和转速设置,避免一套参数覆盖所有胶料;
- 记录调整前后的胶料外观、分散状态和后工序表现,再做微调。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。