
色母粒造粒色差波动?自动计量与挤出温控这样排查
色母粒色差与计量不稳?看懂自动计量挤出造粒机的温控和喂料配合
色母粒生产最怕同一批次前后颜色波动:轻则增加抽检、筛分和返工,重则影响下游注塑、吹膜客户的外观一致性。很多工厂把问题简单归结为颜料分散不好,却忽略了自动计量挤出造粒机中喂料、输送、剪切和温控之间的配合。本文从计量稳定性、温控精度和造粒段适配三个方面,帮助工艺和设备人员理清排查思路。
先判断色差来自计量波动还是熔融不均
颜色波动不一定都发生在螺杆内部。若自动喂料出现脉冲、架桥或小比例颜料添加不稳,进入挤出机的物料比例就会周期性变化,最终表现为粒料色差、炭黑或颜料含量不稳。
排查时可先关注三点:
- 颜料、载体树脂和助剂的物性差异是否过大,是否存在流动性不一致;
- 喂料装置与料仓过渡是否顺畅,粉料是否容易粘附、架桥;
- 计量节奏与螺杆吃料能力是否匹配,有没有忽多忽少的进料状态。
如果前端进料已经不稳定,仅靠提高螺杆转速或反复调整温度,通常难以从根本上解决问题。
温控偏差为什么会放大颜料分散差异
色母粒对热历史较敏感。温度偏低时,载体树脂塑化不充分,颜料润湿和分散会受影响;温度偏高时,又可能带来树脂粘度变化、助剂迁移或局部过热,进而影响颜色表现和粒料外观。

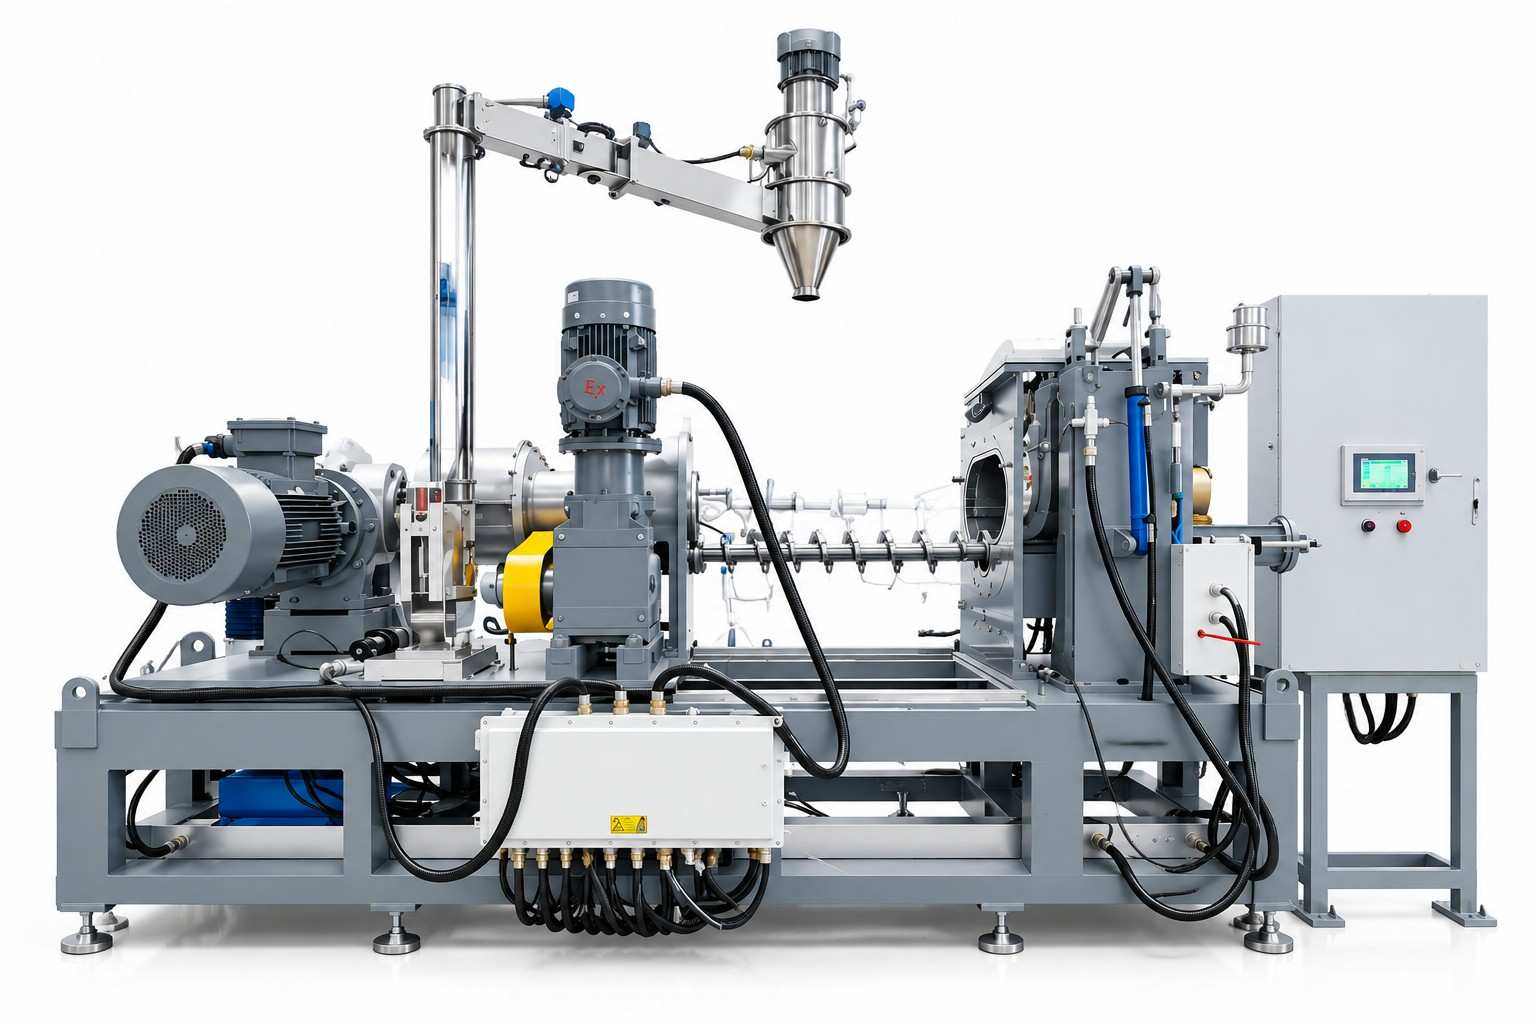
自动计量挤出造粒机的温控不能只看屏幕设定值,还要关注机筒各段、模头以及冷却环节的实际稳定性。工艺人员应结合载体熔点、颜料耐热性和产量变化,建立适合自身配方的温度区间,而不是直接套用通用参数。换产、换颜色或调整产量后,也应留出稳定时间,再判断颜色和分散状态。
螺杆剪切与造粒方式要匹配颜料特性
不同色母配方对剪切强度的需求不同。高颜料含量、难分散体系需要合适的剪切和混炼结构;容易发热或对剪切敏感的材料,则要兼顾分散效果与温升控制。若螺杆结构只按通用塑料改性思路配置,可能出现分散不均、粒子粗细波动或连续生产稳定性不足。
造粒段还要结合物料形态、粘性和冷却方式选择合适方案。切粒状态不稳定,可能造成粒形差异、连粒或后续混合包装不均,即使前面挤出过程正常,也会影响客户使用体验。
选型时不要只问产量,还要说明配方和工况
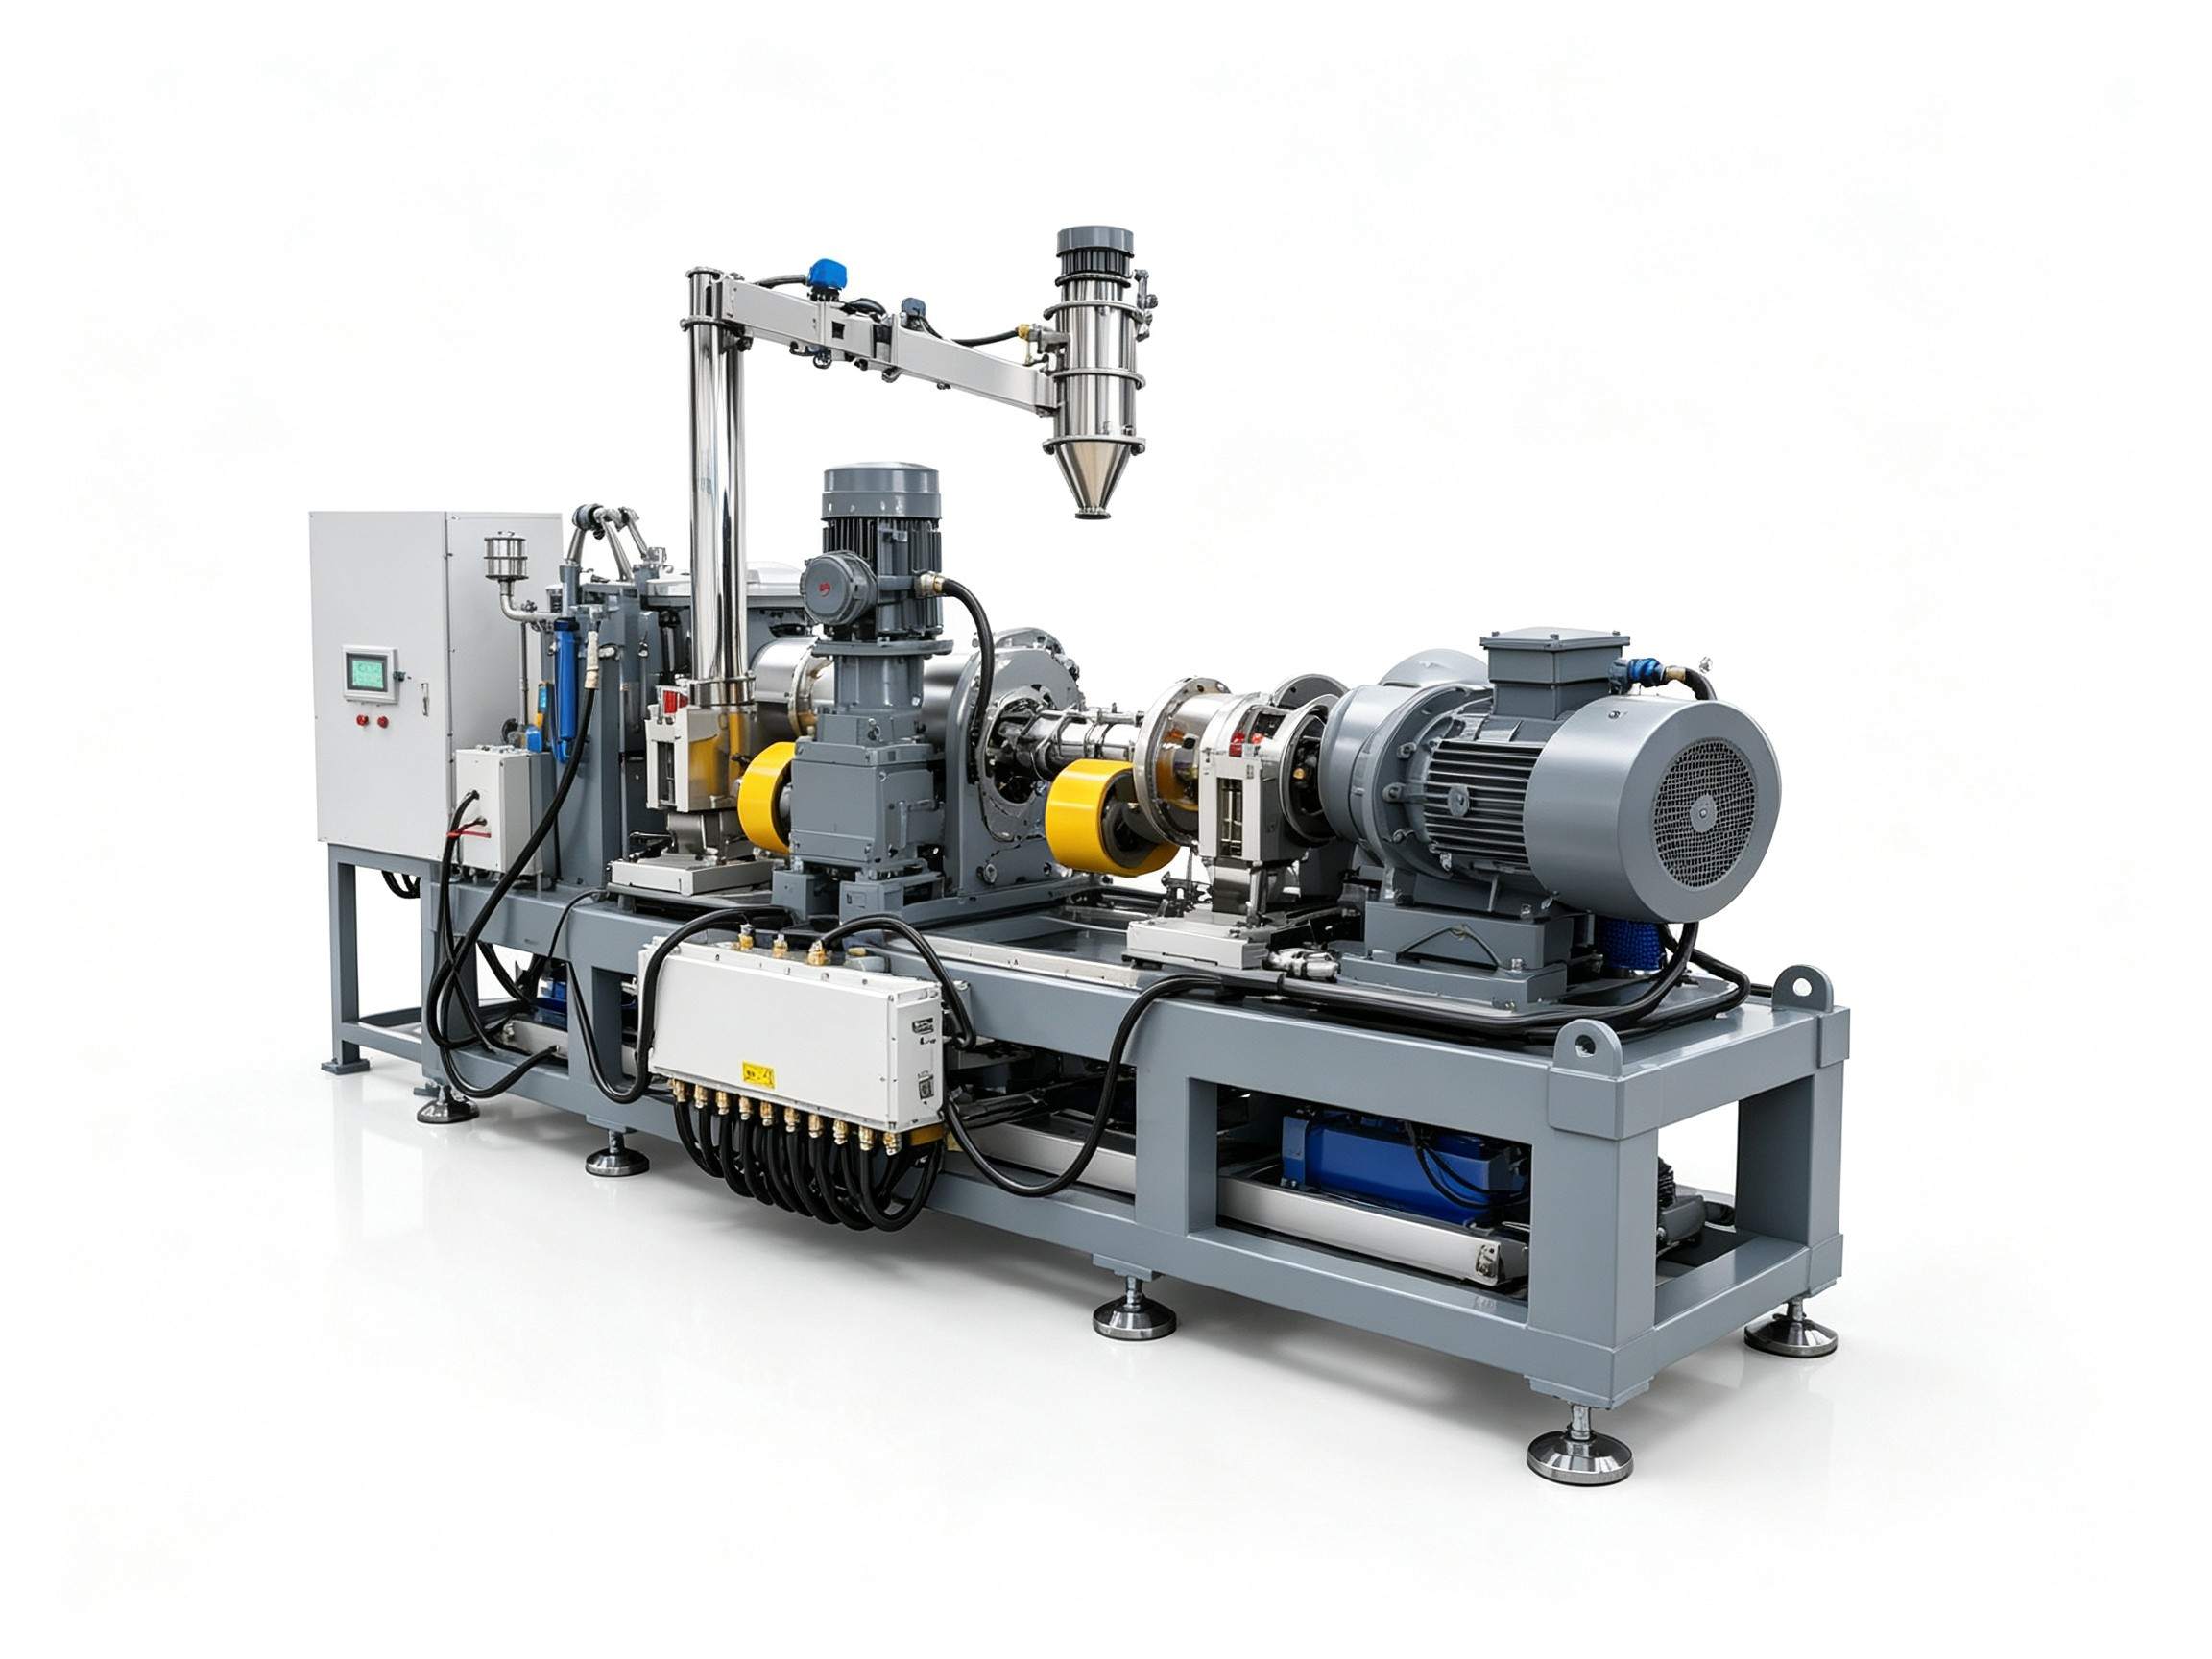
评估这类设备时,仅提供目标产量并不充分。更有价值的信息包括:颜料种类与添加比例、载体树脂类型、粉料占比、期望批次、换色频率、车间公用工程条件以及后段包装方式。这些信息会影响计量方式、螺杆结构、温控配置、清机便利性和自动化程度。
若工厂产品颜色切换频繁,应重点考虑喂料清洁、机筒清机和流程切换的便利性;若以高填充或难分散配方为主,则应更关注混炼结构与温升控制之间的平衡。把这些工况提前说明,比单纯比较设备外形或配置清单更有意义。
利拿实业可根据配方特性、产能目标和现场条件,配置涵盖计量、挤出、造粒与控制逻辑的成套方案,并依托15年以上橡塑设备研发经验和70多项自主专利技术,为色母粒生产提供降本增效、环保合规的改进方向。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。