
橡胶密封件混炼分散不均?先看温控与填充系数
橡胶密封件出现分散波动,密炼机炼胶该从温控和填充系数查起
橡胶密封件对胶料均匀性、交联稳定性和尺寸一致性要求较高。一旦混炼阶段出现炭黑团聚、配合剂分散不均或早期焦烧,后续硫化后可能表现为硬度波动、密封面缺陷和批次性能不稳定。不少工厂遇到问题时先调整配方,却忽略了密炼机炼胶过程中的温控、填充系数和转子剪切匹配。本文围绕这些环节,说明异常产生原因与优化方向。
分散不均并不只由转子剪切决定
密炼机的工作过程,是通过转子与混炼室之间的剪切、折叠和挤压,让生胶、填料、软化剂及其他配合剂逐步均匀分布。剪切强度不足,填料容易团聚;剪切过强或散热跟不上,又可能造成胶温快速升高,增加焦烧风险。

橡胶密封件常涉及较高填料含量和较严格的性能公差,因此不能只追求“打得快”,还要关注混炼过程是否稳定。判断设备状态时,可从三个方面观察:
- 排胶温度是否频繁接近配方允许上限;
- 同一配方不同批次的混炼时间、电流和温度曲线是否差异明显;
- 胶料表面是否存在填料颗粒、色点或局部过炼痕迹。
温控偏差如何影响胶料状态
温控系统的作用不是简单“降温”,而是在混炼不同阶段维持合适的热交换条件。上顶栓、混炼室和转子等部位的温控若响应滞后,胶料在高剪切区容易局部过热,软化剂迁移和填料分散也会受到影响。
对于密封件胶料,早期焦烧往往比单纯分散不足更难补救。排查时可先确认冷却水通道是否存在结垢、堵塞或温差过大,再核对温度采集点是否能反映真实胶温。若设备仅有粗略的水温显示,而缺少对混炼过程温度变化的持续监控,工艺人员就很难把异常追溯到具体阶段。
填充系数偏高会放大混炼波动
填充系数决定了胶料在混炼室内的占比。填装过多,物料流动空间不足,部分胶料无法充分进入高剪切区域,容易出现分散不均;填装过少,设备有效产能下降,胶料在室内的受力路径也可能不稳定。
合理的填充系数需要结合胶料黏度、填料类型、转子结构和排胶温度综合判断,而不是沿用固定经验值。调整时建议小幅度验证,并同步记录混炼时间、能耗、排胶温度和胶料外观,避免为了提高单锅产量而牺牲批次稳定性。
转子配置要贴合密封件胶料特点
不同转子结构带来的剪切分布和物料交换方式不同。密封件胶料既要求填料充分分散,又要控制温升,因此转子构型需要与工艺阶段相匹配。例如,高填料配方可关注物料交换和散热能力;低硬度、高黏性胶料则要减少局部滞留和过度剪切。
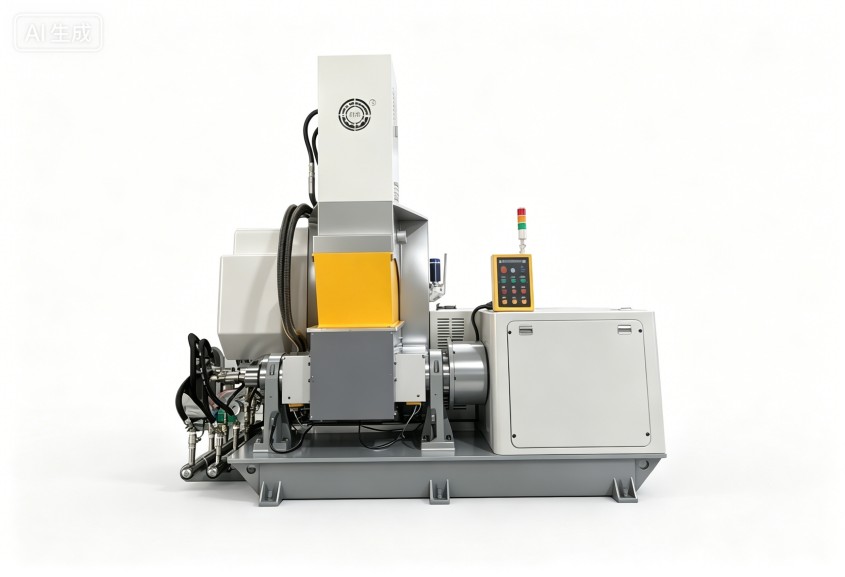
密炼机炼胶方案若能把转子、温控和工艺参数联动考虑,现场调机会更有依据。利拿实业可结合胶种特性与生产节拍,提供支持全流程非标定制的橡塑混炼成型方案,并依托全球本地化售后服务网络协助设备维护与工艺跟进。
现场优化可按三步推进
- 先复核数据:整理温度、时间、电流、排胶状态和检验结果,确认异常是偶发还是批次性问题。
- 再调整参数:优先排查填充系数、上顶栓压力和温控设定,避免同时改动多个变量。
- 最后评估设备:若参数调整后仍反复出现分散波动,应进一步检查转子磨损、密封结构和温控系统响应能力。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。