
电线电缆料挤出颗粒不均?先看螺杆构型与温控匹配
电线电缆料颗粒不稳?螺杆挤出捏合机要先匹配螺杆构型与温控
电线电缆料对塑化均匀度、分散一致性和连续挤出稳定性要求较高。若颗粒粗细波动、局部生料或温升过高,后续挤出护套时容易出现外径波动、表面不光滑等问题。不少工厂把异常简单归因于“设备老化”,却忽略了螺杆构型、温控区间和工艺参数之间的匹配关系。本文围绕这些环节,说明挤出捏合设备如何适配电缆料工况,并为设备选型和工艺调整提供参考。
颗粒波动往往不是单一环节造成的
电缆料通常包含树脂基体、填料、助剂及色粉等组分,物料在进入挤出段前,需要先完成润湿、分散和初步塑化。若前段混炼不足,螺杆只能承担更多分散任务,容易造成负荷波动;若前段剪切过强,又可能使物料温度上升,影响后续成型稳定性。
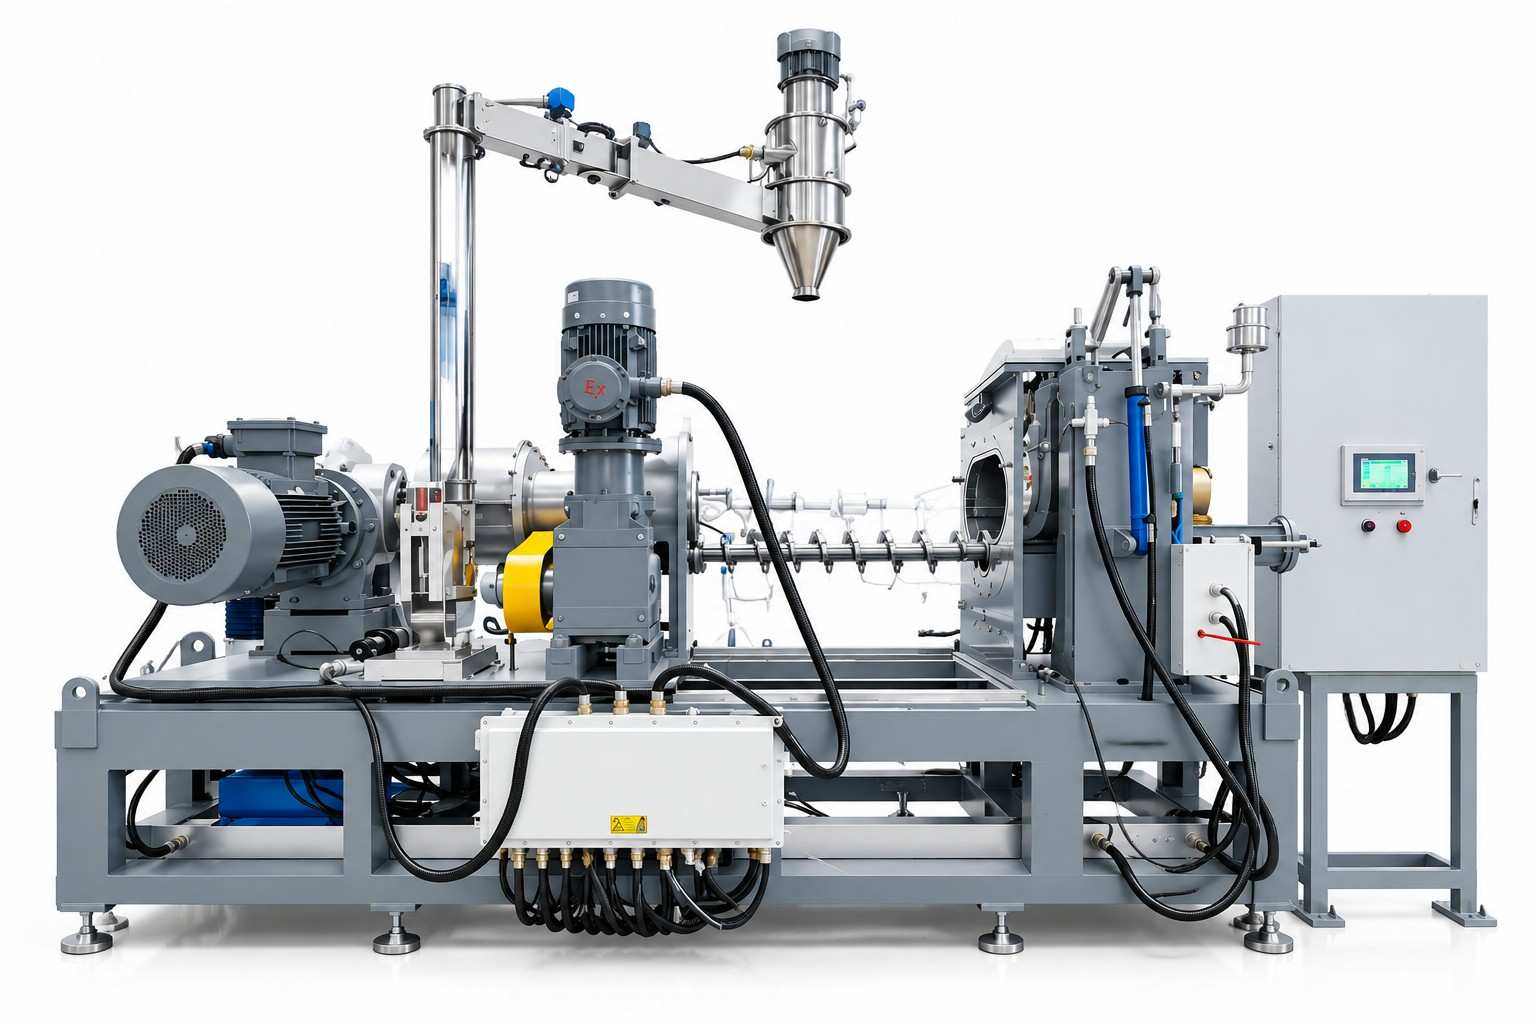
螺杆挤出捏合机的价值,在于把捏合混炼与连续挤出衔接起来,减少物料反复转运带来的温度变化和污染风险。判断设备是否适配,不能只看产能,还要观察物料从进料、混炼到出料的状态是否稳定。
常见异常的排查方向
- 颗粒大小不均:先检查进料连续性、螺杆输送能力和切粒方式是否匹配物料黏度。
- 分散不良:关注捏合元件与螺杆剪切段的组合,而不是单纯提高转速。
- 温度偏高:核对冷却水路、温控分区和螺杆剪切强度是否协同。
- 出料断条:评估物料流动性、过滤压力及机头压力变化。
螺杆构型要服务于物料特性
不同电缆料配方的黏度、填料比例和热敏性不同,螺杆构型不能采用固定思路。输送段、混炼段、增压段的元件组合,需要兼顾物料推进效率与剪切分散效果。

对于填料比例较高的物料,螺杆设计应避免局部剪切过强,同时保证足够的表面更新,使助剂更均匀地包覆物料。对于流动性较好的配方,则要控制回流和压力波动,保持出料稳定。选型时应把胶种或树脂类型、配方组成、目标产能和颗粒形态说明清楚,便于设备厂家匹配更合适的螺杆组合。

温控精度影响塑化一致性
温度控制不是把整机设定到同一数值,而是根据物料在不同区段的状态进行分区管理。进料段温度过高,可能影响物料稳定输送;混炼段温度不足,又会增加分散难度;挤出段温度波动过大,则容易反映到颗粒外观和后续加工上。
稳定的温控应配合螺杆剪切、冷却能力和测温反馈共同发挥作用。若生产中频繁出现“温度一高就降转速、温度一低就提转速”的被动调整,通常说明设备配置与工艺窗口没有形成良好匹配。
工艺参数要围绕填充与转速联动调整
设备投入使用后,填充量、转速、切粒速度和温控设定需要联动优化。填充量过大,物料在混炼腔内缺少运动空间,分散均匀性会下降;填充量过低,则可能降低生产连续性并增加单位能耗。
转速调整也不宜只追求产量。转速提高会增强输送和剪切效果,但同时可能带来温升和负荷变化。更稳妥的做法是结合物料电流、出料温度、颗粒外观和后续挤出反馈,逐步收窄工艺窗口,而不是频繁大幅改动参数。
选型时应把工况说具体
评估这类设备时,建议提前整理四类信息:物料体系与配方特点、目标产能与颗粒要求、车间公用工程条件、自动化与清洁换色需求。信息越完整,设备方案越容易贴近真实生产。
利拿实业可围绕密炼、捏合、挤出和造粒等环节,结合客户工况提供全流程非标定制化方案,并依托全球本地化售后服务网络,支持设备交付后的安装、调试与工艺跟进。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。