密封件尺寸忽大忽小?螺杆磨损修复不能只盯着挤出量
冷喂料挤出机螺杆磨损修复:从密封件尺寸波动判断维修时机
橡胶密封件生产最怕两件事:一是尺寸忽大忽小,二是表面出现莫名其妙的气泡或流痕。很多厂家第一反应是调工艺、换胶料,忙活半天没效果,最后才想到设备——问题很可能出在冷喂料挤出机的螺杆上。但螺杆磨损到什么程度该修,很多人心里没底。这篇文章不绕弯子,直接讨论怎么判断修复时机,以及修复时真正该关注什么。
不要等到挤出量明显下降才安排修复
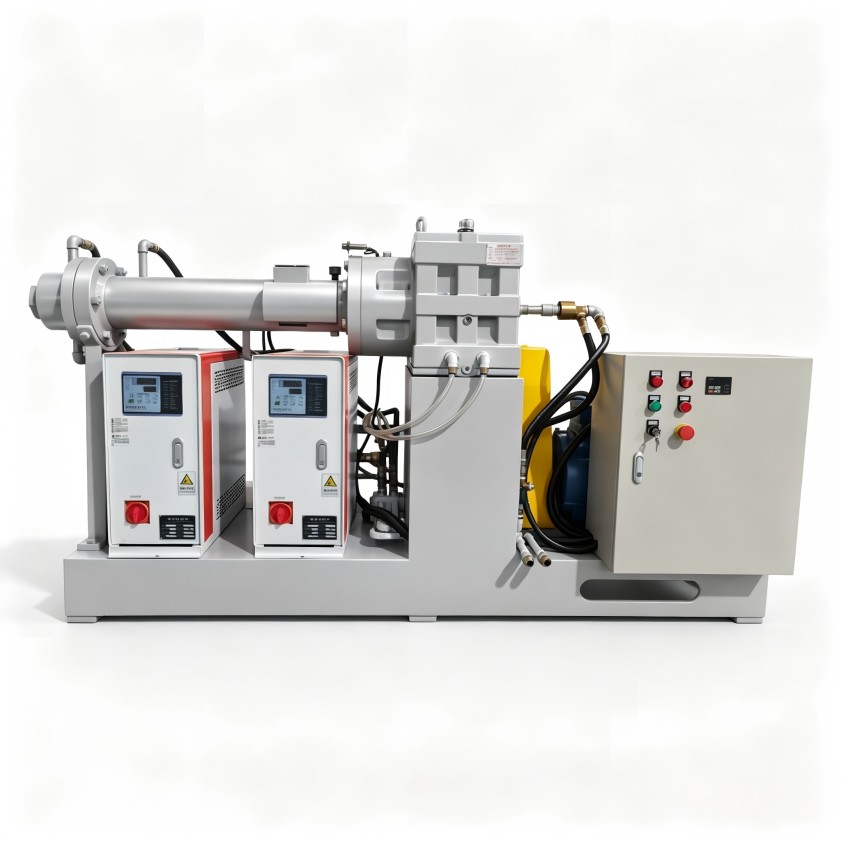
橡胶密封件对尺寸公差要求苛刻,螺杆与机筒配合间隙稍有变化,塑化效果、挤出压力波动都会被放大。实际生产中,螺杆磨损对产品的影响是渐进的:
- 尺寸波动加剧:间隙变大导致胶料回流,压力不稳,制品收缩率也跟着变。
- 焦烧风险上升:剪切热分布不均,局部温度过高,容易产生早期硫化颗粒。
- 能耗悄悄上升:为维持产量,电流增大,单位产品电耗明显增加。
行业里常见的误区是“还能出料就继续用”,等到产量明显掉下来才拆螺杆。其实从产品尺寸稳定性开始波动,到产量明显下降,中间往往隔着很长一段时间——这段时间浪费的胶料和电费,可能比修复费用还高。
螺杆磨损修复前先看三件事
决定冷喂料挤出机螺杆磨损修复方案时,不要只问“堆焊还是更换”,至少要看三个方面:
一、修复后的能耗变化是否在合理范围
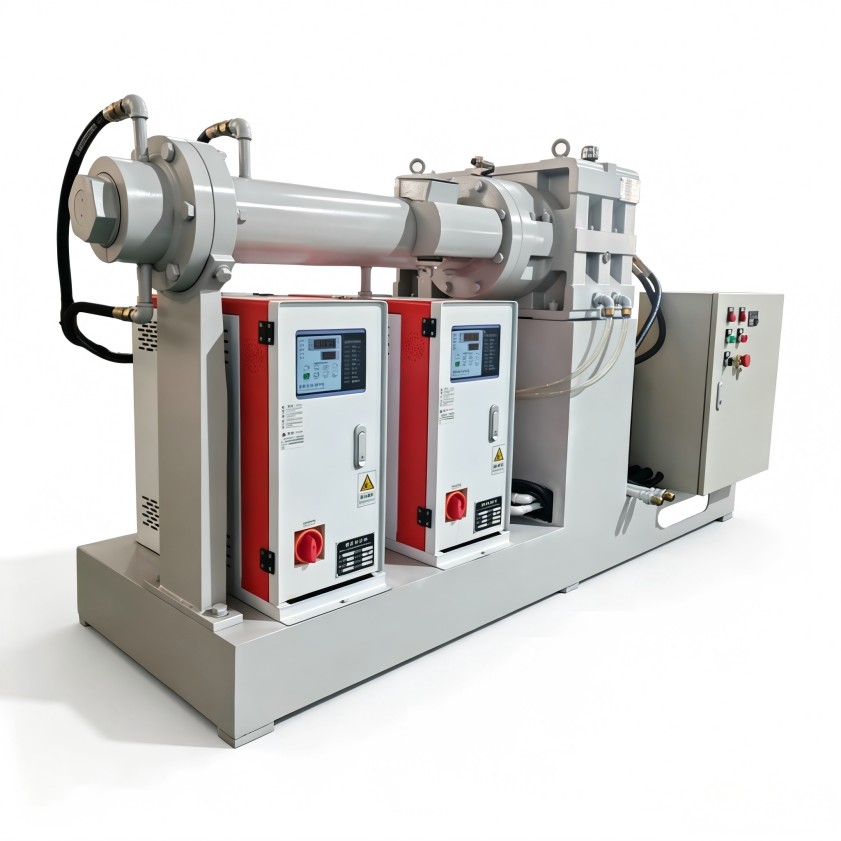
如果螺杆直径磨损已经超过设计配合间隙的允许范围,简单堆焊恢复尺寸,但机筒内壁也有磨损,两者匹配关系可能已经变了。修复前应测量螺杆外径和机筒内径的实际数据,判断是单修螺杆还是螺杆机筒一起处理。
二、修复周期要配合生产计划
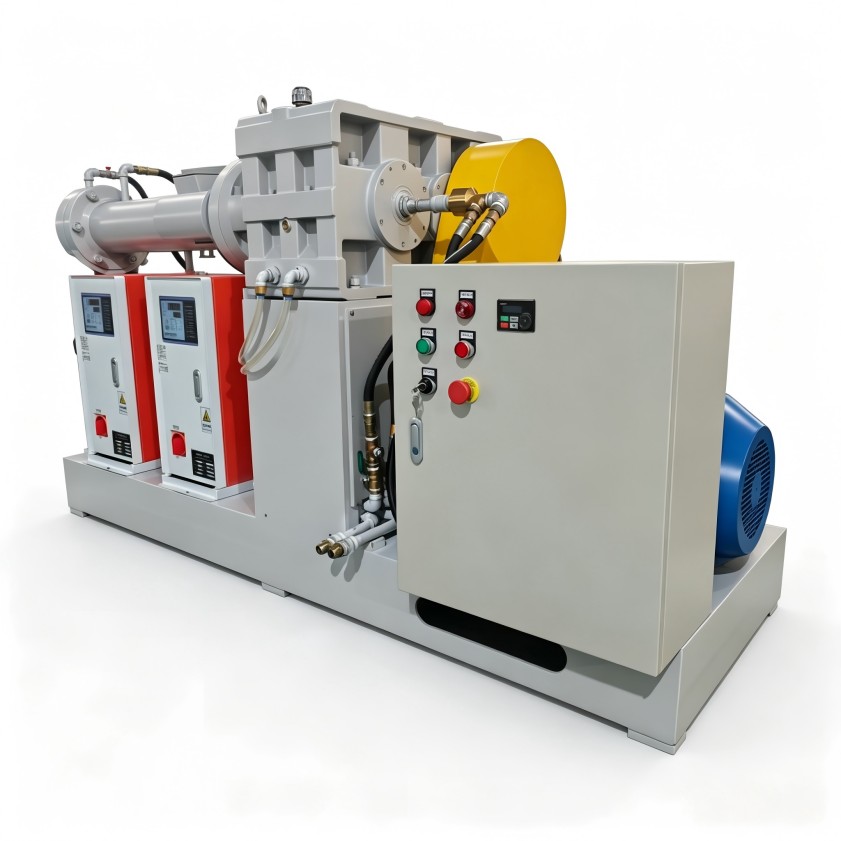
密封件厂通常订单交期紧,拆机维修的时间窗口有限。冷喂料挤出机螺杆磨损修复不是越快越好,而是要在恢复精度和生产节奏之间找到平衡。提前规划维修窗口,避免旺季停机等待,也是控制隐性成本的一部分。
三、修复后的稳定性比“恢复原尺寸”更重要
螺杆的磨损往往不是均匀的,加料段、压缩段、计量段的磨损程度不同。修复时如果只按名义尺寸堆焊,而不是根据各段实际磨损量和胶料特性恢复合理的几何形状,装回去可能仍然出现局部过热点或压力波动。
螺杆磨损修复的两个常见认知偏差
第一个偏差:认为螺杆修复就是“补一补”。
冷喂料挤出机螺杆不同功能段的磨损,对塑化质量的影响完全不同。加料段磨损主要影响输送效率,计量段磨损则直接叠加到压力波动上。修复方案的制定应考虑胶料在螺杆各段的流动状态,而不是一概而论。
第二个偏差:忽略机筒和螺杆的配合关系。
螺杆磨损的同时,机筒内壁通常也有不同程度的磨损。只恢复螺杆尺寸,间隙可能仍然偏大;螺杆和机筒一起换,成本又高。合理的思路是,通过测量数据确定间隙值,再决定修复范围。
建立以数据为基础的螺杆维护习惯
对橡胶密封件生产企业来说,冷喂料挤出机螺杆磨损修复不是应急工程,而是设备维护体系的一部分。建议每半年记录一次螺杆产量、电流、产品尺寸波动数据,把异常变化的节点记录下来,作为日后判断维修时机的参考依据。
利拿实业在橡塑设备领域有15年以上研发经验,熟悉密封件、轮胎、电缆料等多种工况下的设备运行特点,可根据您的实际生产数据提供设备维护方向参考。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。