硫化机维修一次就够了吗?橡胶密封件厂还缺一套维护逻辑
密封件飞边反复出现?先理清硫化机的维护逻辑
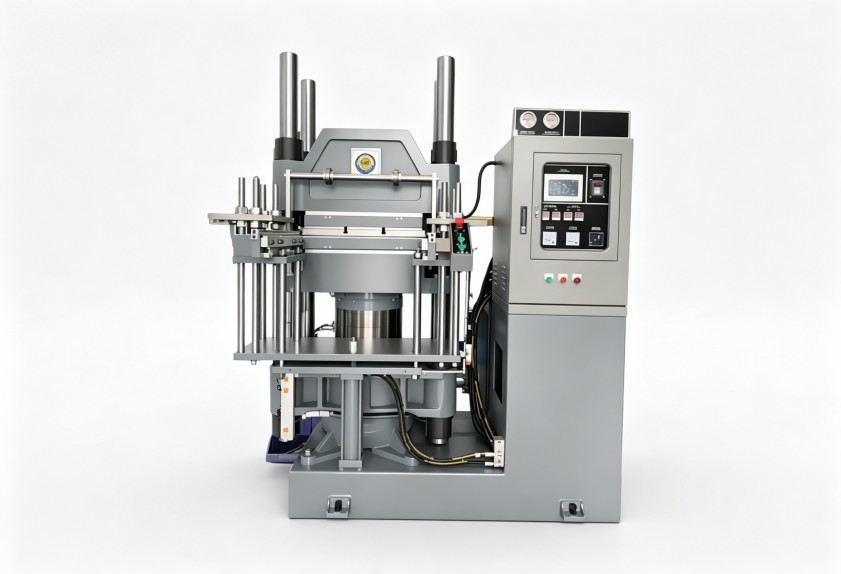
橡胶密封件生产中的飞边、缺胶、尺寸波动,往往不是模具或配方单独造成的。硫化机温度分布不均、合模压力不稳定,都会让同一模具在不同批次里表现差异。比较常见的误区是,哪里报警修哪里,等到批量不良出现又归因于胶料。实际上,硫化机维护的关键在于建立从参数记录到状态判断的完整逻辑。理清这一点,才能在利拿硫化机售后支持中更快找到改善方向。下文从温控系统、液压系统和日常记录三个维度展开说明。
温控偏差是飞边与欠硫的隐蔽来源
对模压密封件来说,平板热板的温度均匀性直接决定胶料在型腔内的流动状态。温度偏高,胶料出现焦烧趋势,飞边增厚;温度偏低,欠硫导致弹性不足。许多设备在空载时温度正常,加载后波动才显现出来。判断加热系统是否正常,不能只看设定温度,而应观察升温时间、达到恒温后的波动范围,以及上下热板的温差。这些信息需要连续记录,才能发现加热管老化或温控阀动作迟滞等早期劣化。
升温曲线比瞬时读数更有判断价值
单次巡检只能反映当下状态,升温曲线则能暴露加热功率不足、热板局部积垢等问题。每周对比一次曲线,变化趋势比数值本身更重要。
液压系统牵动合模力,也牵动批次一致性
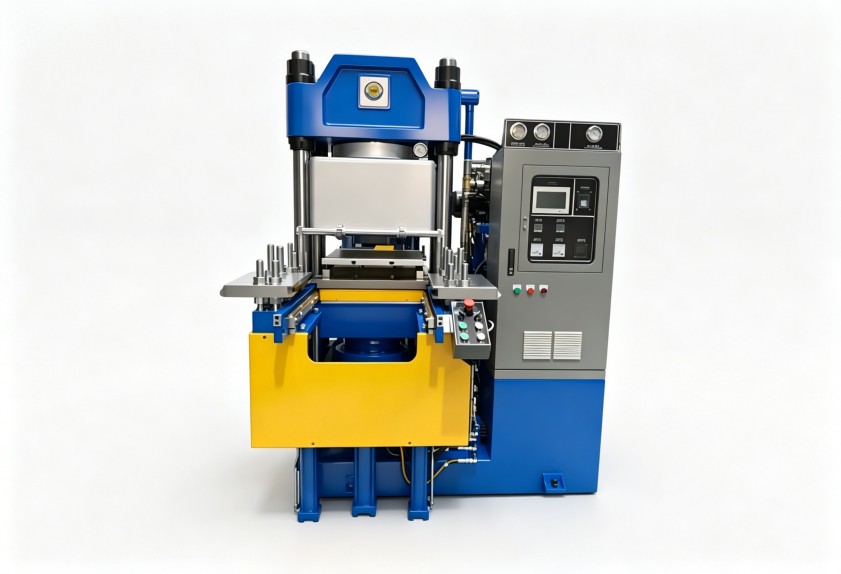
密封件毛边偏大或局部缺胶,常被当作工艺问题处理,但液压系统内漏同样会导致合模力在保压阶段缓慢下降,影响到胶料受压的均匀性。观察系统压力表在保压过程中的位置变化,以及油温升高后压力波动是否变大,是判断液压系统健康程度的两个简便信号。维护周期明确、油路清洁度达标的设备,更容易保持长期一致的合模状态。
油温升高后保压变化更值得记录
液压系统连续运行时油温上升,黏度下降,内漏会加剧。记录油温变化与保压压力之间的对应关系,有助于判断阀组磨损程度,也能避免把正常波动误认为故障。
把每次异常记录变成改进依据
密封件厂的常见难点,是设备、工艺和质量记录分散在不同环节。模具修过一次、硫化机换过阀组、胶料批次有变更,这些信息如果不能汇总到同一张表上,就难以判断异常真正来自哪里。建立包含升温曲线、压力波动、废品数量和模具维修记录在内的设备履历,有助于在下一次异常出现时更快定位原因。设备状态的系统性评估,往往比单次维修更能帮助客户降低综合运行成本,这也是利拿硫化机售后工作中优先关注的环节。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。