轮胎压延工序胶片厚度波动?先查这组工艺参数
轮胎压延胶片厚度波动?先查这组工艺参数
压延工序的波动,为什么总是出在轮胎厂?
轮胎制造中,压延机承担着帘布挂胶与胶片定厚的关键任务。胶片厚度不均,直接导致轮胎动平衡超差、部件贴合气泡,甚至影响后续硫化的一致性。很多厂家把问题归咎于胶料配方,却忽略了一个事实:配方没变,压延设备的温控精度与供胶稳定性,往往才是波动根源。本文从工艺参数视角,分析压延机在橡胶工业中的应用逻辑,帮助您建立一套可落地的排查思路。
厚度波动背后:先分清是“料的问题”还是“机的问题”
压延工序的厚度偏差,通常来自三个环节。第一,供胶温度波动。胶料进入压延机前,若密炼机下料温度不稳定,或开炼机供料不连续,压延辊筒的负荷就会周期性变化。第二,辊筒温度控制滞后。辊面温度分布不均,胶料在压延缝隙中的流动性随之改变,直接反映为横向厚度差异。第三,辊距调节响应不及时。传统手动调节依赖操作经验,很难应对高速连续生产中的微小偏差。
要快速定位问题,建议先做一项基础检查:连续记录半小时内的供胶温度曲线与辊面温度曲线,对比波动周期。大多数厚度异常,都能在温度曲线上找到对应关系。
压延工艺参数:从设定逻辑到现场调整
压延机在橡胶工业中的应用价值,很大程度上体现在参数控制的精细度上。辊温设定并非越低越好,要根据胶料门尼黏度和含胶率调整。例如天然橡胶为主体的大胎帘布胶,辊温通常控制在85-105℃区间,过低会导致胶料硬度过高,压延后表面粗糙;过高则容易焦烧,产生气泡。辊速比同样关键,适当的速比有助于排除帘布缝隙中的气体,但速比过大会造成胶料过度剪切,引起局部升温。
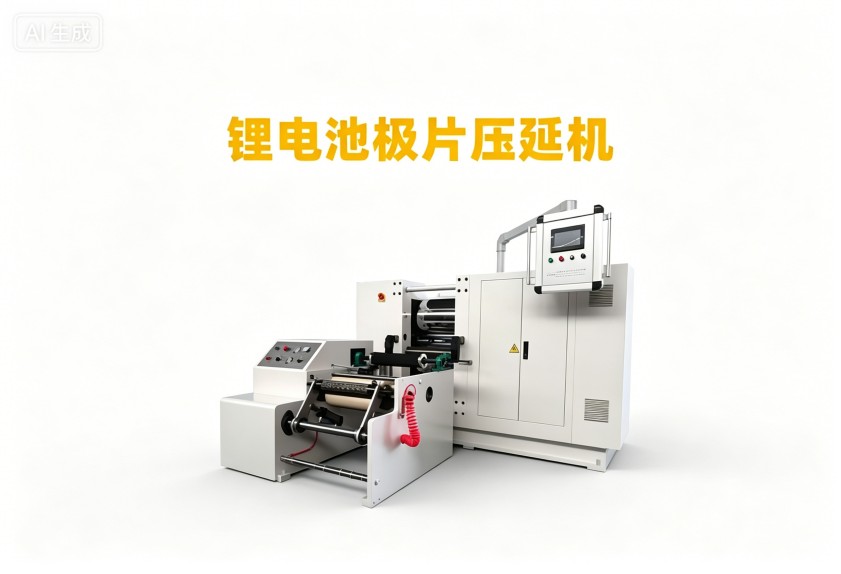
现场调整时,建议每次只变动一个参数,观察15-20分钟稳定后的结果,避免多参数同时调整导致无法判断影响来源。
减少波动,设备能力才是隐形天花板
参数调整能解决一部分问题,但设备本身的控制能力决定了调整的上限。液压辊距调节的响应速度、辊筒内部的温控均匀性、供料传送带的张力稳定性,这些硬件层面的表现,往往比操作技巧更能决定长期生产品质。这也是为什么有的产线参数表很完善,却依然频繁出现厚度超差——设备执行精度跟不上设定要求。
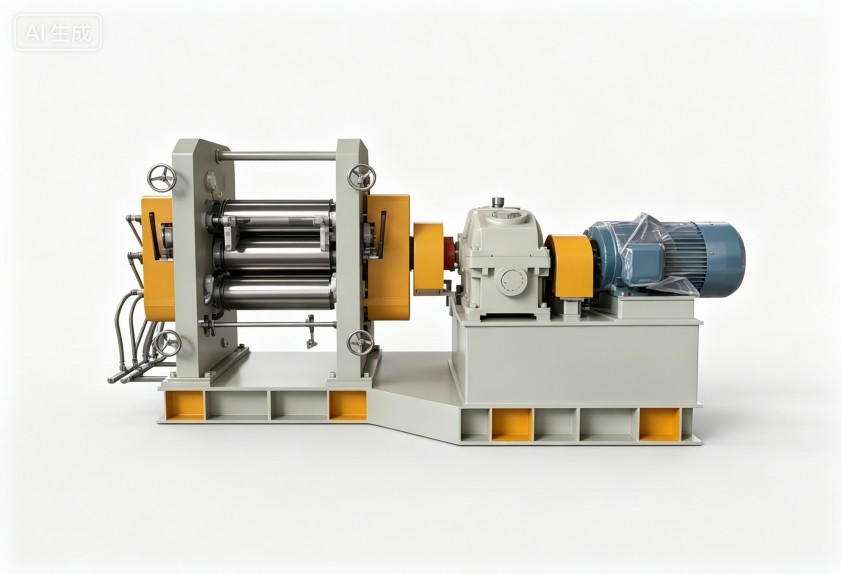
在这个环节,利拿实业的技术团队更倾向于从混炼段开始整体评估。密炼机排胶温度是否稳定、开炼机供料是否连续,都会直接影响压延机入料状态。通过全流程设备匹配,减少上游波动,压延工序的调整压力会明显下降。

压延工序的稳定,要从“设备+工艺”一起看
压延机在橡胶工业中的应用不止是单机运行,它上游承接混炼,下游衔接成型,任何一个环节的波动都会在这里叠加放大。建议轮胎制造企业在排查厚度问题时,先建立温度、辊距、供料速度的联动记录,再判断是操作参数不当还是设备执行能力不足。这样既能避免盲目调整,也能为后续的设备升级或新线采购积累有效依据。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。