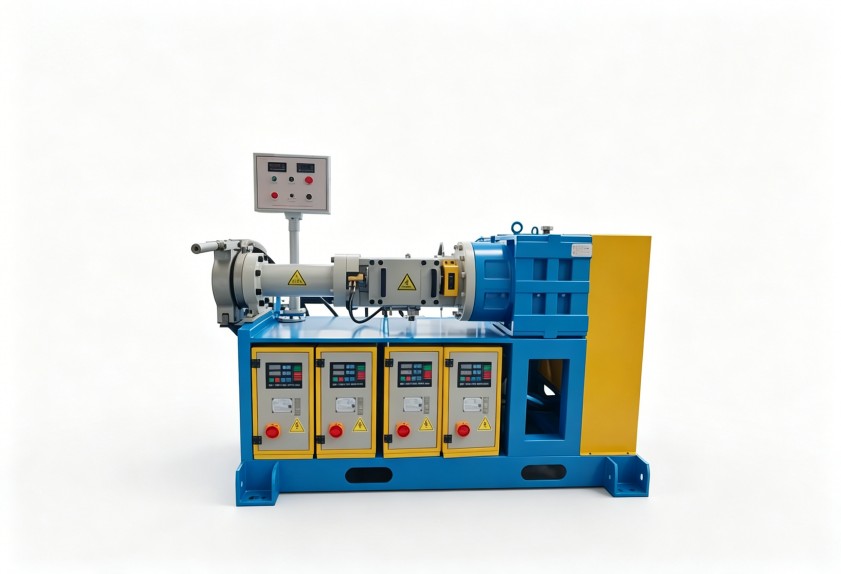
挤出机能耗居高不下?先从螺杆配置和加热方式找原因
挤出机节能改造:从螺杆配置和加热方式入手,降低单位产量电耗
塑料改性车间的电费单越来越高,老板第一反应往往是“是不是开机时间太长了”。但真正做过能耗统计的人会明白,挤出机单位产量的电耗,才是衡量产线是否经济的核心指标。同样的配方,同样的螺杆转速,不同设备之间的能耗差距可能相当明显。多数情况下,问题不在电机本身,而在螺杆构型与加热冷却系统的匹配是否合理。
围绕挤出机节能改造,本文将从设备配置、工艺参数和生产管理三个维度展开,帮助您理清改造优先级。
螺杆构型决定机械功转化为热量的效率
挤出机的主电机功耗,一部分用于输送和塑化物料,另一部分则通过螺杆与物料之间的剪切摩擦转化为热量。如果螺杆构型与物料特性不匹配,比如长径比过长、混炼元件过多,物料会被反复剪切,机械功大量转化为多余热量,设备被迫开启更多冷却水来带走这些热量,形成“剪切生热—冷却耗能”的双重浪费。
针对塑料改性中常见的玻纤增强、阻燃母粒等配方,可在螺杆组合上减少无效剪切段,让热量更多来自加热器而非机械剪切。这里需要说明,螺杆构型调整并非简单地拆掉几个混炼块,而是要根据物料的塑化温度窗口和停留时间分布重新排布。若您缺少内部实验数据,可先用同类型产品的典型配方做对比测试,再决定是否改动组合。
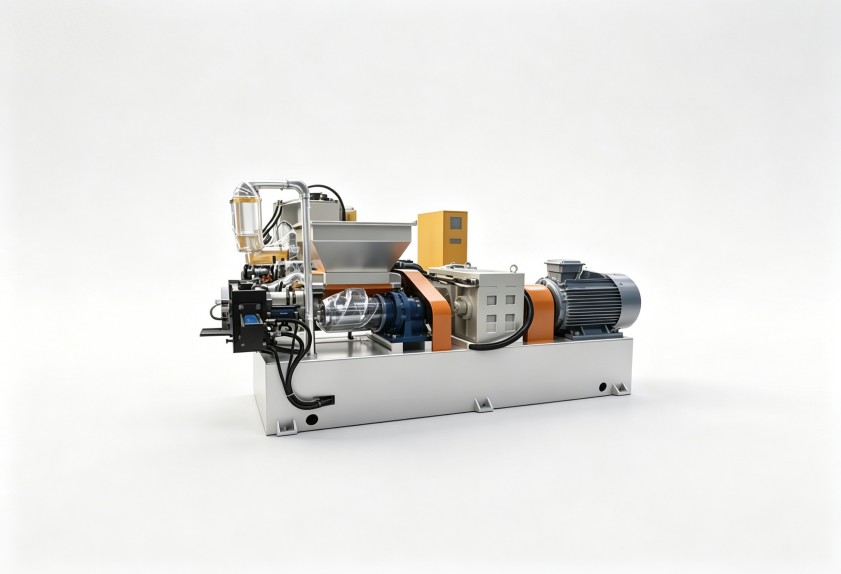
加热冷却方式的能耗账,值得逐段核算
不少客户在做挤出机节能改造时,把注意力全放在伺服电机或变频器上,却忽略了机筒加热段的热量管理。电磁加热、陶瓷加热与传统的电阻加热在热效率和升温速度上存在差异,但更关键的往往是加热段的保温设计和冷却水路的控制逻辑。如果加热段保温层老化,或冷却电磁阀频繁动作,仪表显示的温度正常,实际能耗却会高出不少。
建议按机筒分区逐段核算加热功率、冷却水流量和实际温控精度,找出“名义恒温、实际频繁波动”的区域。这类问题的改善,不一定要更换整台设备,有时仅调整温控仪表参数或更换保温材料,就能带来可观的节电效果。当然,若机筒已出现明显变形或加热元件老化严重,则需评估更换部件的成本与新款机型之间的差距。
从生产管理角度挤出节能空间
设备层面的改造之外,日常生产安排同样影响挤出机能耗。同一台挤出机,连续生产与频繁停机换料相比,单位产量的能耗差异较大。每次升温、降温、清机都会消耗额外的电力和人工。在排产时,将颜色相近、加工温度接近的物料集中生产,可以减少升温降温次数,这几乎不增加任何改造成本。
另外,操作人员的培训也值得重视。很多产线的挤出机转速、喂料量由人工经验设定,保守的操作习惯往往导致产能发挥不足、单位电耗偏高。通过引入单位产量电耗的日常统计,让操作人员直观看到不同参数下的能耗变化,往往比硬件改造更快见效。
改造前先做能耗审计,再谈设备更新
挤出机节能改造的投入可大可小,从几千元的保温层更换到整套螺杆机筒的升级都存在。为了避免无效投资,建议先对现有生产线做一次基础的能耗审计:记录不同配方、不同转速下的实际输入功率与产量,计算单位产量电耗,再对照设备说明书的额定参数,找出差距最大的环节。若差距集中在螺杆构型与物料适配性上,优先考虑螺杆优化;若集中在加热冷却系统,优先考虑加热方式和保温改造。
利拿实业深耕橡塑设备研发多年,在密炼机、挤出机等成套装备领域积累了丰富的非标定制经验。如需结合您的具体配方、产能要求和生产工况评估挤出机节能改造方案,可与利拿实业技术团队进一步沟通。