

陶瓷粉混炼批次总波动?温控节奏比设定温度更值得查
陶瓷粉末混炼批次不稳定,第一步不是调工艺,而是查温控
陶瓷粉末混炼出现压色不均、结团或排料困难时,很多工艺员的第一反应是延长混炼时间或调整转子转速。但实际排查中发现,问题根源往往不在工艺参数本身,而在啮合机温控系统的响应节奏上。陶瓷粉对温度变化比橡胶和塑料更敏感,温度波动直接影响粉体润湿与分散效果,单纯追求“设定温度”而忽略系统的实际控温能力,批次波动就很难收敛。
本文从温控精度、冷却效率、操作节拍三个维度,梳理陶瓷粉末混炼中常见的温度偏差成因,帮助生产管理人员建立更清晰的排查思路。
啮合机温控系统并非只负责“降温”
陶瓷粉末在混炼过程中摩擦生热剧烈,但物料对温度的容忍区间很窄。温度偏高,粉体团聚加速;温度偏低,粘结剂分布不均。这要求啮合机温控系统不只是把温度控制在某个点,而是要在不同混炼阶段维持稳定的热量输入输出平衡。
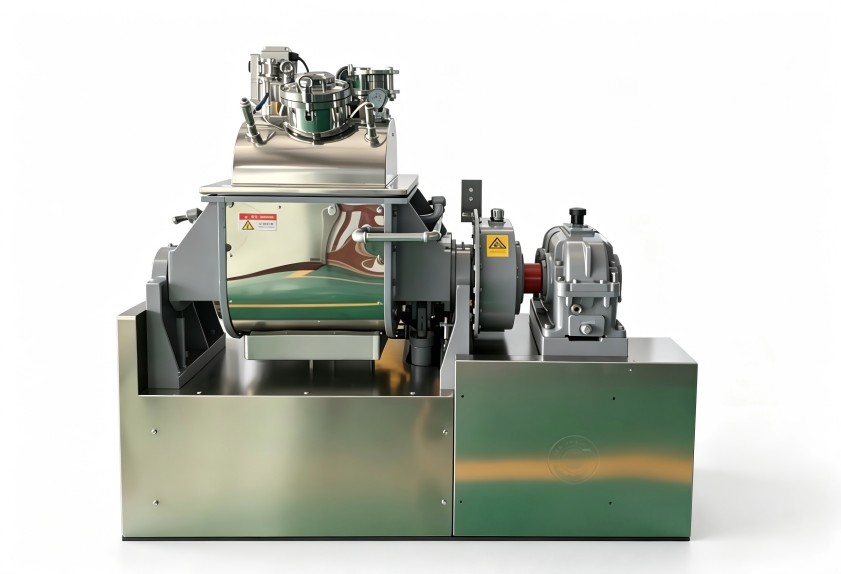
现实中更常见的误区是:只看仪表显示温度,不看控温介质的流向与流量。陶瓷粉混炼时,有时物料内部温度已明显上升,但测温探头位置存在滞后,等到显示值超标再动作,物料状态已经改变。因此,判断温控系统是否符合陶瓷粉生产要求,不能只看标称精度,还要看测温点布置、介质循环方式与控制逻辑之间的配合。
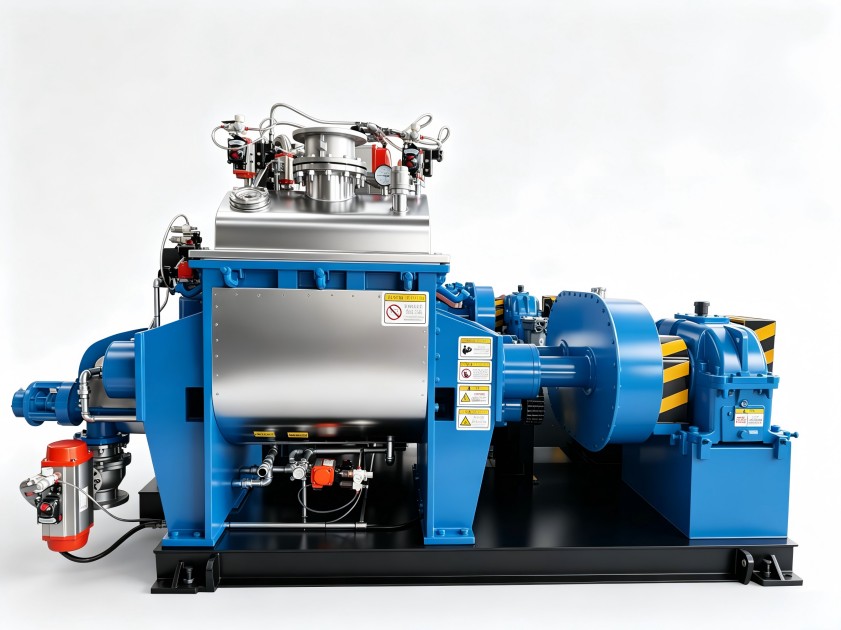
陶瓷粉末混炼的三个温控难点
- 热容差异大:陶瓷粉与添加剂的比热容不同,混炼初期热量积聚快,后期散热慢,要求温控系统具备快速响应能力。
- 填充系数影响:填充系数偏高时,摩擦热急剧增加,若冷却通道设计不够充分,温度波动幅度会明显放大。
- 批次间隔时间:陶瓷粉混炼多为小批量多批次生产,若上一批物料残留热量未散尽,下一批的初始温度条件就已偏移。
这三个因素相互叠加,导致陶瓷粉末混炼的温度控制难点不在于“设定得准不准”,而在于“现场工况变化时系统能否快速修正”。
排查温控问题时,建议按三步走
第一步,观察一个完整混炼周期内的温度曲线,重点看升温段与保温段是否有异常拐点。第二步,检查冷却水流量与进水出水温差,判断换热效率是否衰减;陶瓷粉生产现场粉尘较多,冷却管道外部积尘或内部水垢都会削弱换热效果。第三步,对比不同批次之间同一时长的温度差异,若波动幅度持续偏大,往往是温控系统的调节能力不足,而非物料原因。
对于多品种交替生产的陶瓷粉车间,更需要在设备层面支持温控参数的分组存储与快速切换。每次换品种后手动重新设定多组温控参数,不仅效率低,也容易出现人为偏差。利拿实业在橡塑混炼设备的温控方案设计中,会结合物料特性与现场工况,提供包括温控逻辑优化、冷却系统配置在内的全流程非标定制化支持,帮助客户减少批次波动带来的原料浪费。
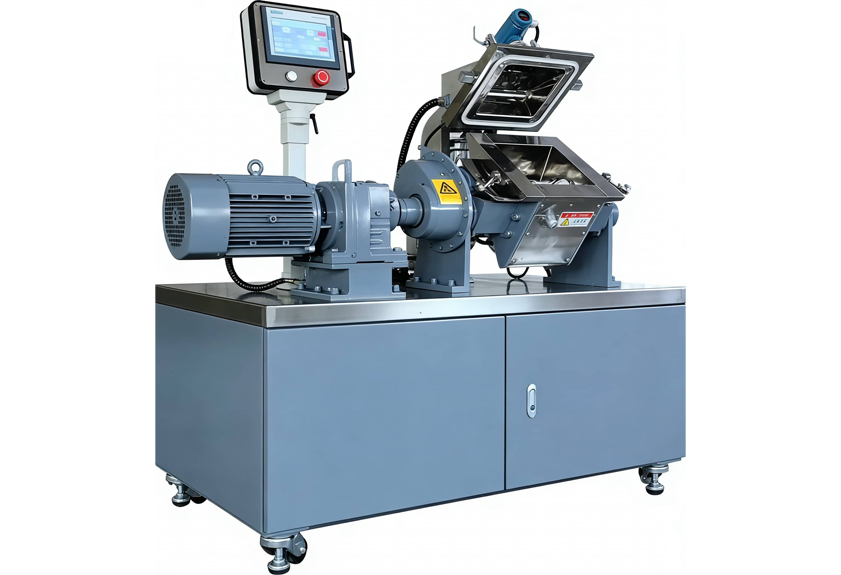
温度控制是陶瓷粉末混炼中容易被低估的一环。与其在工艺参数上反复试探,不如先确认啮合机温控系统的响应能力是否跟得上物料的升温节奏。
如想了解啮合机温控系统在实际生产中如何匹配您的具体配方与工艺节拍,可与利拿实业技术团队进一步沟通。
