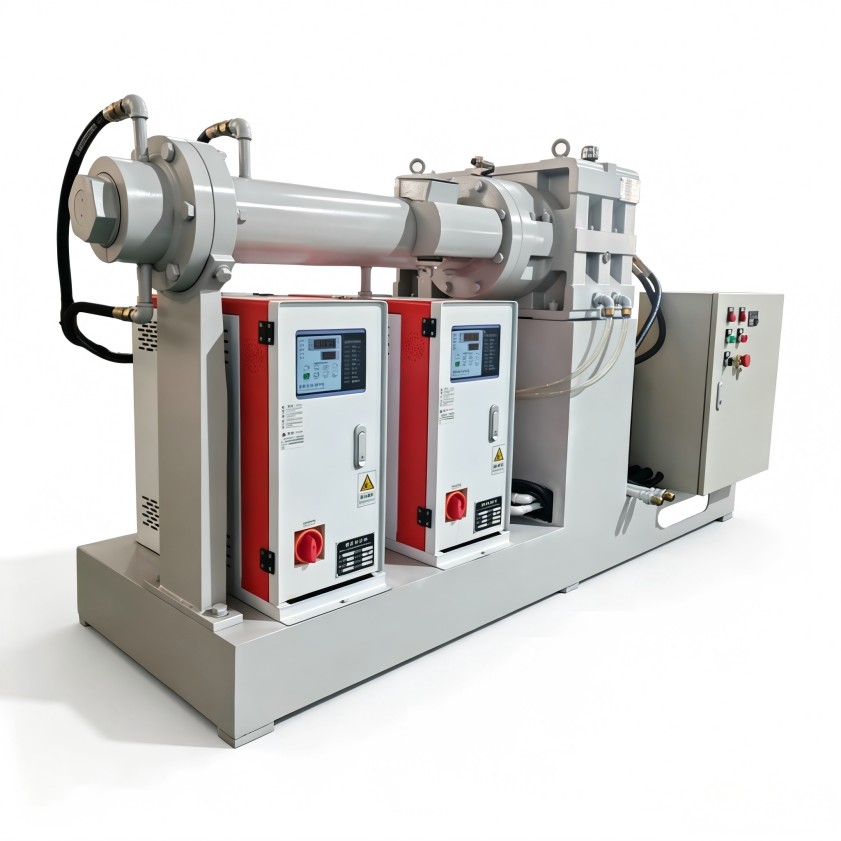
冷喂料挤出机转速波动影响密封件品质?变频器设置这样调
冷喂料挤出机变频器设置:从转速波动到稳定挤出的调整思路
橡胶密封件生产中最怕遇到这种情况:冷喂料挤出机转速忽快忽慢,胶料流量随之波动,硫化后的密封件尺寸忽大忽小,废品率悄悄上升。很多厂家第一反应是拆检齿轮箱或螺杆,其实冷喂料挤出机变频器设置不当同样会造成输出不稳定。本文从工艺参数视角出发,说明排查变频器设置时应先看哪几个项目,以及如何调整才能恢复稳定挤出。
转速不稳,先别急着拆机
挤出转速由变频器输出频率决定,但频率给定和实际转速之间并非完全线性。胶料粘度、机头压力变化时,负载会波动,如果变频器参数没有匹配工况,转速就会漂移。因此,出现波动时,不妨先记录当前变频器面板显示的频率和电流,把历史故障码调出来看一看,再决定是否拆机。
变频器设置里的三个关键参数
排查时,建议先看加减速时间。冷喂料挤出机启动时,螺杆需要克服胶料阻力,加速时间太长,会出现启动慢、供料不足;太短则容易触发过流保护。其次是转矩补偿,橡胶密封件胶料粘度偏高时,负载波动明显,合理的转矩补偿能让低速段转速更稳。还要检查频率给定方式,模拟量给定是否受到现场干扰,通讯给定是否存在刷新周期延迟,这些都会让人误以为设备出了问题。
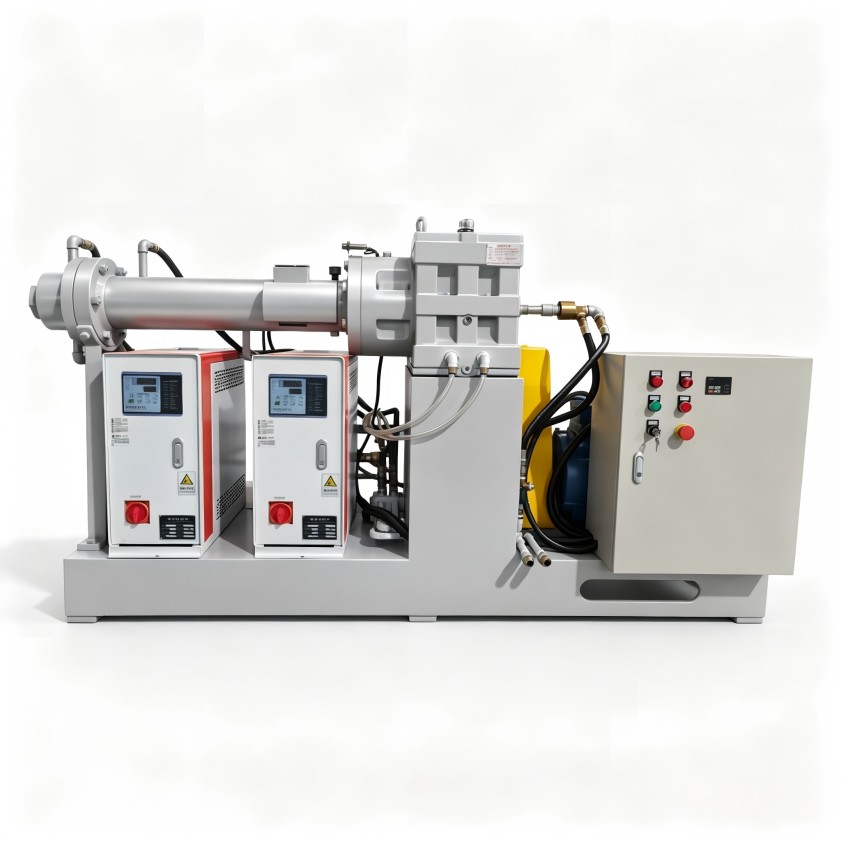
橡胶密封件挤出的特殊考虑
密封件用胶料通常以三元乙丙、丁腈橡胶等为主,门尼粘度范围宽,批次之间差异也大。当粘度升高时,如果变频器保持原有参数,螺杆负载增加,转速会明显下降。这时不要一味调高频率,而是应结合机筒温度和螺杆转速的匹配关系,重新设定转矩提升和加减速曲线。冷喂料挤出机变频器设置应与胶料门尼粘度、机筒温度联动调整,才能保持密封件尺寸稳定。
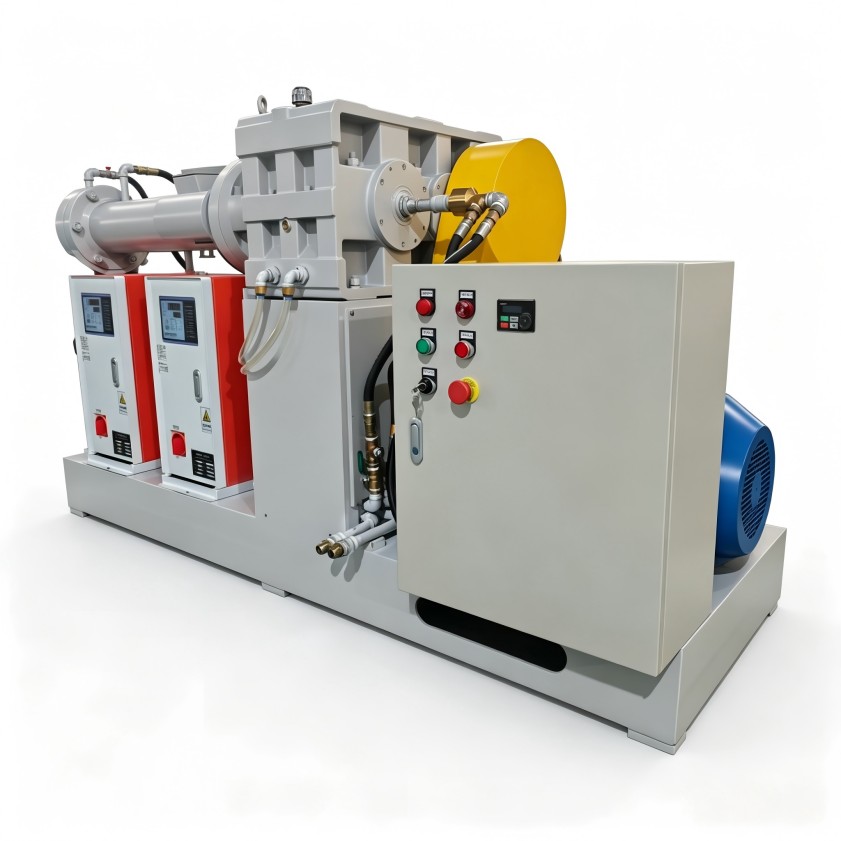
调整之后的验证要点
参数改完后,不能只在空转状态下观察转速。应投料运行,在正常挤出速度下连续观察半小时以上,记录实际转速波动范围和制品尺寸变化。若波动仍然存在,再回头检查频率表、反馈信号和制动单元。每次调整后保存参数组,方便后续快速切换不同胶种。冷喂料挤出机变频器设置在不同负载下的表现,才是判断参数是否合适的依据。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。