

金属密炼机液压系统抖动或窜动?先查这三处设计
液压系统压力不稳,金属密炼机还能撑多久?
轮胎生产中,金属密炼机液压系统的压力波动往往不是突然出现的。起初可能只是转子转速轻微跳动,随后是密炼室密封处渗油、上顶栓压下速度变慢。等到批次门尼粘度出现差异,才意识到问题已经影响到胶料一致性。更麻烦的是,不少企业把注意力放在液压泵和阀组上,反复更换元件,问题却依旧存在。
金属密炼机液压系统涉及泵源、阀组、蓄能器、油缸、密封与油路布局多个环节,单点排查很难找到根因。本文从系统设计、密封形式、日常维护三个角度展开,帮助您建立清晰的排查框架。
先把液压系统的“工作节奏”理清楚
密炼机液压系统并非持续高压运行,而是典型的“间歇+冲击”工况。上顶栓加压时需要瞬时大流量,转子密封需要稳定的背压,卸料门锁紧又需要保压。如果蓄能器充氮压力设定不当,或者液压泵的流量补偿响应滞后,就会出现加压瞬间压力陡降、保压阶段缓慢下滑的现象。
判断液压系统是否健康,可以先看三个参数:系统压力建立时间、保压时压降速率、油温变化曲线。若压力建立时间超过设备调试记录值的20%,或保压五分钟内压降超过设定压力的10%,说明系统内泄或蓄能器性能下降。
密封形式与油路设计,是排查重点
金属密炼机液压系统最常见的隐性故障点,是转子端面密封与油路设计的匹配问题。液压油进入密封腔体后,既起到润滑作用,也承担端面密封的背压补偿。如果进油节流孔径偏大,油膜过厚,密封端面无法形成稳定贴合;节流孔径偏小,则润滑不足,密封环磨损加快。
检查油路时,优先确认回油背压是否稳定。密炼机密炼室内胶料温度高,热量会通过转子轴传递至液压密封腔,导致液压油粘度下降。若回油管路设计过细或背压阀设定偏低,密封腔内的油膜在高温下容易被挤破,进而出现漏料和液压油乳化。
生产管理中的隐藏变量,别忽略
换胶种、调填充系数、调整转子转速,都会改变液压系统的工作频率和负载特性。部分企业为了提升产能,将上顶栓压力调至接近设备上限,短时间内胶料混炼效果似乎更好,但液压系统的密封负荷和油温会快速上升,加速密封件老化。
维护方面,液压油清洁度是金属密炼机液压系统稳定运行的基础。密炼机车间粉尘大,油箱呼吸孔和回油过滤器如果维护不到位,污染物进入液压系统后,会引发阀芯卡滞和密封面划伤。建议定期检测油液颗粒度,并记录每次换油时的系统压力恢复情况,形成趋势数据。
建立自己的排查顺序,减少停机时间
当压力波动出现时,建议按以下顺序排查:先看油位和油温,再看蓄能器预充压力,然后检查密封腔进油压力和回油背压,最后才考虑液压泵和阀组。这个顺序覆盖了金属密炼机液压系统中故障率较高的环节,也能避免盲目更换高价元件。
需要注意的是,不同容积和转子形式的密炼机,液压系统参数差异较大。设备调试记录、日常压力曲线和维修日志,是判断系统是否处于健康状态的重要依据。
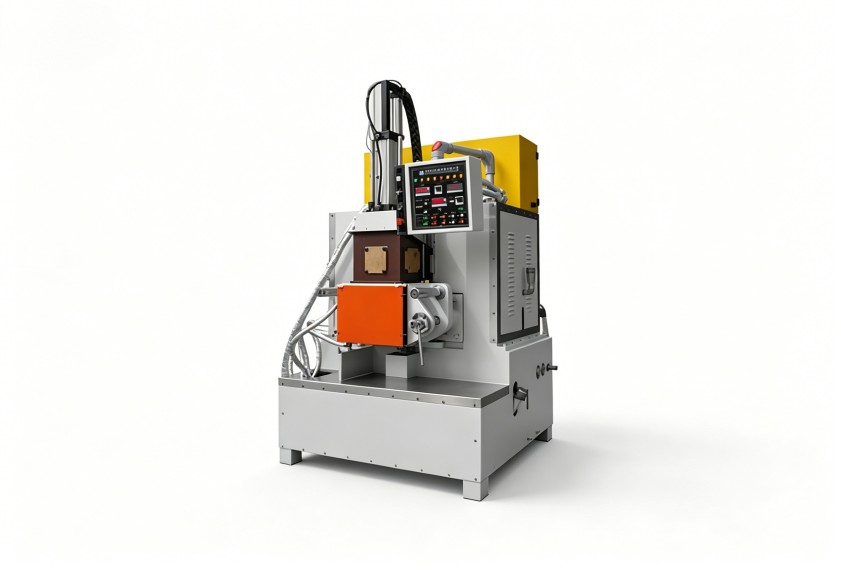
利拿实业在橡塑混炼设备的液压系统设计与调试方面,积累了多年经验,能够结合具体胶料特性和工艺要求,优化密封腔油路参数与系统匹配性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
