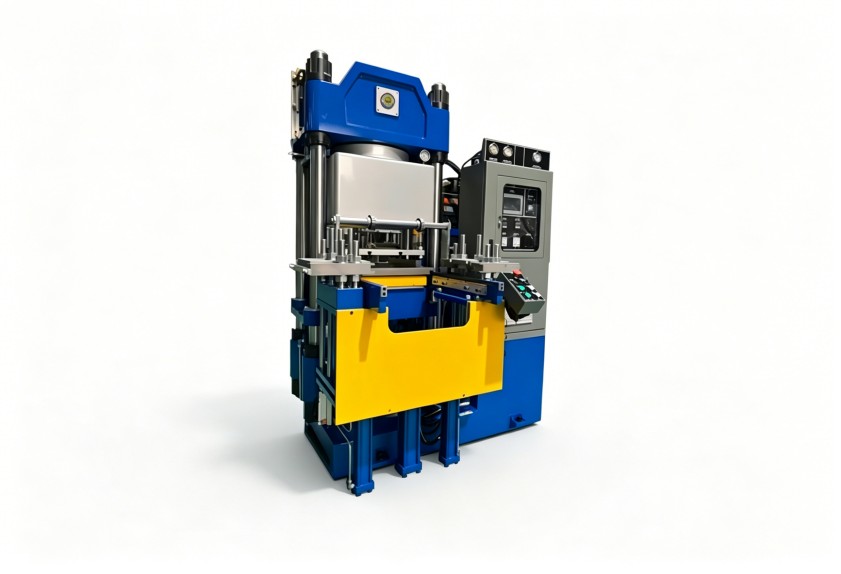
橡胶密封件硫化机保养不到位,硫化温度和压力为何反复波动?
硫化机保养的盲区:工艺参数波动才是密封件质量不稳定的根源
橡胶密封件生产中的常见麻烦,往往不是配方本身,而是同一台硫化机今天做出来的产品合格,明天就出现边缘缺胶或表面气泡。操作员会先怀疑模具,但调来调去,问题依旧。实际上,很多故障根源在硫化机保养不到位——不是没有保养,而是保养没有对准影响工艺参数的环节。本文从温控精度、液压系统和参数记录三个角度,分析保养与硫化质量的关系,帮助您找到波动源头。围绕利拿硫化机保养中容易忽视的细节,逐步拆解排查思路。
加热板温差为什么越用越大?先检查温控链路
保养时常见操作是清理模具和加热板表面,但真正影响板面温度的是内部温控链路。热电偶插不到位或连接松动,温控仪表显示正常,实际温度却已经偏离;加热管老化后功率衰减,升温时间会明显延长。这些变化反映在橡胶密封件上,就是同一模产品不同部位硫化程度不一致。因此,保养不能只做表面清洁,要用接触式温度计实测加热板各点温度,对比设定值,并检查热电偶与加热管状态。
合模压力波动,液压系统保养要看保压状态
密封件硫化对合模压力的要求,不只是力够不够大,更在于压力能否稳定保持。液压油污染会使阀芯卡滞,蓄能器漏气会使压力在保压阶段缓慢下降,这些都会让制品出现厚薄不均或飞边过厚。保养时除了更换滤芯和液压油,还应对电磁阀做动作测试,观察压力表在保压过程中的下降情况。把这些环节纳入保养清单,才能避免设备带病运行。橡胶密封件厂在安排利拿硫化机保养时,尤其要重视液压系统的“保压”测试。
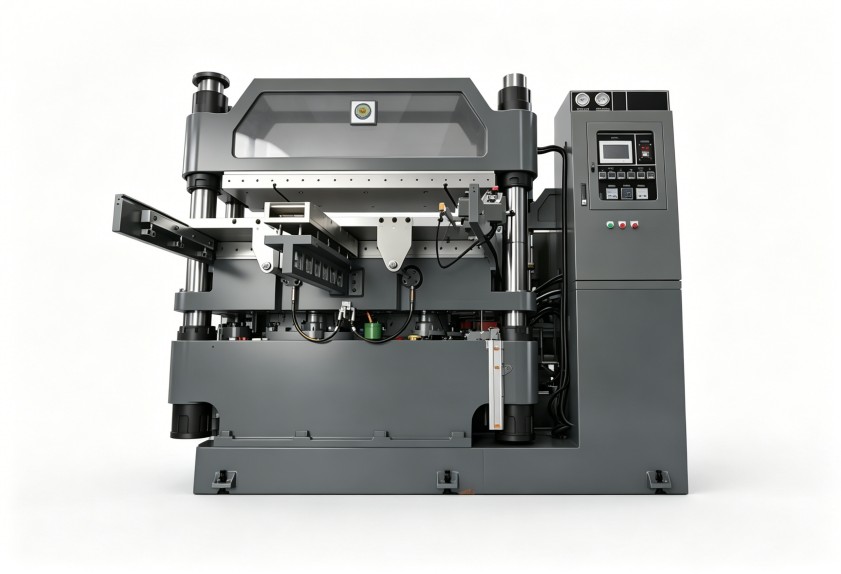
保养效果靠什么验证?数据记录比感觉更可靠
很多工厂保养完后,只确认“能正常开机”,没有记录升温时间、恒温偏差、合模压力等参数。下次工艺出现波动时,无法判断是设备老化还是保养不到位。把利拿硫化机保养从“换件”变成“调参”,需要建立一份简单的设备状态记录表:每次保养后记录几个关键参数,生产中出现异常时再测一次,对比差值就能锁定问题范围。这是容易被忽略的保养动作,却值得优先落地。
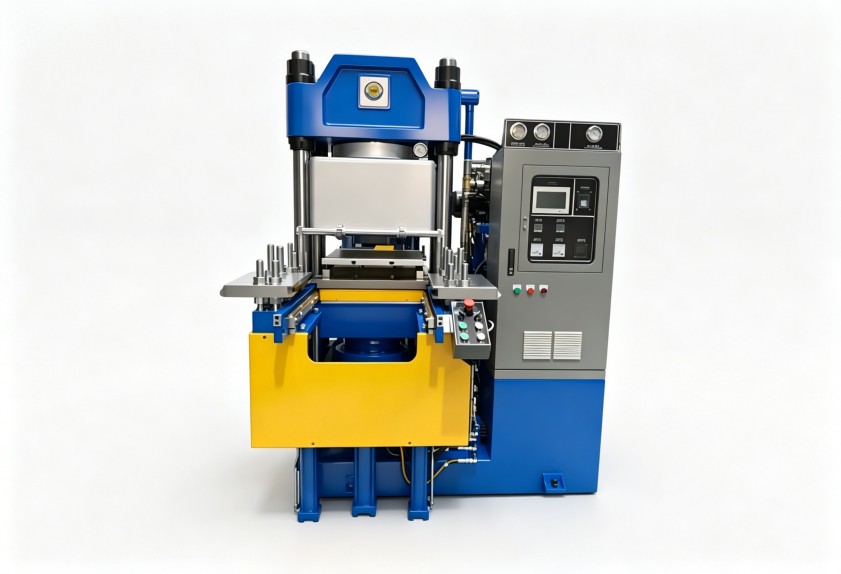
保养与生产节拍结合,才能减少突发停机
对于橡胶密封件这类多品种、小批量的生产模式,硫化机频繁换模。保养如果单独安排,会造成停机时间过长。比较有效的做法是,把温控检查和液压测试嵌入换模流程,例如每次换模时用测温仪扫一遍加热板,定期做一次液压保压测试。这样既不影响生产,又能提前发现隐患。利拿实业在橡塑设备维护培训中强调的“按时保养、按点记录、按需维修”,正是为了减少这类突发停机。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。