

线缆料挤出表面不光滑?先看冷喂料挤出机温度控制
线缆料挤出波动,问题往往出在温度与剪切平衡上
电线电缆料的挤出成型,最怕的不是设备停机,而是停机前那一批表面粗糙、尺寸忽大忽小的半成品。胶料从喂料口进入机筒后,要经历输送、压缩、塑化、均化多个阶段,任何一个环节的温度或剪切控制失准,都会直接反映在制品表面。很多厂家把问题归咎于配方,实际上冷喂料挤出机工作原理中的温控逻辑与螺杆构型匹配,往往才是真正的变量。
冷喂料挤出机如何完成塑化与输送
与热喂料设备不同,冷喂料挤出机直接处理室温状态的胶条。其工作原理的核心在于:通过螺杆的旋转,将胶料在机筒内不断压缩、剪切、摩擦生热,配合外部控温系统,使胶料在到达机头前达到均匀可塑状态。
这个过程并不复杂,但难点在于“均匀”二字。胶料在螺槽中受到的剪切程度从喂料段到均化段是渐变的,如果螺杆设计不能匹配胶料的门尼黏度,就会出现局部过塑化或塑化不足。对电线电缆料而言,绝缘料和护套料的黏度特性不同,对螺杆长径比和压缩比的要求也有明显差异。
三个影响线缆料挤出稳定性的关键技术点
温度分区的精度控制。 冷喂料挤出机的机筒通常分为多个独立温控区,从喂料段到均化段,温度梯度需要根据胶料配方进行预设。对电线电缆料来说,PVC类材料与交联聚乙烯类材料的温度窗口完全不同。控温精度不足时,胶料在机筒内提前硫化或降解,产生的焦烧颗粒会直接堵住滤网,造成机头压力波动。
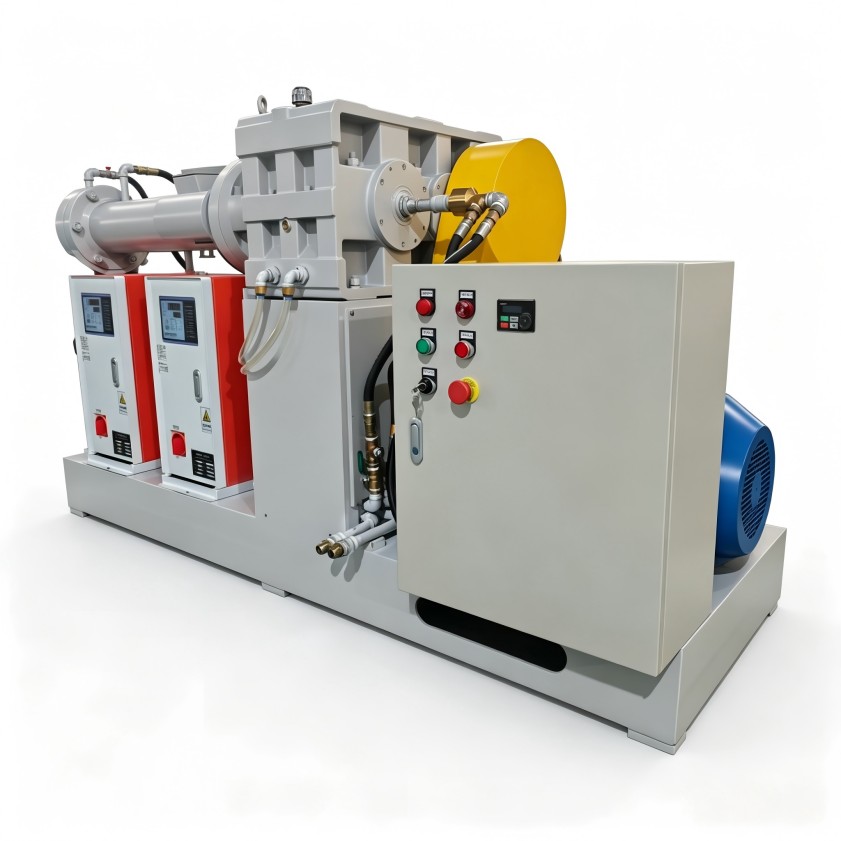
剪切热的平衡能力。 螺杆转速提升会带来产出效率的提升,但剪切热也会同步上升。设备能否在高速运转下仍维持稳定的温度场,是衡量冷喂料挤出机性能的重要维度。若冷却水道设计不合理或温控响应滞后,操作人员只能被迫降速生产,实际效率反而下滑。
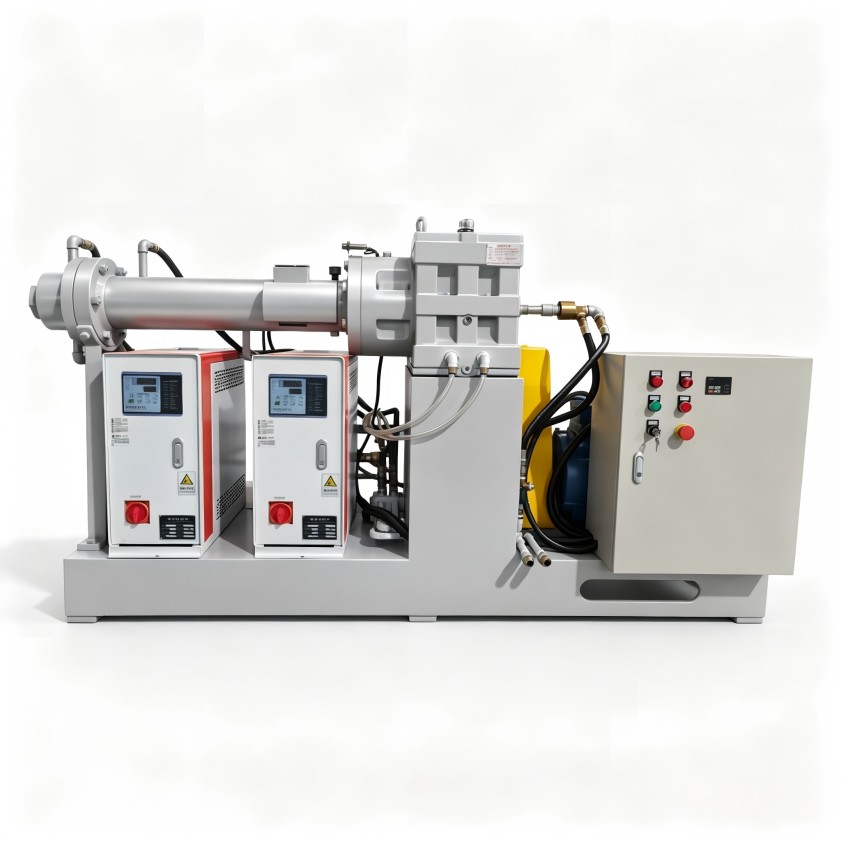
过滤装置与机头压力的匹配。 线缆料对杂质含量要求较高,滤胶装置是标配。但滤网的目数选择要与螺杆的输送能力匹配,否则容易因压力过高导致胶料从喂料口返料。
从设备选型角度提升线缆料生产稳定性
生产稳定性是设计出来的,不是操作调试出来的。在选择冷喂料挤出机时,建议先把以下三个问题列清楚:
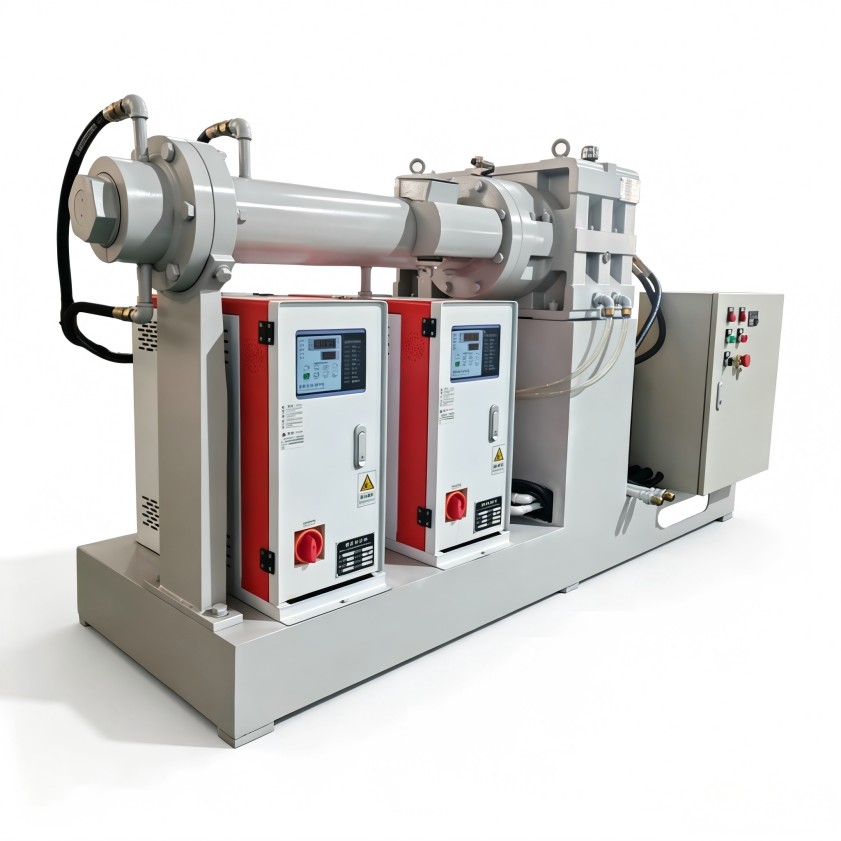
- 胶料的门尼黏度范围与软化点区间;
- 现有产能要求对应的螺杆转速区间;
- 是否需要频繁切换物料,切换时的清洗便利性如何考量。
这些信息直接决定了螺杆构型、长径比、温控分区数量的选择方向。利拿实业在橡塑混炼成型设备领域积累了15年以上研发经验,其冷喂料挤出机在温控精度和螺杆构型匹配上支持按胶料特性进行非标定制,帮助客户在设备阶段就锁定稳定性基础。
设备到位之后,建议对操作人员进行温度设定逻辑培训,重点讲解升温与降温的响应时间差异,避免凭经验盲目调整设定值。稳定的生产,从来不是靠某一个部件完成的,而是整条温度与剪切控制链协同工作的结果。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
