

硫化时间再准,密封件还是过硫?硫化机热板温差可能才是主因
密封件硫化质量不稳?从硫化机热板温差到填充系数排查
密封件尺寸小,密封功能却很关键,硫化质量直接影响产品寿命与安全性。常见情况是:硫化时间按配方设定好后,密封件仍偶尔欠硫或过硫。反复调整时间参数,问题却未消失。症结往往不在时间本身,而在硫化机热板温差偏大,以及填充系数与实际胶料变形不匹配。本文从热板温控精度、填充量设定、时间参数三个维度,分析硫化机制造工艺中常见的质量波动来源,帮您减少试错成本。
设定好的硫化时间,为何在密封件上失效?
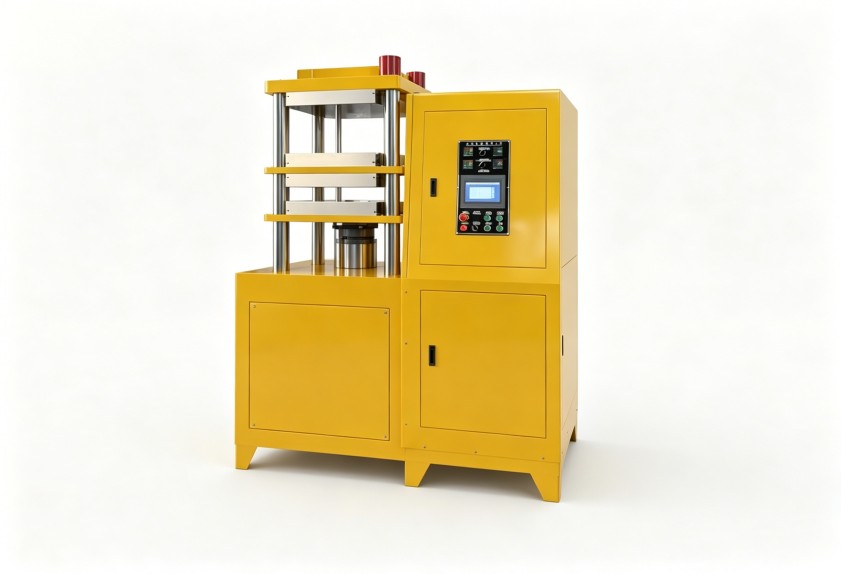
配方给定的硫化时间,默认以恒温为前提。平板硫化机如果热板存在温差,远离测温点的区域温度偏低,胶料到达正硫化所需时间随之延长。同一模密封件中,部分区域刚好熟透,另一部分未完全硫化;继续延长时间,高温区又会过硫。时间参数没有算错,错在设备温度分布偏离预设状态。
热板温差与填充系数,哪个先查?
欠硫、过硫同时出现时,先检查热板各点温度。可使用测温纸或点温计,空载升温后读取各点差异。温差偏大时,单纯增加硫化时间,只会让高温区过硫更严重。
热板问题排除后,再核对填充系数。密封件胶料流动性差异大,填充不足容易造成缺胶,胶料变薄后热传导路径改变;填充过多则飞边增厚。填充系数变化后,硫化时间也要重新校正。逐项排查比同时调整更容易找到根因。
硫化质量波动,按什么顺序改进?
建议按“先设备、后工艺、再材料”的顺序排查:
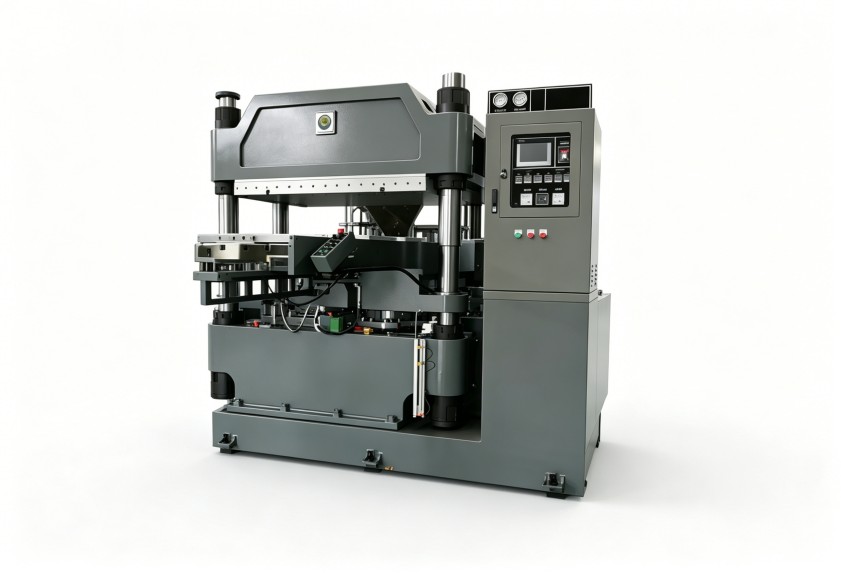
- 先确认硫化机热板温度偏差是否合理;
- 再确认每次加料量一致,填充系数稳定;
- 最后调整硫化时间与温度组合,记录几模密封件的尺寸与外观变化。
每调整一个变量,保持其余变量不变。很多工厂长时间修改时间参数,最后发现热板温差才是根因。按顺序排查能更快找到症结。
混炼环节的差异,硫化机无法修正
还有一种情况常被忽视:胶料进入硫化机之前,混炼质量已经不均匀。填料分散不充分、塑化程度不一致,会让同批次胶料流动性和传热表现不同。硫化机无法修正这种差异,只会把它放大为气泡、缺胶或硬度波动。
因此,密封件企业在关注硫化机制造工艺的同时,也要评估密炼、开炼环节的混炼一致性。利拿实业深耕密炼机、开炼机等混炼设备多年,可结合橡胶密封件常用胶种,提供混炼与成型衔接的设备配置思路。
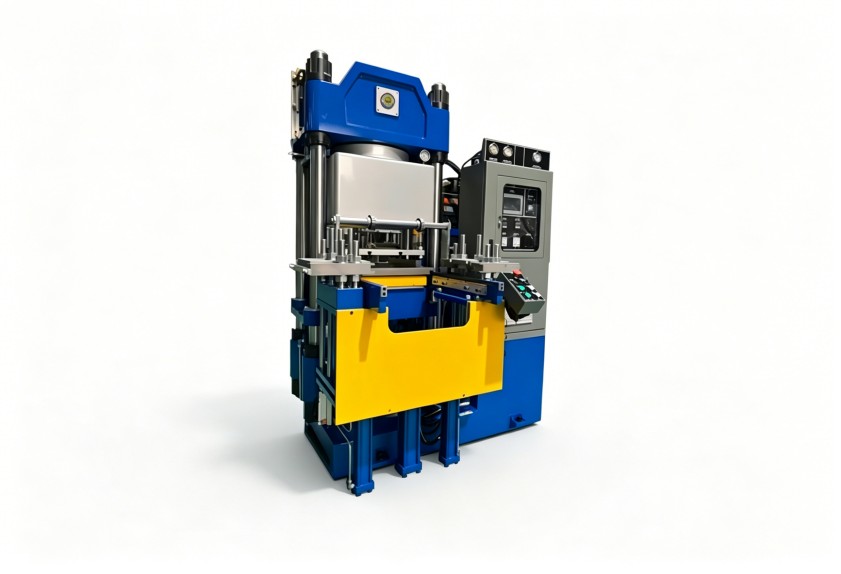
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
