

金属密炼机温度曲线忽高忽低?先弄懂混炼升温逻辑
金属密炼机温度曲线为什么总在密封件混炼时出问题
橡胶密封件对混炼均匀性和焦烧窗口的要求比普通制品更苛刻。温度曲线如果忽高忽低,轻则门尼黏度波动,重则直接出现早期硫化颗粒。很多厂家把问题归咎于配方,但反复调整促进剂后发现,根源其实在密炼机自身的热历史控制上。
温度曲线不是显示值,而是混炼做功的结果
金属密炼机腔体内的温度,本质上由三件事决定:转子剪切产生的摩擦热、胶料与金属壁面的传热效率,以及冷却系统的带走热量。温度曲线出现陡升,往往是转子棱顶间隙偏小或填充系数过高,导致剪切热在短时间内集中释放;曲线平台期波动,则要检查冷却水流量和入水温度是否稳定。
转子转速与温度升速的关系
转速越高,剪切热越大,但胶料温度升速并不完全线性。设计配方时,若胶料中炭黑或白炭黑填充量较高,升温斜率会明显变陡。这时候不能只盯着密炼机吨位,还要关注转子构型对分散均匀性的影响。
密封件胶料的温度敏感区间
大多数密封件用胶料的焦烧敏感区在105℃至125℃之间。温度曲线穿越这个区间时,如果上升速率过快,胶料局部可能出现微交联,后续硫化时就会产生流痕或表面缺陷。反之,温度升得太慢,混炼时间拉长,能耗增加,生产效率也随之下降。
冷却效率是曲线平缓的底层保障
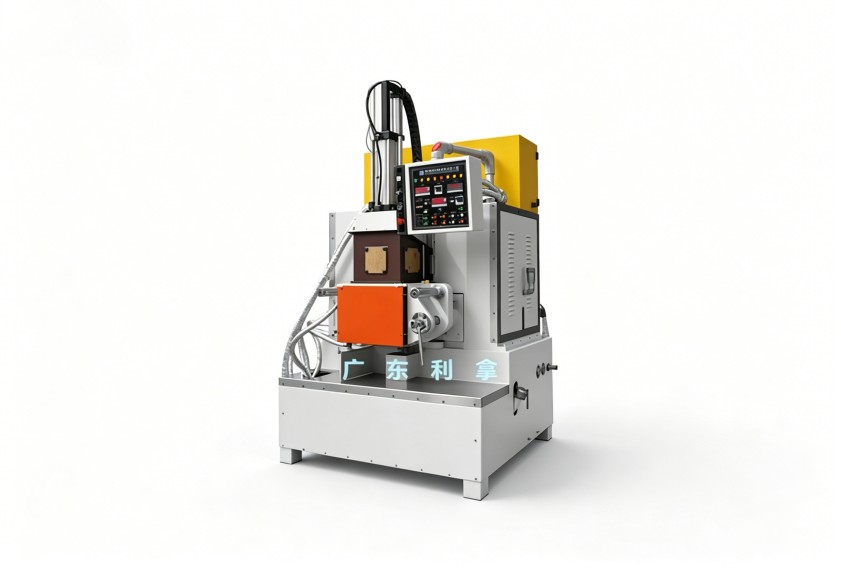
金属密炼机的冷却通道设计、转子内腔冷却面积、卸料门温度分布,三者共同决定排胶温度的稳定性。设备使用五六年之后,冷却水道内壁的水垢会显著降低换热效率,这属于机械老化问题,不是单纯调工艺参数能解决的。定期检测冷却系统的实际换热能力,比盲目延长混炼周期更有效。
温度曲线异常时先从设备侧排查,再谈调工艺
遇到温度曲线波动,建议按照以下顺序逐项排查,避免反复试错。
| 排查顺序 | 检查项目 | 判断依据 |
|---------|---------|---------|
| 第一步 | 冷却水进回水温差 | 温差过小说明流量不足或水道堵塞 |
| 第二步 | 转子密封与润滑状态 | 密封摩擦生热会额外抬高局部温度 |
| 第三步 | 卸料门闭合密封间隙 | 间隙过大会导致热量从门缝逸散 |
| 第四步 | 温控仪表与实际胶温的对应关系 | 校准偏差会误导整个工艺判断 |
同一种胶料,不同批次温度曲线不一致怎么办
这通常是混炼批次间的填充系数偏差造成的。投料称量误差虽然不大,但会直接影响密炼室内的有效容积利用率,进而改变转子负载和剪切生热。建议记录每批次的温度曲线,并和投料重量做对应分析,往往能发现规律。
温度曲线管理的落点在于批次重现性
对密封件生产而言,单批次混炼质量合格还不够,关键是每批次的温度曲线都能稳定复现。金属密炼机的温控精度如果只能做到正负五度,做普通橡胶制品尚可,面对氯丁胶或三元乙丙胶这类对温度敏感的胶种,批次间差异会被下游硫化工艺放大。现阶段选择设备时,把温控精度和冷却系统效率作为核心考察项,比单纯比较密炼室容积更有实际意义。利拿实业在橡塑混炼设备领域有多年技术积累,可将设备配置与具体胶种特性结合,提供温控方案层面的支持。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
