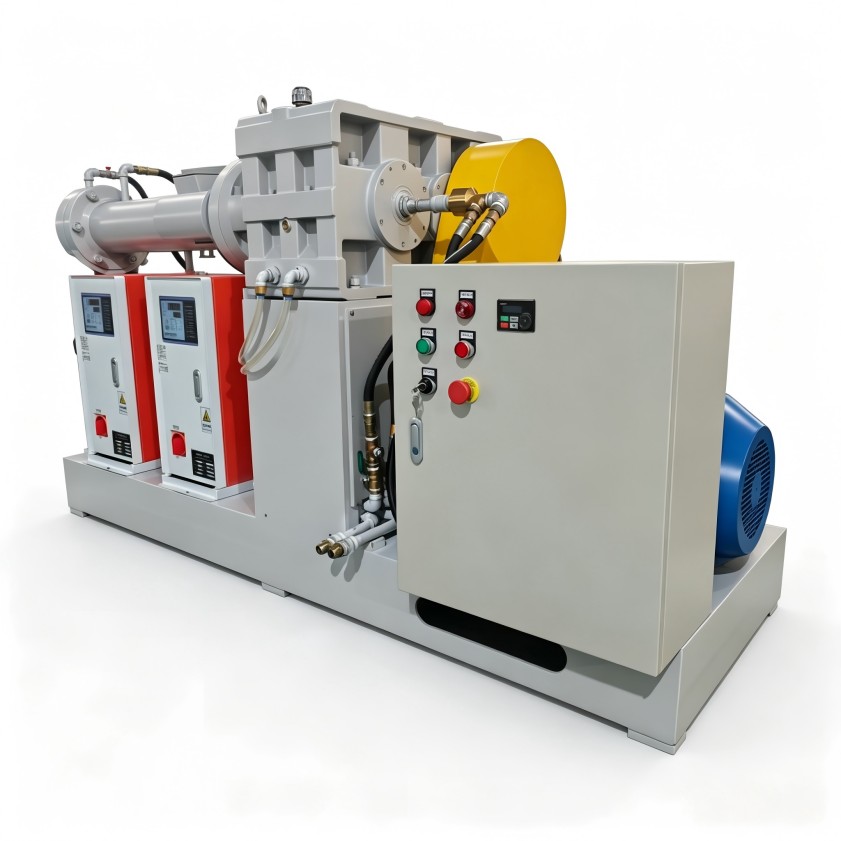
线缆料冷喂料挤出机总过载?先看电机功率与挤出压力匹配
线缆料冷喂料挤出机电机功率,先匹配挤出压力再谈节能
线缆料车间里,冷喂料挤出机电机功率选型不当,过载报警和压力波动反复出现。换了更大功率电机,电耗上去了,问题却还在。功率与螺杆转速、机头背压、胶料粘度绑在一起,单独调一项很难见效。理清功率配置的关键,在于结合线缆料实际工况逐项核对影响因素,设备管理员可以据此少走弯路。
电机功率在冷喂料挤出机上承担什么角色
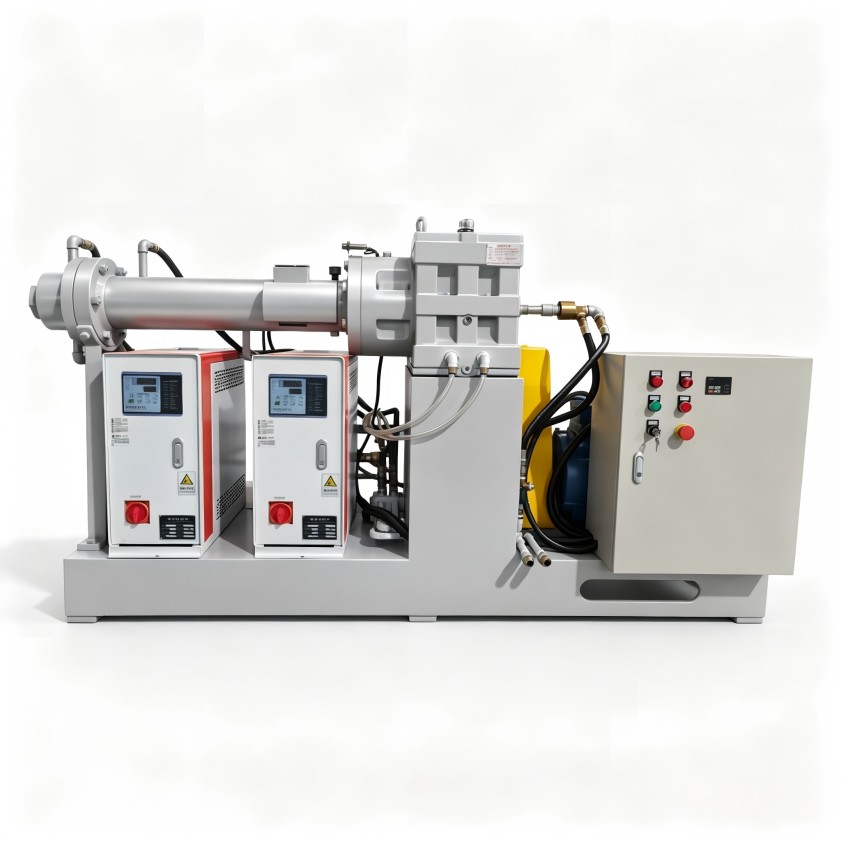
冷喂料挤出机电机功率,用于驱动螺杆完成输送、剪切塑化和克服机头阻力三件事。前两项取决于螺杆转速和填充量,第三项受线缆料配方粘度、滤网目数和机头流道结构影响。高填充PVC护套料和交联PE料的高温剪切特性不同,对扭矩的响应不一样,不能简单套用同一套配置。
线缆料配方不同,功率需求侧重也不一样
不同线缆料配方的功率需求侧重,主要体现在启动扭矩和稳压能力上。高填充PVC料进入螺杆后阻力大,启动阶段需要较高的峰值扭矩;交联PE料对剪切热敏感,更看重电机中低速区间的稳定输出,用于维持机头压力。评估功率,要结合具体生产什么料、机头背压范围和温度控制要求来判断。
两个容易忽略的误区
第一个误区是把功率等同产量。产量由螺杆转速、填充系数和输送效率共同决定,功率只是保障条件。功率配得过大,电机长期低负载运行,功率因数下降,无功损耗增加,每年多出的电费很可观。第二个误区是只按螺杆直径估算冷喂料挤出机电机功率。同样直径的螺杆,长径比和螺槽深度不同,所需扭矩差别很大,功率必须和减速箱输出扭矩匹配才稳定。
判断功率是否合适,从负载率入手
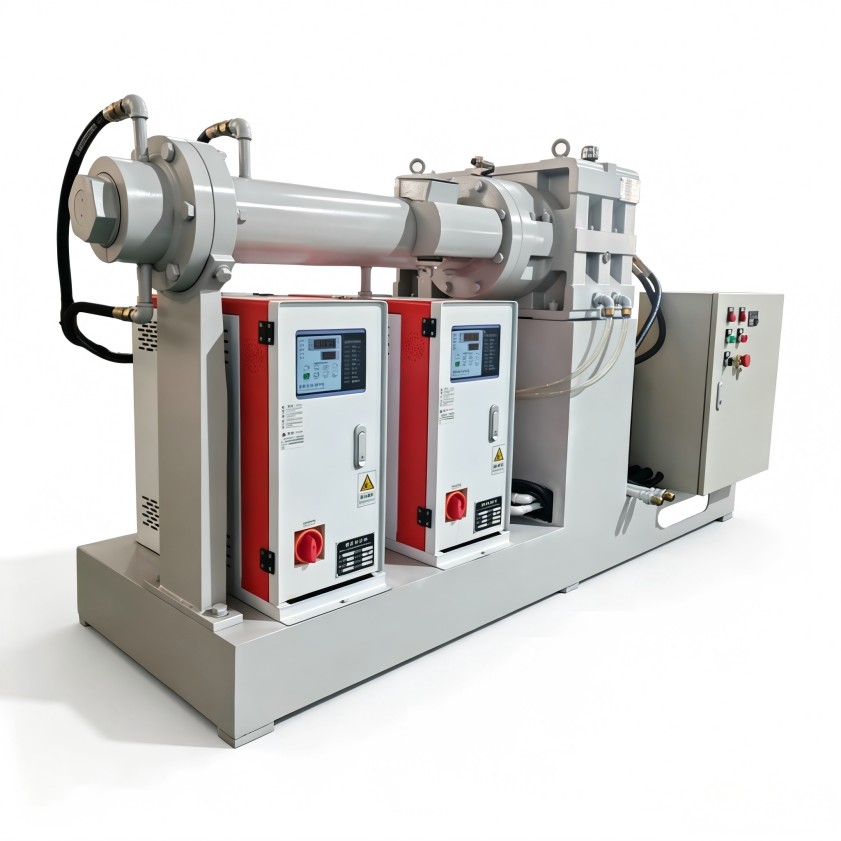
检查功率是否合适,最直接的办法是看实际负载率。长期偏低说明功率富余,频繁接近额定值就要核对工艺参数。线缆料厂更换配方或滤网目数后,背压往往明显变化,原有功率裕度能否覆盖新工况,值得专门评估。把胶种配方、小时产量、机头背压范围提交给设备厂家,得到的配置意见比凭经验估算更贴近实际。利拿实业支持全流程非标定制,可在方案阶段校核电机功率与挤出机组各部件匹配。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。