

硫化机故障代码反复报警?先分清电气与液压两类诱因
硫化机故障代码提示后,怎样快速锁定问题方向
硫化机在轮胎制造环节中承担着最后一道定型工序,一旦控制面板出现故障代码,直接受影响的就是当班产量与硫化工艺的稳定性。许多设备管理者第一反应是翻阅报警手册,但代码本身只是结果,真正需要判断的是故障源头在电气控制侧还是在液压执行侧。本文从报警类型、排查逻辑、日常管理三个层面展开,帮助您在现场少走弯路。
一、故障代码背后的两类常见来源
硫化机属于典型的机电液一体化设备,报警代码大多由两类系统触发。
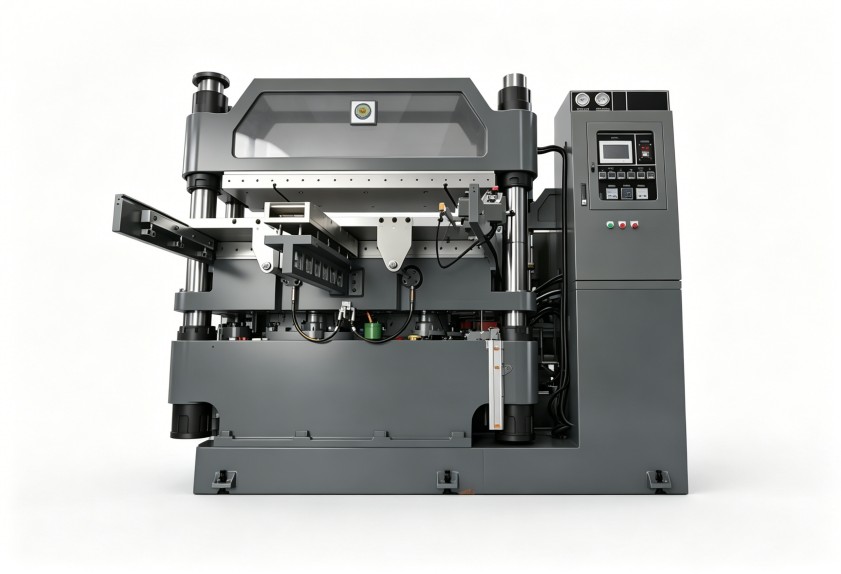
电气系统的问题往往表现为传感器信号异常、通讯中断或加热温控偏差。比如热电偶反馈值与设定值偏差过大,或者PLC输入点位偶发误动作,屏幕上就会弹出对应代码。这类故障的特点是时有时无,容易让人误判为偶发干扰。
液压系统的问题则更多指向执行动作不到位。硫化机开合模、顶出、锁紧都依赖液压缸动作,若压力继电器未达到设定阈值,或比例阀动作滞后,系统同样会报错。这类故障通常伴随异响、爬行或到位超时等现象。
建议现场先把报警代码对应的类别查清,再决定从哪个方向入手。胡乱更换元件不仅成本高,还可能掩盖真实故障点。
二、现场排查的先后顺序
第一步不是拆元件,而是确认报警发生时的工况。
- 记录报警代码、发生时刻、当时处于哪个动作阶段
- 观察液压站油温、油压表读数是否在正常范围
- 检查相应传感器插头是否松动、线路有无磨损破皮
若报警发生在换模或调试后,优先怀疑接线错误或参数被改动;若发生在连续生产多小时后,优先检查油温升高导致的液压件性能漂移。
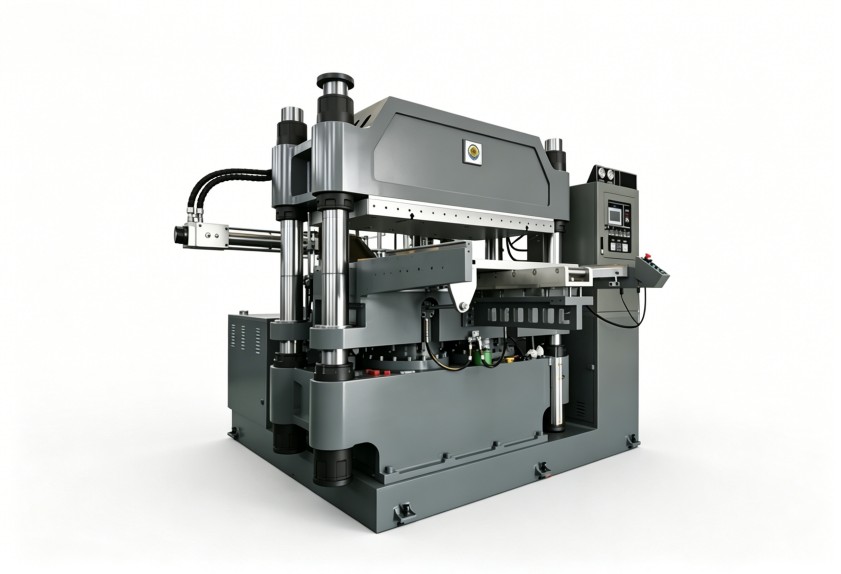
遇到需要查阅代码含义的情况,务必对照设备随机的说明书。不同厂家对代码的定义方式不同,没有统一标准,经验判断必须结合本机资料进行。
三、从根源减少故障代码出现频率
停机处理已经发生的报警只是被动应对。真正有效的做法,是把故障代码的出现频次当成设备健康状态的晴雨表。
液压油清洁度是硫化机故障的常见源头之一。油液污染会导致阀芯卡滞、压力波动,进而触发各类压力类报警。按周期检测油品,配合定期更换滤芯,能减少相当一部分液压侧误报。
电气方面则要重点关注线束老化与端子松动。硫化机属于热环境设备,长期高温会加速绝缘层老化,导致信号失真。每次保养时用热成像仪扫一遍电控柜,比等报警出现再排查更节省时间。
操作人员的日常点检习惯同样重要。交接班时确认报警历史记录、观察液压系统有无异常噪声,这些简单的动作能帮助维修团队更快定位问题。
四、从设备源头降低故障概率
故障代码是设备运行状态的反馈信号,频繁报警往往意味着设备本身的基础性能存在短板。对于计划采购或升级设备的客户而言,与其纠结单个代码的处理办法,不如关注设备整体的设计冗余与制造精度。
利拿实业在橡塑混炼成型装备领域积累了多年研发经验,密炼机、开炼机、造粒机等设备在电气与液压系统的匹配性上经过持续优化,帮助客户减少因设备基础缺陷引起的停机困扰。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
