

挤出温度波动影响轮胎部件质量?先看懂冷喂料挤出机的三段温控参数
看懂冷喂料挤出机的温控参数,才能稳住轮胎胶部件尺寸
轮胎生产中,挤出工序最怕的就是胶料温度波动。温度高了,胶料焦烧,部件表面粗糙;温度低了,混炼不均,尺寸稳定性差。很多客户只盯着产量选设备,却忽略了冷喂料挤出机技术参数中温控相关指标,结果设备到场后反复调工艺,废品率居高不下。
行业里有个常见误区:认为温控就是加热和冷却而已,设定一个目标温度就能稳定生产。实际上,喂料段的低温塑化、塑化段的剪切生热、机头段的均压定型,每一段对温度精度的要求都不同。真正影响挤出质量的,是螺杆构型、温控响应速度和压力反馈这三组参数的匹配程度。
螺杆构型决定了温控系统能不能“控得住”
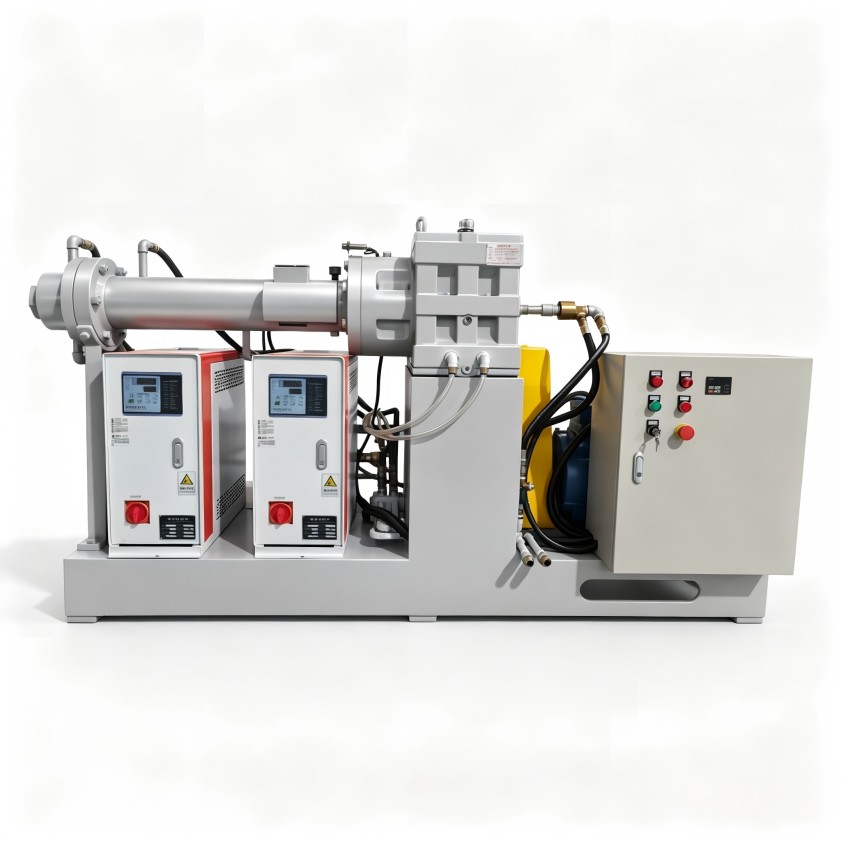
冷喂料挤出机的温控难点,在于胶料在螺杆剪切过程中持续生热。如果螺杆的剪切段过长,热量堆积在某一区域,冷却系统再强也补救不了。反之,足够的螺杆长径比配合合适的捏合块排列,能让胶料在较低温度下完成塑化。
评估这组冷喂料挤出机技术参数时,建议关注两点:一是螺杆的分段比例是否与胶料特性匹配,轮胎胶配方中天然胶比例高时,生热快,需要更短的剪切段;二是机筒各段的冷却水道布置是否独立可控,若前段和后段的冷却互相干扰,温度就很难稳定下来。
温控精度比加热功率更值得关注
设备样本上常标着“加热功率”,但功率大不代表控温准。对轮胎胶料来说,机筒温度波动控制在±3℃以内已经是相当高的要求,有些工况甚至要求±2℃。许多设备配置的是简单的开关式温控阀,实际温度曲线会呈锯齿状波动,胶料在机筒内的停留时间稍有变化,挤出速度就不稳定。
若想判断一台设备的温控能力,可以关注两个细节点:温控系统是否采用比例调节阀,能否根据温度偏差自动调整冷却水流量;各段温度传感器是单点测量还是多点测量。多点测量能捕捉到机筒轴向的温度分布,避免单一测点误导判断。这些细节往往比单纯的功率数字更能反映设备真实水平。
压力参数与温度参数之间存在联动关系
挤出压力与胶料温度不是独立变量。机头压力升高时,胶料在机头内滞留时间变长,温度会继续上升;压力波动大时,胶料在螺杆内的摩擦生热也呈现周期性变化,温控系统再精确,也无法消除这种干扰。
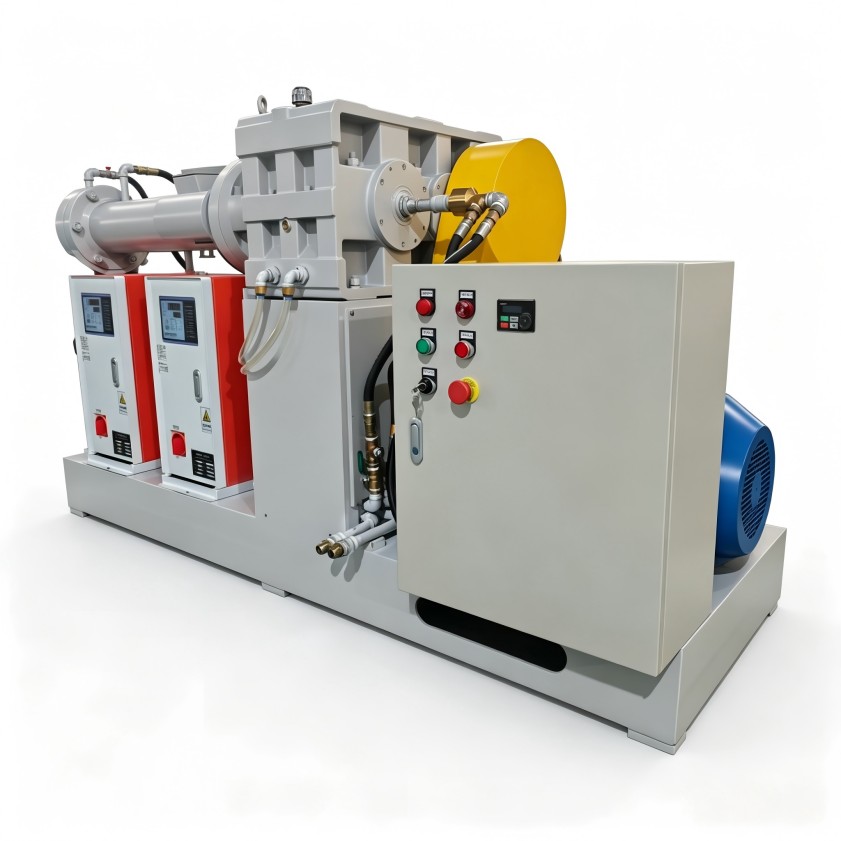
在筛选冷喂料挤出机技术参数时,建议把压力传感器安装位置和响应时间纳入考察范围。传感器如果离机头太远,反馈滞后,控制动作就慢半拍。优秀的设备会在机头和螺杆末端分别设置压力监测点,便于观察熔体压力与温度之间的耦合关系,为工艺人员提供更完整的判断依据。
轮胎胶料工况下的参数调整顺序
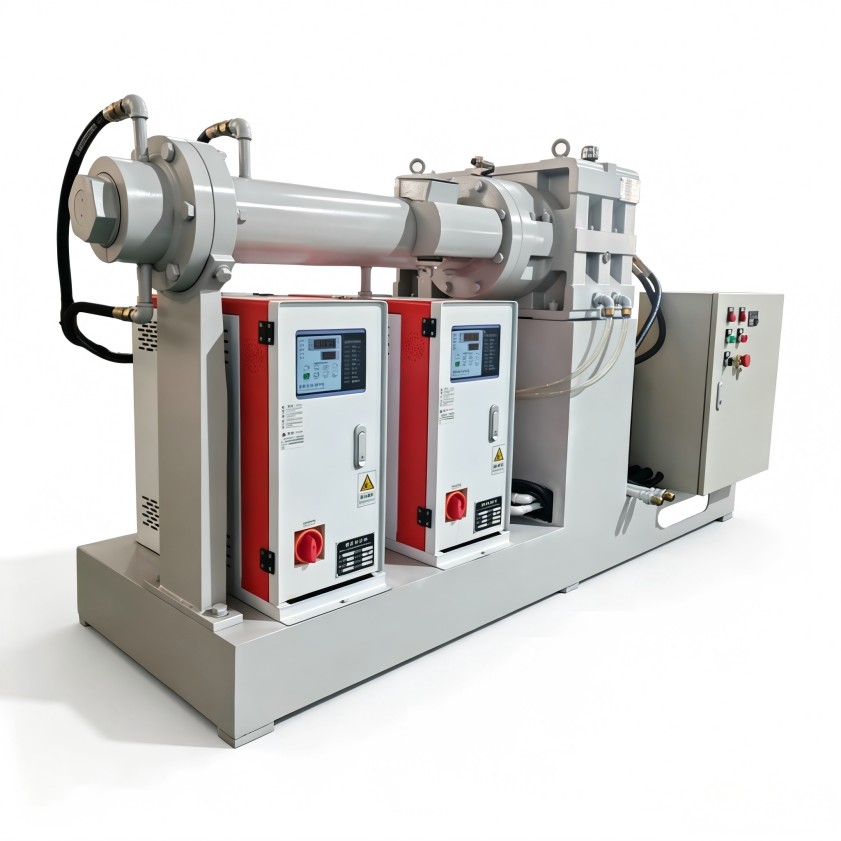
实际调试中,不少客户希望直接拿到一套“通用参数”,但轮胎胶不同配方之间的加工窗口差异很大,谈不上万用设置。比较合理的调整顺序是:先根据胶料门尼黏度确定机筒温度的初始设定,再通过挤出试验观察温度曲线与压力波动,逐步调整螺杆转速和冷却水阀开度。设备如果具备分段温控的独立调节能力,这组调整做起来会顺手很多。
利拿实业在橡塑混炼成型设备领域积累了多年研发经验,对轮胎胶、密封件胶等不同胶料的工艺特性有深入理解。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
