

硫化机操作波动影响密封件品质?先查这三个工艺参数
从工艺参数入手,理清利拿硫化机操作中的品质波动问题
橡胶密封件生产中,车间经常遇到的烦恼往往不是模具问题,而是同一台硫化机、同一套模具,不同班次做出来的产品却时而缺胶、时而过硫。多数工厂会先怀疑设备老化,但更常见的原因其实出在硫化机操作环节——温度、时间、压力这三个参数的执行方式和稳定性没有被真正管起来。本文从这三个维度展开,帮您排查操作中的系统性偏差,让密封件品质回归稳定。
缺胶与过硫并存,先别急着换模具
密封件硫化缺陷往往不是单一原因造成的。缺胶与排气不彻底、合模速度不匹配有关,而过硫则与热板温度偏高或计时起点不统一密切相关。当同一设备不同班次结果不一致时,利拿硫化机操作中的参数执行一致性就值得优先审视。常见的做法是频繁修模,却忽略了操作记录中温度和时间的实际波动,导致问题反复出现。建议按批次记录设定值与实际值,先找到偏差,再谈调整。
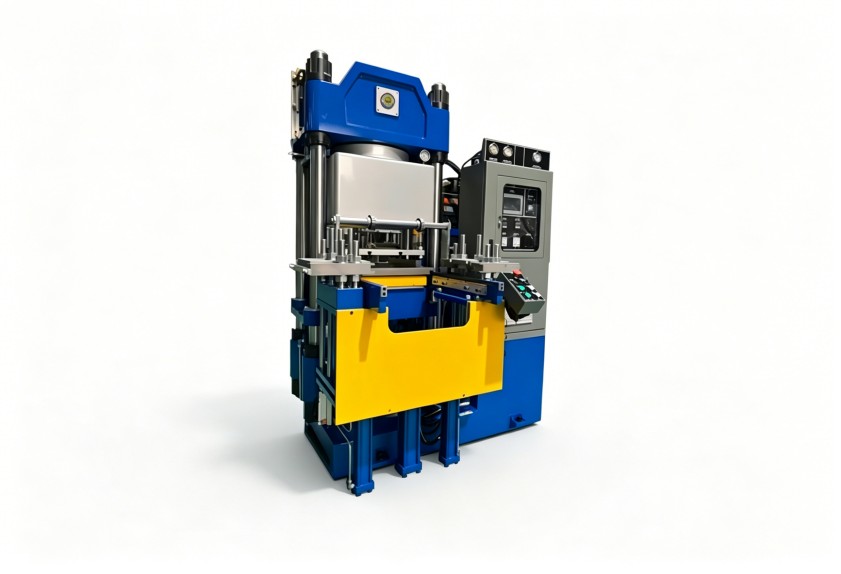
温度曲线的稳定性,比设定值更重要
硫化温度是决定橡胶交联程度的核心因素。但操作人员如果只关注温控表是否到达设定值,很容易忽略升温过程是否平稳、热板各区域温度是否均匀。对于密封件这类厚度差异较大的制品,模腔内的实际温度分布直接影响同一模次中各制品的硫化程度。在操作中养成记录温度曲线、对比异常批次变化趋势的习惯,有时能比单纯提高温度更早发现欠硫问题的线索,也能提前察觉测温元件或加热系统的隐性故障。
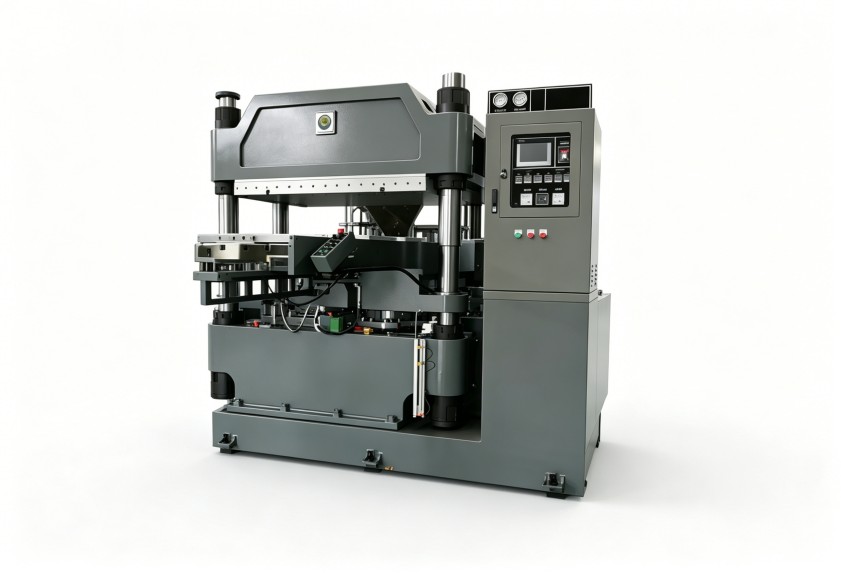
时间与压力,要跟着胶种和制品结构走
不同胶种的正硫化时间不同,厚制品需要预留更长的热传导时间,薄制品则要防止早期过硫。压力保持阶段的作用是排除气体、压实胶料,但合模压力的实际值是否稳定、排气次数是否合理,都会影响飞边和致密度。操作人员可建立简单的参数对照表,把硫化时间、合模压力、排气次数和每模结果对应起来。这个过程,实际上就是把利拿硫化机操作经验转化为班组共同语言,减少对个人经验的依赖。
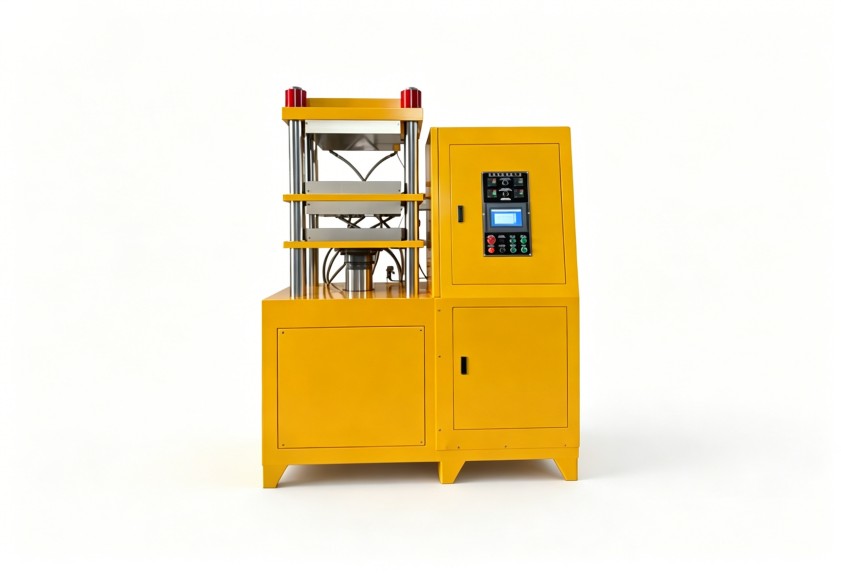
把操作标准固化,质量才不会跟着人走
密封件工厂的质量波动,很大比例来自操作手法不统一。将温度曲线、时间设定、压力范围、巡检频率写入作业指导书,并纳入交接班记录,是低成本的稳定手段。同时建议定期检查硫化机的加热系统、测温传感器和液压保持能力,设备状态稳定,工艺参数才有意义。生产稳定后,再考虑优化班产效率。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
