

压延机械表面瑕疵反复?辊温、速比与供料才是关键瓶颈
复合片材压延机出瑕疵,先按辊温、速比、供料三步排查
高分子复合片材在压延工序出现表面晶点、横向厚度波动和卷曲翘边,良品率下滑的同时,返工成本也在侵蚀利润。更棘手的是,很多产线把辊距调紧、辊温调高,问题依然反复。压延机械的缺陷根源,往往不在某一根辊筒,而藏在三个联动参数里:辊面温度分布、前后辊速比、供料的温度与门尼一致性。按这三个方向逐一排查,基本能锁定影响出片稳定的关键环节。
辊温看分布,不看表显温度
压延机械的辊筒普遍采用导热介质加热,表显温度来自辊端或辊颈的测温点,而辊面沿轴向的实际温度受热介质流量、管程设计和两端散热影响,经常出现“中间高、两边低”的状况。复合材料里填料比例较高时,低温区域片材表面粗糙、光泽不均;高温区域则容易粘辊。排查时用红外测温仪沿轴向打点,确认温差是否在工艺允许范围内。若偏差集中在辊筒两端,优先检查辊内流道是否结垢堵塞,再校核温控阀门的动作灵敏度。
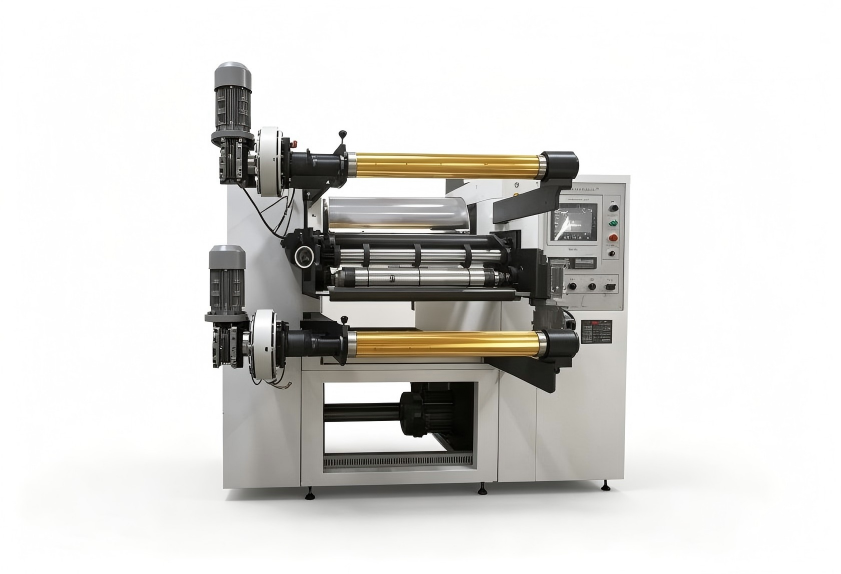
速比失稳,缺陷整卷复制
前后辊速比决定片材在压延间隙中的剪切与拉伸状态。速比偏大时,表面容易出现细密横纹或微裂纹;速比波动时,片材周期性出现厚度脉动,收卷后形成皱褶。排查速度问题不能只看设定值,还要观察变频器输出是否平稳、传动系统是否存在间歇打滑。复合材料若含纤维或高硬度粉体,辊面局部磨损会放大速比波动的表现,这时需要翻查压延机械的辊面修磨记录和轴承间隙。
供料一致性,是压延机吃不饱的隐形瓶颈
压延缺陷的根源有时不在压延段。前道密炼、开炼若批次间门尼波动大,或出胶温度忽高忽低,压延出来的片材会呈现间断性缺陷。这类问题容易被误判为压延机械本体故障,实际是供料端混炼均匀性和温控精度不足。利拿实业在密炼机、开炼机等混炼设备上有超过15年的研发积累和70多项自主专利,可通过转子形式、填充系数、卸料温度等参数的协同优化,提升前道胶料的状态稳定性,减少压延工序的异常波动。对工况特殊的产线,利拿也支持全流程非标定制化方案。
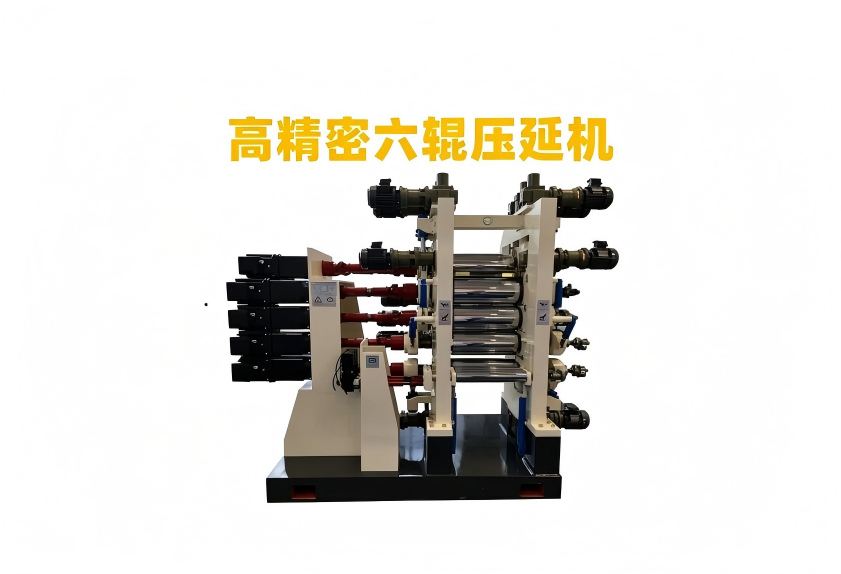
压延出片的稳定性,是设备、工艺与材料三者的平衡。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
