

电缆料工序选挤出机螺杆,只谈长径比和材质远远不够
挤出机螺杆的行业适配,先从电缆料工况说起
电线电缆料的生产中,塑化不良、阻燃剂分散不均匀、挤出压力波动等质量隐患,常常在开机一段时间后才暴露。很多厂家把原因归结于原料批次或温控仪表,却忽视了一个更基础的因素——挤出机螺杆与物料特性的匹配程度。行业里选螺杆,多数人只谈长径比和材质,但这只是两个静态参数。本文从螺纹构型、工作段划分和日常维护三个角度,分析电缆料工况对螺杆提出的具体挑战,帮助读者在换螺杆或新购设备时建立更完整的判断维度。
螺纹构型:决定电缆料塑化质量的隐形变量
螺杆对物料的作用不是简单的推进与压缩。螺纹的螺距变化、槽深过渡方式、混合元件的布置,决定了物料在机筒内受到的剪切次数和停留时间。电缆料中常用的低烟无卤配方含有大量无机填充剂,剪切不足时,粉体团聚无法打开;剪切过度时,基体又可能发生降解。螺纹构型的核心任务,是在“剪得开”和“剪不坏”之间找到平衡。这一平衡没有统一答案,取决于具体配方和生产负荷。
长径比并非越大越好,压缩比也要看物料热历史
长径比决定了物料在机筒中停留的总时长,压缩比则影响传热效率和剪切强度。电缆料并非单一物料类别。PVC基电缆料的热敏感度高,过长的停留时间容易导致分解变色;交联聚乙烯料则需要足够的混炼长度来保证交联剂的均匀分散。所以脱离物料谈挤出机螺杆是没有意义的。耐腐蚀性同样需要考虑——含卤配方在高温下释放的酸性物质,对螺杆表面的腐蚀比普通塑料更明显,材质和表面处理方式直接关系到螺杆使用寿命。
电缆料工况下的维护细节,影响螺杆的长期稳定性
螺杆的磨损常集中在压缩段和计量段。电缆料中大量使用的无机填料(如氢氧化铝)具有一定磨蚀性,长时间运行后,螺纹棱的间隙变大,导致回流增加、产量下降。日常维护不能只关注电机电流,还要定期观察料条截面形态和过滤网前后压力差。如果发现压力差上升速度变快,往往是螺杆间隙或混炼元件磨损的信号。提前处理比停机抢修更经济。
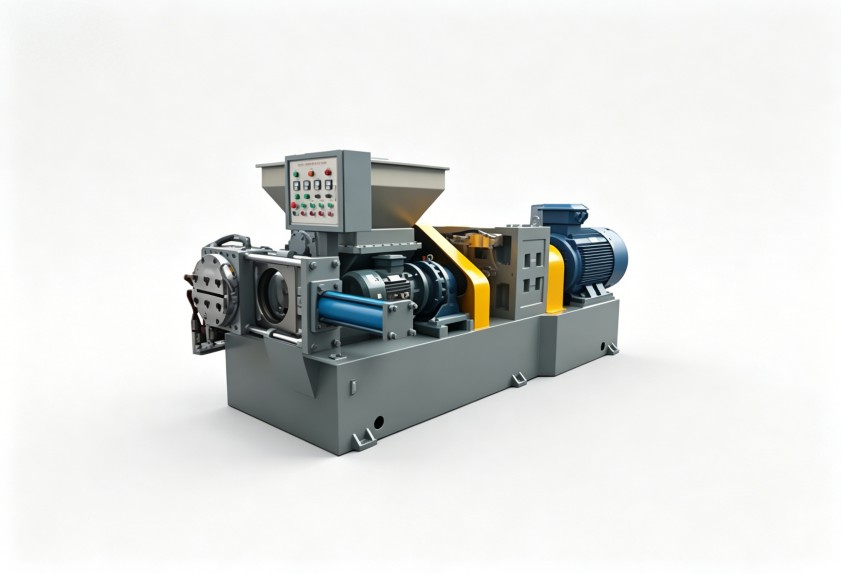
向设备厂家传递哪些工况信息,才能获得更适配的螺杆
采购新设备或更换螺杆时,仅报“产量多少”是不够的。设备厂家需要知道物料类型、配方中大比例填料或阻燃剂的含量、温度窗口范围、现有设备的长径比与驱动功率等约束条件。这些信息直接影响螺纹工作段设计和材质选择。利拿实业在橡塑混炼设备领域具备多年研发与定制经验,可根据客户的具体胶料配方和工况要求,提供螺杆及整机的适配方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
