

压延设备膜厚不稳?先查辊筒温度与间隙控制
橡胶密封件压延厚度波动,问题往往不在压延机本身
橡胶密封件对胶片厚度均匀性要求较高,压延工序一旦出现波动,后续硫化尺寸和密封性能都会受到影响。许多厂家先调辊距、再换胶料,问题却反复出现。原因是压延厚度并不仅仅取决于辊距,更要看辊筒温度场是否稳定、速比设置是否合理,以及设备长期磨损后的间隙状态。这篇文章从这几个维度梳理排查思路,帮助您减少试错成本。
辊筒温度不均匀,是膜厚波动的隐形原因
压延过程中,辊筒温度直接影响胶料的流动性和黏度。若辊筒两端与中间温差不一致,胶料在辊面上的流动速度就会出现差异,表现为胶片横向厚度不均、表面起皱或气泡。常见误区是一味提高辊筒设定温度,却忽略加热介质循环流量、辊面温差以及温控系统响应速度。
排查时可重点关注:
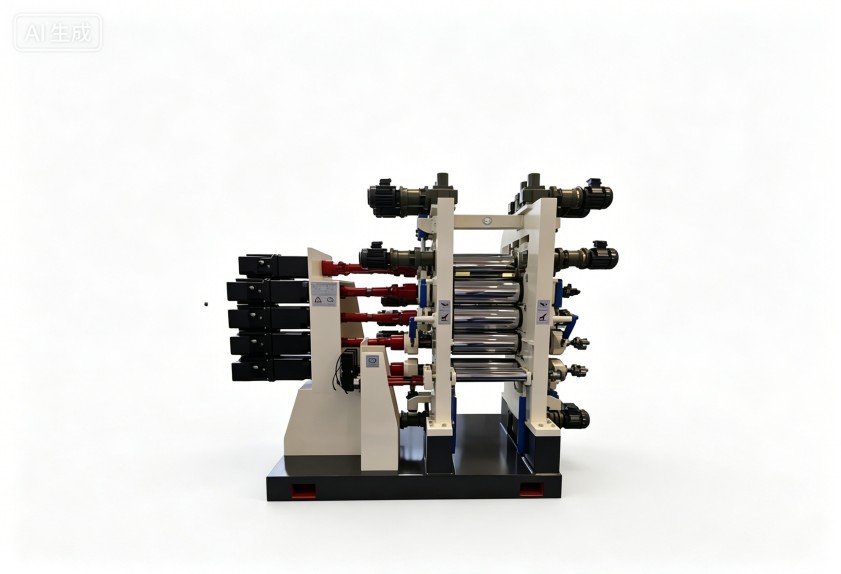
- 辊筒表面温度分布是否均匀
- 加热介质进出口温差是否偏大
- 温控系统能否在负荷变化时快速回调
温度场的稳定程度,往往比设定温度本身更能决定压延质量。橡胶密封件这类厚度精度要求较高的产品,尤其需要关注辊面横向温差与保温状态。
间隙精度与辊筒状态,决定长期稳定性
新设备试产时厚度正常,使用两年后开始波动,通常是辊筒轴承磨损、辊面磨削量变化或机架刚度不足所致。压延设备的间隙保持能力,直接反映在设备刚性、轴承结构以及辊筒材质的长期稳定性上。选购或改造产线时,建议将静态精度与动态精度分开考察:静态精度看辊距调节机构的重复定位能力,动态精度看在连续生产负荷下间隙漂移幅度。
另一个容易忽略的因素是速比。压延速比影响胶料在辊隙间的剪切状态,速比设置不当会引起局部温升或表面粗糙度变差。不同胶种的适宜速比不同,橡胶密封件配方中的生胶门尼黏度和填料比例,都会改变最佳速比窗口。
从压延工序往前追溯,混炼质量同样关键
胶料可塑度不均匀,即使压延设备本身状态良好,胶片厚度依然难以稳定。混炼不均匀、排胶温度波动大,都会造成胶料黏度批次差异。因此,解决压延膜厚问题,不能只盯着压延机,也要回头查看密炼机混炼效果与供胶温度的一致性。把混炼—供胶—压延作为整体工艺链看待,比单点优化更有效。
压延设备选型时的三个考察维度
- 辊筒与温控系统:优先了解辊面材质、中高精度、加热介质循环方式能否满足密封件胶料工艺窗口。
- 间隙调节与刚性结构:关注机架结构、辊距调节机构精度以及长期保压下的刚性表现。
- 速比与传动配置:确认速比调节范围是否覆盖多胶种生产需求,传动系统能否提供平稳的低速输出。
这些维度决定设备在长时间连续生产中的厚度稳定性,也决定后续维护频率。橡胶密封件生产工况通常需要频繁换色、换料,设备结构是否便于清洁与调整,同样值得纳入选型考量。
如需结合您的具体胶种配方、产能要求和生产工况评估压延工序改善方向,可与利拿实业技术团队进一步沟通。
