

新能源材料挤出温度波动大?先看均温段与螺杆剪切配置
温度波动如何悄悄拉低新能源材料挤出品质
做正极材料、固态电解质膜或高性能复合材料时,大型挤出机的温度如果稳不住,后果往往要等整卷膜或整批颗粒下线才暴露——性能离散、外观不均、甚至直接报废。更棘手的是,很多产线把这笔账记在配方头上,反复调工艺,却始终没怀疑过设备本身的温控与剪切设计。
温度稳不住,根源通常不在加热器,而在热历程控制逻辑与螺杆剪切效率的匹配度。下面从三个工艺参数维度拆解,帮您建立一套自己的判断方法。
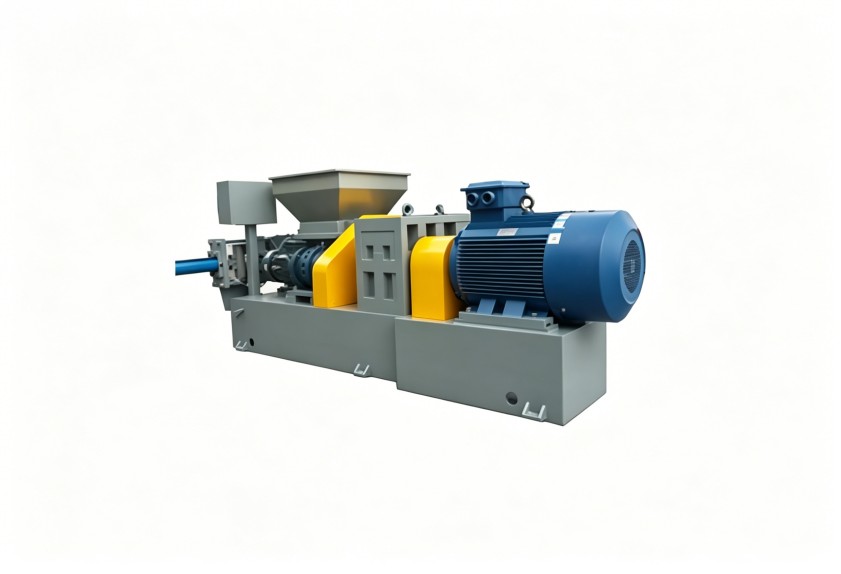
热历程控制:别只看表显温度
很多产线只盯着机筒设定温度,却忽略了物料在螺杆内实际经历的热历程。新能源材料对剪切敏感,温升除了来自外加热,更多来自螺杆旋转产生的剪切热。如果设备没有把剪切热纳入温控模型,表显稳定不代表物料温度稳定。
- 加料段温度是否随螺杆转速联动补偿
- 均温段是否有足够的停留时间让热量扩散
- 不同区域的测温点是否能真实反映熔体温度
如果这几个环节存在盲区,物料就会在局部过热与未充分塑化之间反复横跳。
螺杆剪切配置与温控精度的匹配
大型挤出机的螺杆构型决定了剪切强度,也决定了热量产生的速率。出现温度波动时,首先要判断是剪切过强导致的摩擦过热,还是长径比不足导致的均化不够。
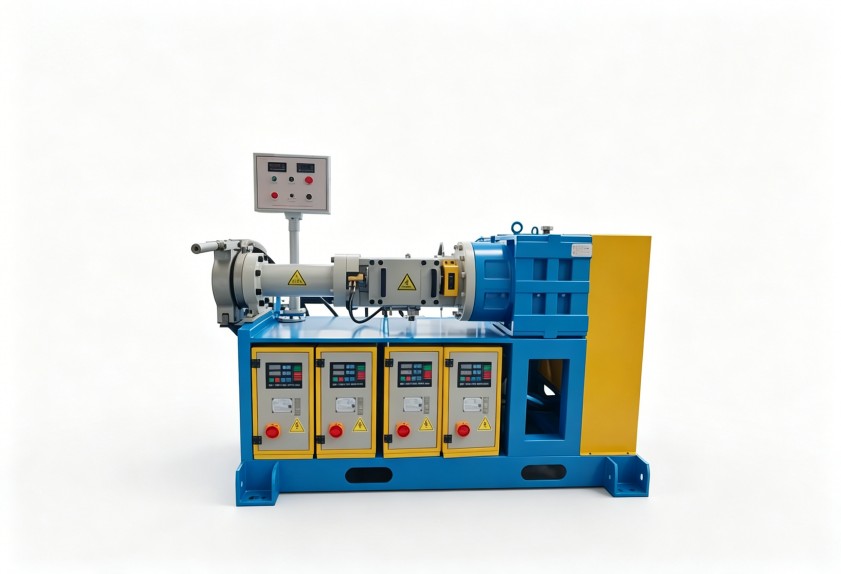
产线常见的误区,是希望通过降低转速来控制温升,结果产能掉了,物料在机筒内停留时间拉长,反而加剧了热降解风险。正确的调整思路,是根据物料特性匹配螺杆元件排布,让剪切力分布更平缓,再配合分区温控缩小温度带宽度。
在线监测解决的是“滞后”问题
新能源材料对温度均匀性的要求,往往比通用塑料高出几个等级。只靠末端热电偶反馈,发现波动时异常料已经走完整个流程。更合理的方式,是在关键位置设置多点测温,让操作人员能看到熔体温度沿螺杆方向的渐变曲线,而不是只看一个终端数值。
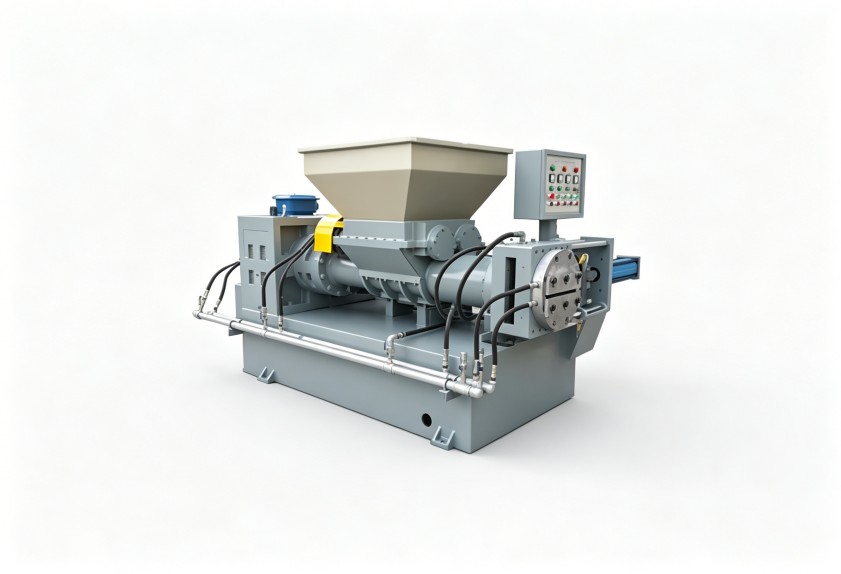
有了这条曲线,操作人员才能准确判断问题是出在加料段打滑、压缩段过剪切,还是均温段停留不足。这也是评估一套大型挤出机工艺成熟度时,容易被忽视但值得重点考察的细节。
选型时从工艺参数反推设备配置
挑选设备时,不妨放弃先看产能表的习惯,改成先梳理自己的物料特性和工艺窗口:
- 物料对剪切敏感还是对温度敏感
- 允许的温度波动范围是多少
- 是否需要惰性气氛保护或特殊排气设计
- 现有产线操作人员的调机经验集中在哪个层面
带着这组答案去看设备的螺杆长径比、转速范围、温控分区数和监测点布局,会比单纯比较品牌和价格更接近真实需求。每一条产线的物料配方、产能要求和工况条件都不相同,照搬既有方案往往难以达到预期效果。如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
