

密封件混炼焦烧频发,啮合机操作要盯紧填充量与排胶温度
橡胶密封件焦烧频发?从啮合机操作里的三个工艺参数查起
密封件胶料在混炼阶段出现焦烧、门尼跳动或分散不均,往往直接拉高后序挤出、硫化的废品率。返炼增加电耗,也拖慢生产节拍。车间习惯先怀疑配方或胶料批次,却较少回头核对利拿啮合机操作的工艺设定是否偏移。本文不展开配方讨论,只从填充系数、排胶温度、混炼时间三个角度,梳理排查顺序和调整思路。
先分清异常来自配方还是混炼环节
同一批胶料分两次混炼,如果门尼黏度差异明显,或排胶后胶块表面有熟胶粒,问题大概率出在混炼环节。常见误区是仓促调整硫化体系,配方窗口反而被打乱。应先核对投料量、温度曲线和排胶时间,再决定是否动配方。
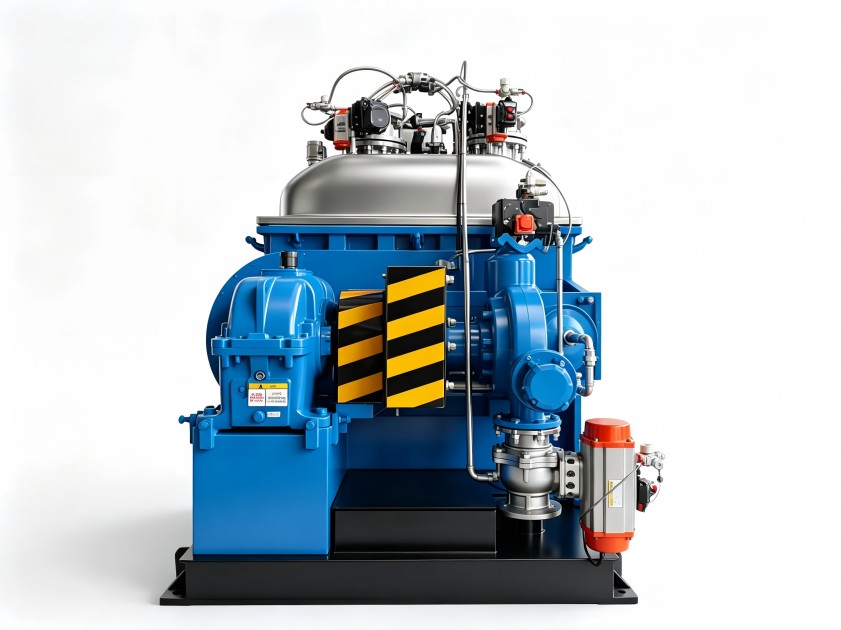
啮合机操作中的三个工艺点:填充系数、排胶温度、混炼时间
填充系数决定物料在混炼室内的受压状态。装料过多,热量集中,升温快;装料不足,剪切变弱,分散不匀,门尼波动反而明显。填充量应与胶料硬度、配方密度匹配。
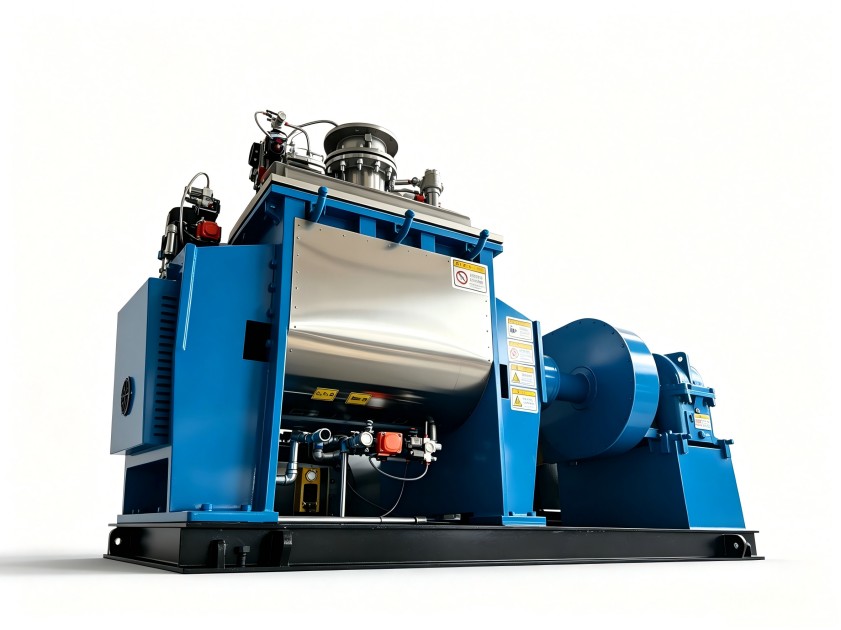
排胶温度是判断焦烧风险最直接的信号。密封件胶料的安全窗口偏窄,操作不能只盯时间,要结合升温曲线和电流变化判断排胶时机。接近上限时应提前准备,避免胶料在混炼室内滞留。
混炼时间方面,固定定时排胶容易忽略能量输入差异。转速、上顶栓压力和升温速率共同决定混炼效果,时间设定应随批次状态做小幅调整。
建议的排查顺序:先看温度曲线,再调填充量
按三步排查:调出近期排胶温度记录,确认测温是否稳定;核对填充量是否一致,排查称料误差;最后调整混炼时间。多数情况下几锅样品内能锁定方向。围绕利拿啮合机操作建立参数记录表,比凭手感调机更可靠,也为后续优化留下数据基础。
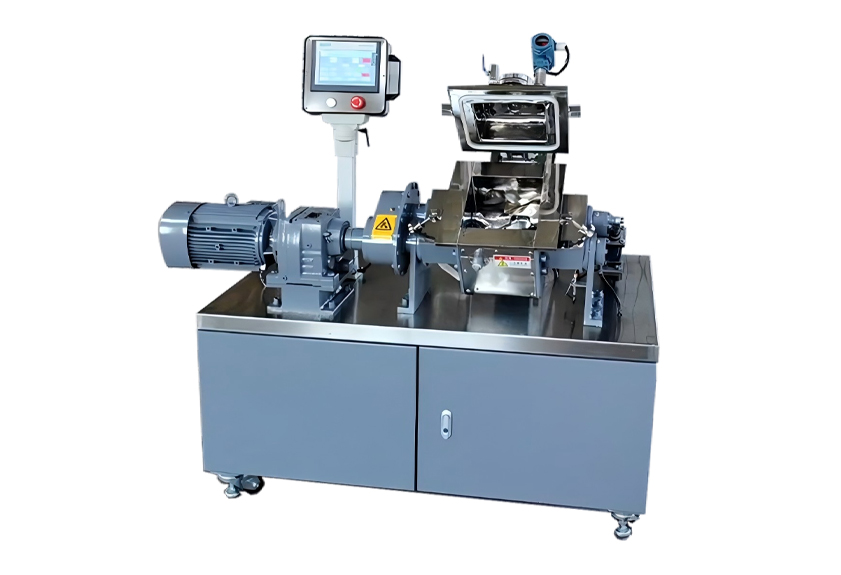
混炼环节反复出问题时,设备端有哪些可改进之处
若上述参数调整后异常依然反复,需要检查设备温控精度和转子状态。可对照利拿啮合机操作的维护记录,确认测温探头是否积料、转子棱顶间隙是否变大。间隙增大后剪切能力下降,操作者往往延长混炼时间补偿,反而加剧温升。利拿实业具备15年橡塑设备研发经验,可针对密封件胶种提供温控系统与转子配置的非标定制化设计,帮助客户从设备端稳定混炼条件。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
