

冷喂料挤出机易损件磨损加快?先查这几处维护细节
冷喂料挤出机易损件磨损加快,问题往往不在备件本身
轮胎制造中,冷喂料挤出机承担着混炼胶的最终塑化与挤出成型任务。当设备频繁出现螺杆、机筒衬套磨损,或密封元件寿命骤减时,很多厂家会下意识归因于备件质量。但在实际排查中会发现,同样的原厂备件,在不同车间使用寿命可能相差悬殊。这说明,易损件的消耗速度,更多取决于设备运行状态和维护方式,而非单纯的材料问题。
先排查温度控制,再看机械磨损
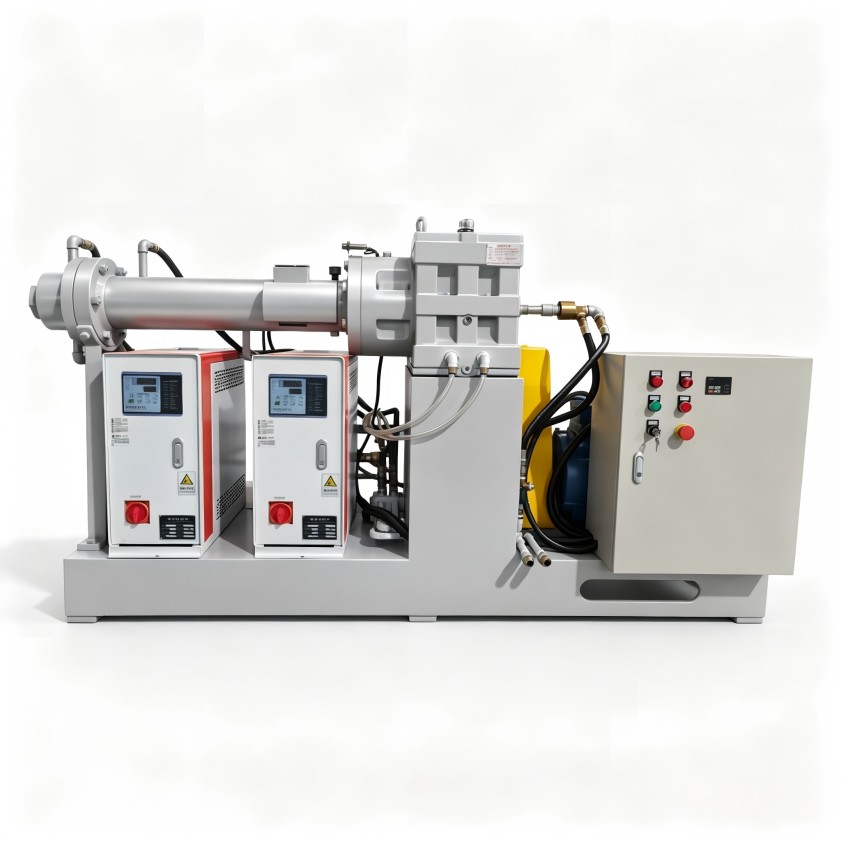
冷喂料工艺对温度极其敏感。如果机筒各段温控精度不足,胶料在螺杆段局部升温过快,不仅会导致硫化剂提前交联,还会使胶料对螺杆和机筒壁的粘附力增大。这种粘附状态会显著提高驱动扭矩,让螺杆表面和衬套内壁承受更大的摩擦力。
建议优先检查温控系统的实际响应能力,而不只是看设定值。测温探头是否插到位、冷却水流量是否稳定、加热冷却切换是否存在滞后,这些细节直接决定了胶料在螺槽内的流动状态。把温度波动控制在合理范围内,很多异常磨损问题会在根源处消失。
螺杆与衬套的配合状态比硬度更关键
冷喂料挤出机易损件中,螺杆和机筒衬套的更换成本最高。不少维护人员只关注材料硬度,却忽略了二者之间的间隙是否合理。如果间隙偏大,胶料在螺纹棱和衬套之间的滞留层增厚,容易产生局部高温焦烧;间隙偏小,则可能因热膨胀差异出现金属直接接触。
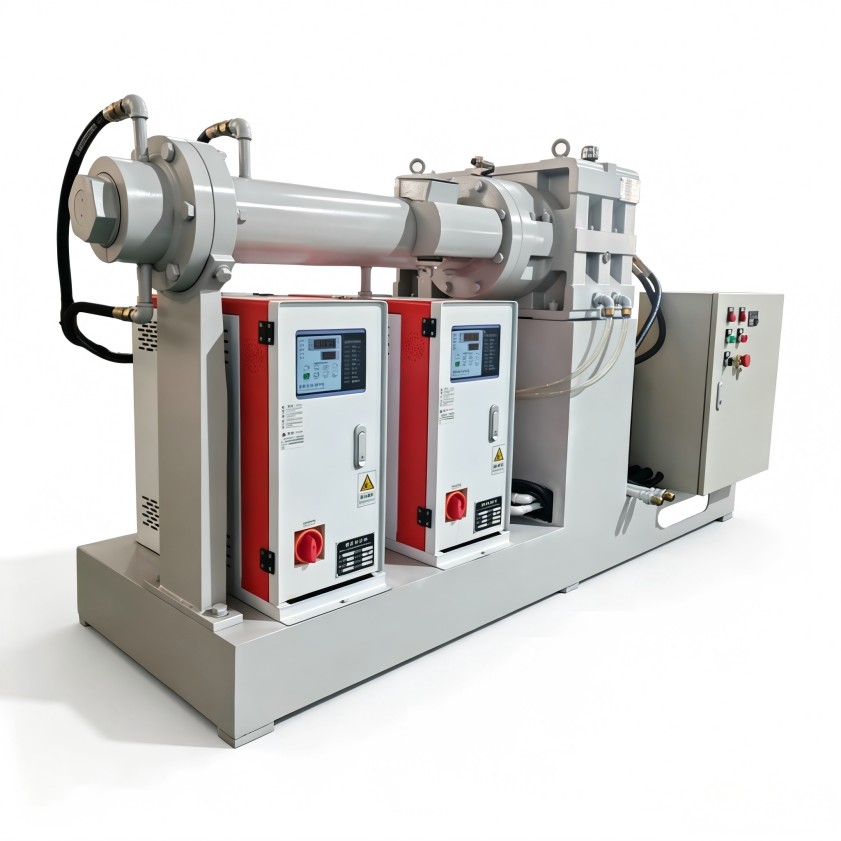
在日常点检中,应定期测量螺杆外径与衬套内径的实际尺寸变化,并记录各段磨损趋势。重点关注加料段和均化段这两个区域:加料段容易因胶料中含有的杂质颗粒而产生磨粒磨损,均化段则多因局部温升导致胶料炭化,形成硬质点后加速划伤。建立自己的磨损记录台账,比单纯依赖设备报警更有实际意义。
清理残留胶料时,要避开两个常见误区
每次停机换料或清理机头时,残留胶料的处理方式也会影响冷喂料挤出机易损件的寿命。
第一个误区是长时间高温“空转”排胶。为了让机筒内残余胶料彻底排出,有些操作工会提高机筒温度并空转较长时间。这种做法会让螺杆表面形成一层薄薄的氧化皮,反而破坏了原有表面光洁度,后续运行时摩擦系数增大。
第二个误区是使用钢质铲刀或尖锐工具清理螺杆沟槽。即使是硬度较低的残留胶料,硬物刮擦也会在螺杆表面留下细微划痕。这些划痕会成为下一次胶料粘附的起点,形成恶性循环。更稳妥的方式是用铜质或木质工具配合专用清洗胶料,保留螺杆表面的原有状态。
小尺寸备件,也值得纳入系统化维护计划
密封圈、轴承、加热片这一类小件,往往在故障出现后才被想起。实际上,密封件老化会导致润滑油或冷却水渗入胶料,引起硫化异常;加热片功率衰减会让温控系统长时间满负荷工作,间接加速其他部件老化。
建议将这类冷喂料挤出机易损件纳入设备履历管理,记录更换日期、使用时长和拆检状态。当某类小件频繁更换时,需要回溯使用环境是否存在异常,比如冷却水质偏硬导致水道结垢,或润滑油脂选择不当导致密封膨胀。把易损件当作设备状态的指示器,而不只是消耗品。
对于轮胎制品企业而言,减少挤出段非计划停机是稳定生产的前提。从温控精度、配合间隙、清理方式到小件管理,每一个环节都与易损件寿命直接相关。与其等到磨损加剧后频繁更换,不如从维护细节入手,让设备保持更长的稳定运行周期。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
