

硫化机质量先看温控系统,密封件生产少走弯路
硫化机质量好不好,先看它能不能管住温度
橡胶密封件生产中的尺寸不稳定、气泡、缺胶,很多时候不是配方问题,而是硫化机温度控制出了岔子。行业内有一种常见误区:只看设备有没有加热功能,却忽略了加热的“独立性”和“均一性”。本文从温控逻辑和热传递路径入手,拆解评估硫化机质量的关键技术细节,帮助您建立一套实用的设备判断框架。
平板硫化机温控,为什么是质量的核心
密封件硫化需要稳定的温度场。模腔内胶料各处温度不一致,硫化程度就不同,直接表现为硬度波动、压缩永久变形超标。好设备的设计目标,是把这种温度差异控制在尽量小的范围内。这依赖两个层面的能力:一是每个加热区能不能独立闭环控制,二是热板自身温度分布是否均匀。两点缺一不可,也是判断设备是否值得投入的分水岭。
独立控温:每条生产线的“温度主权”
多工位硫化机如果共用一个温控通道,不同模具需求不同温度时,互相牵制,实际温度很难同时达到工艺要求。独立控温意味着每个加热区配备独立的感温与调节回路,能分别追踪设定值,减少相邻工位之间的热干扰。对于密封件这类多品种、小批量生产场景,这一配置的意义尤其明显。它保证同时硫化不同胶种时,各自在合适的温度窗口内完成交联,而非妥协成一个折中温度。
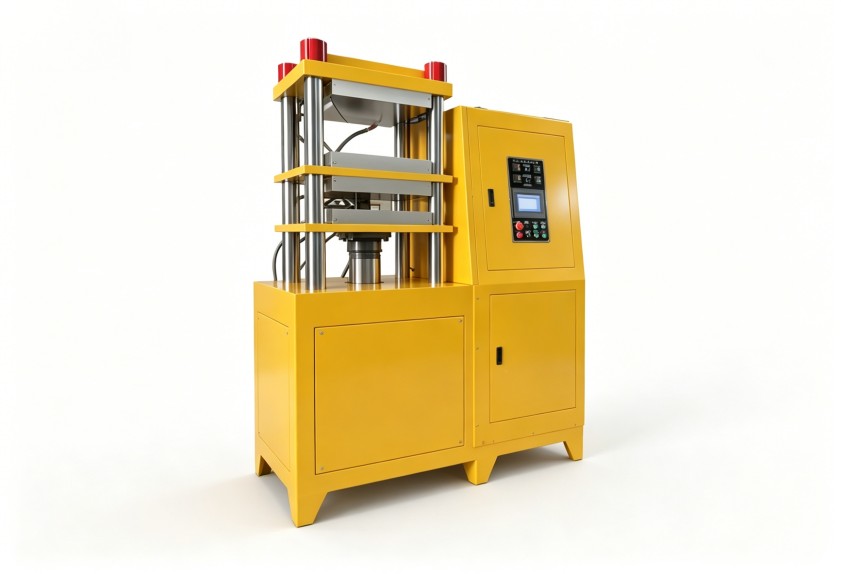
温度均一性:热板表面的“温差账本”
温控仪表上显示的读数再准,热板表面若温度不均,也是空谈。加热管排布密度、孔位深浅、热板材质导热系数,共同决定了模具实际接触面的温差。评估时要着重关注均匀加热设计,而不是仅仅依赖仪表精度。行业做法是用多点测温法验证空载温度分布,有条件时观察带载状态下的温度恢复速度——开模取件瞬间热量散失后,热板能否在合理时间内回归设定值。这部分恰恰反映加热系统功率储备和热惯性设计的合理性。
评估硫化机质量,可重点关注以下细节:
- 加热区分组数量与独立调节能力
- 测温点的位置与反馈逻辑
- 热板材质的导热与抗变形能力
- 升温及温度恢复时间的实际表现
加热介质差异:电热与蒸汽的适用边界
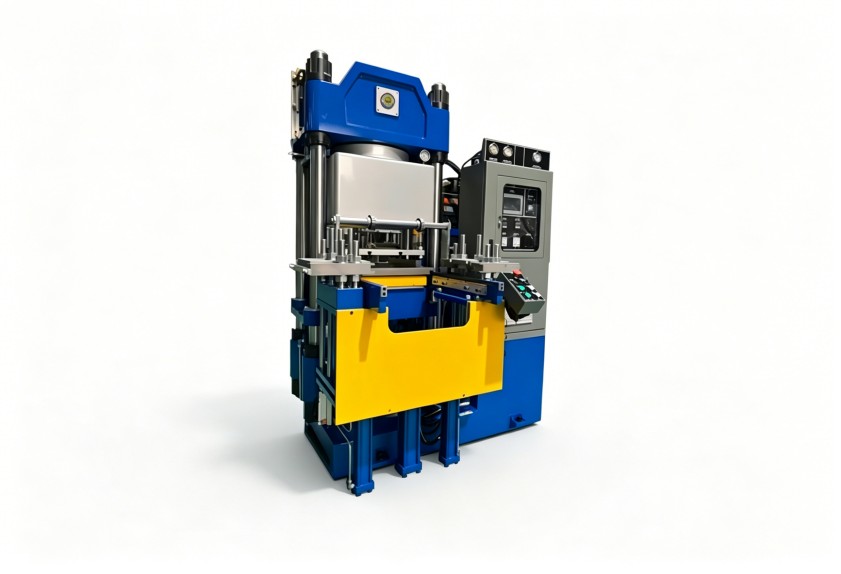
电加热结构紧凑、升温直接,适合中小型设备与精密温控场景;蒸汽加热热容量大、温度梯度小,适合大型厚制品,但附属锅炉与管路维护成本不低。选择哪一种,取决于制品厚度、班次效率与车间能源条件。如果工艺要求升温迅速且温控精确,电加热配合合理的功率设计与导热结构,往往更容易达到理想状态。而蒸汽方案的优势在于大平面热板的温度均衡性。
现场验证与选型建议
日常生产中,多观察不同批次密封件的硬度离散度,如果波动大,排查方向之一就是硫化机的温控能力。采购新设备时,除了听参数,不妨追问几个具体问题:温控系统如何应对模具遮挡造成的测温偏差?热板在频繁开合后的温度恢复表现如何?故障预警是靠人工巡检还是自动监测?这些回答比笼统的“高精度温控”更能说明问题。
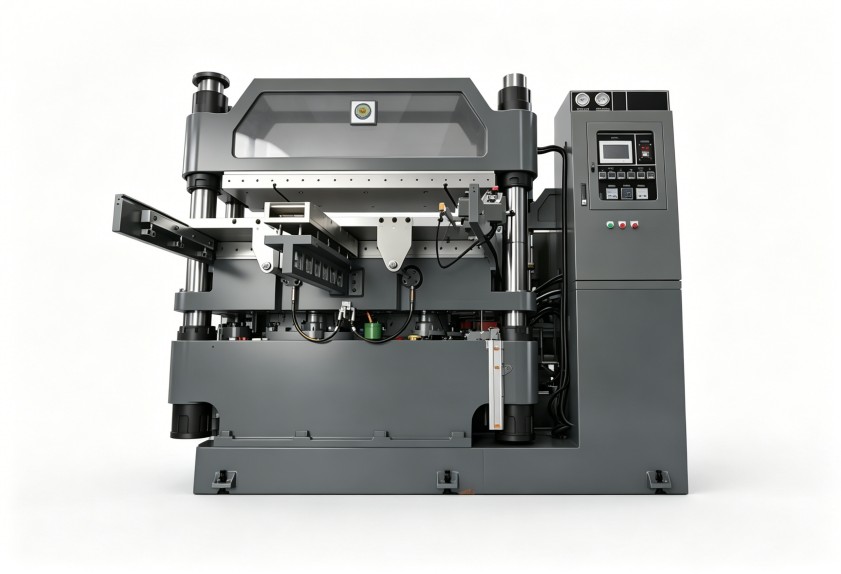
利拿实业在橡塑设备领域积累多年,对密封件生产中温控与压力配合的实际痛点有深入理解,其加压式密炼机、硫化机等设备支持全流程非标定制化方案,可结合具体胶种和生产工况进行针对性设计。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
