

热塑性弹性体混炼发黄发脆?先查啮合机的填充系数和温控
啮合机热塑性弹性体混炼发脆发黄?先查这三处工艺参数
啮合机热塑性弹性体混炼中,出片发脆、颜色发黄的异常并不少见,尤其在含填料较多的复合材料配方里。有的厂家第一反应是换料或降转速,成本与能耗上去了,问题却未必消失。真正的原因往往藏在工艺参数的配合上。下面从填充系数、温控精度、混炼时间三个维度,给出排查顺序和调整方向。
发脆和发黄,先分清是哪一种
发脆通常指向剪切过强或温度过高引起的材料降解,分子链断裂后力学性能明显下降;发黄则多见于热氧老化,与局部过热、物料停留时间过长有关。两者可能同时出现,但排查侧重点不同:发脆优先看填充系数和转子负载,发黄优先看温控精度和冷却效率。
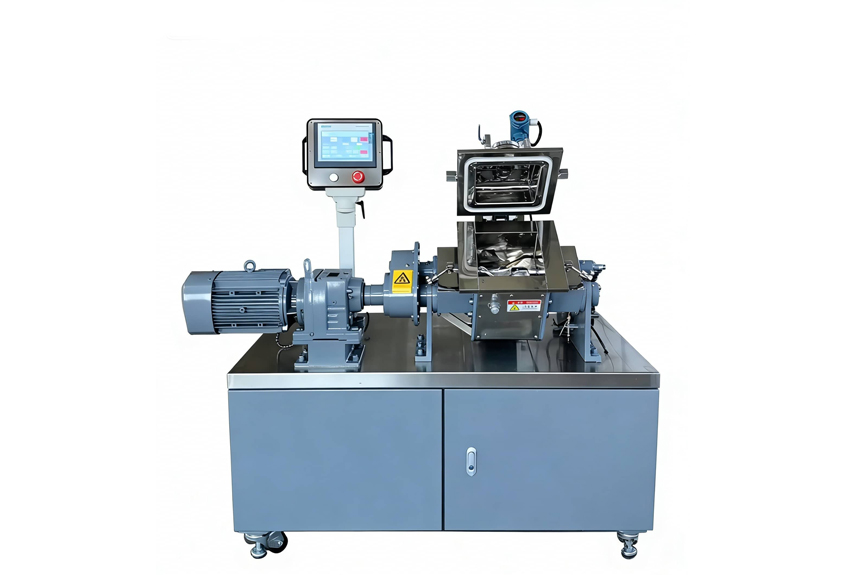
填充系数:转子要“吃料”,不是越满越好
啮合机转子的啮合间隙小,剪切作用强,热塑性弹性体在混炼时比普通胶料更容易积聚热量。填充系数定得太低,物料在转子间打滑,剪切做功不足,填料分散不均;定得太高,物料翻动困难,局部过热加剧。调整时结合配方中填料比例,从小到大逐步试,观察电流曲线和排料温度的变化。
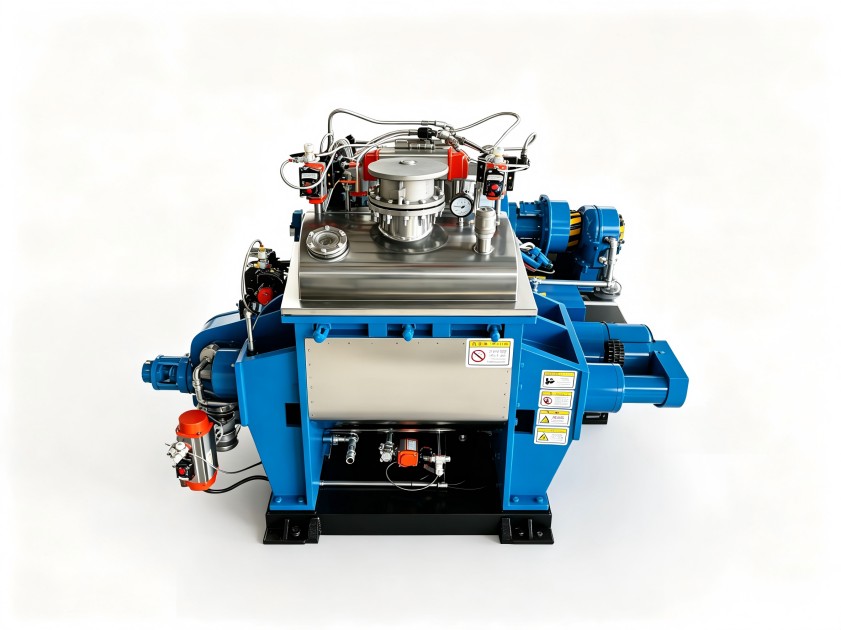
料温波动,比整体偏高更值得警觉
啮合机热塑性弹性体混炼过程中,转子棱顶区域集中生热,测温点如果离该区域较远,显示温度可能比实际物料温度低不少。冷却回路响应速度跟不上剪切生热时,料温出现过冲,连续几锅的温差会被放大。判断温控精度,不要只看仪表读数,要看同一配方条件下相邻两锅的排料温度重复性。
混炼时间:多一分钟不一定是好事
混炼时间过长,热塑性弹性体反复承受剪切,颜色和力学性能都会下滑;时间不足,助剂和填料分散不到位,出片表面粗糙。判断终点不能只看计时器,要结合电流曲线拐点和卸料时的物料状态。如果每锅实际混炼时间差异较大,先回头查称量精度和加料顺序,而不是继续调时间。
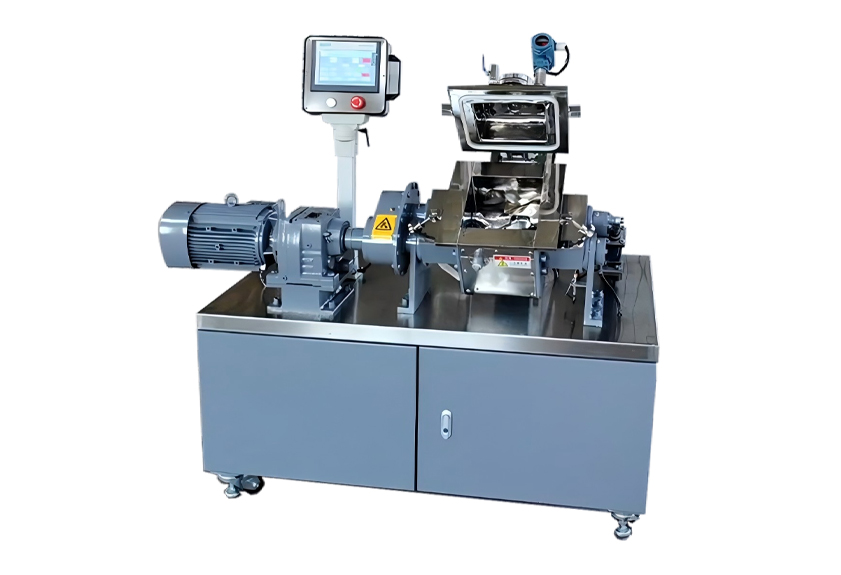
参数调到极限仍不稳,就要看设备配合
一批次工艺参数调整到位后仍出现波动,常见原因有两个:一是转子磨损后啮合间隙变大,剪切能力下降;二是温控阀响应迟缓,冷却能力打折。啮合机用于热塑性弹性体混炼,对转子形位精度和温控系统稳定性的要求都比较高。利拿实业做密炼机方案时,会同步考虑转子结构与温控配置的匹配。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
