

冷喂料挤出机转速提不上量?先看物料在螺杆里的真实状态
转速越高产量越大?这个直觉在冷喂料挤出机上常常失灵
橡胶密封件生产线上,不少师傅遇到过这样的情形:把冷喂料挤出机的螺杆转速调高,以为产量能跟着上去,结果出胶量没有明显增加,机头温度反而飙升,硫化后的密封件尺寸还不稳定。问题往往不在转速本身,而在于物料在螺杆里的真实输送状态。
冷喂料挤出与热喂料的本质差异
与热喂料不同,冷喂料挤出机要同时承担输送、压缩、塑化和均化任务。胶料从常温进入机筒后,需要依赖螺杆的剪切作用逐步升温。转速提高确实能增加单位时间的剪切次数,但如果胶料在螺槽中打滑、回流加剧,实际推进效率反而下降。这就像汽车在泥地里深踩油门,轮子空转,车速却上不来。
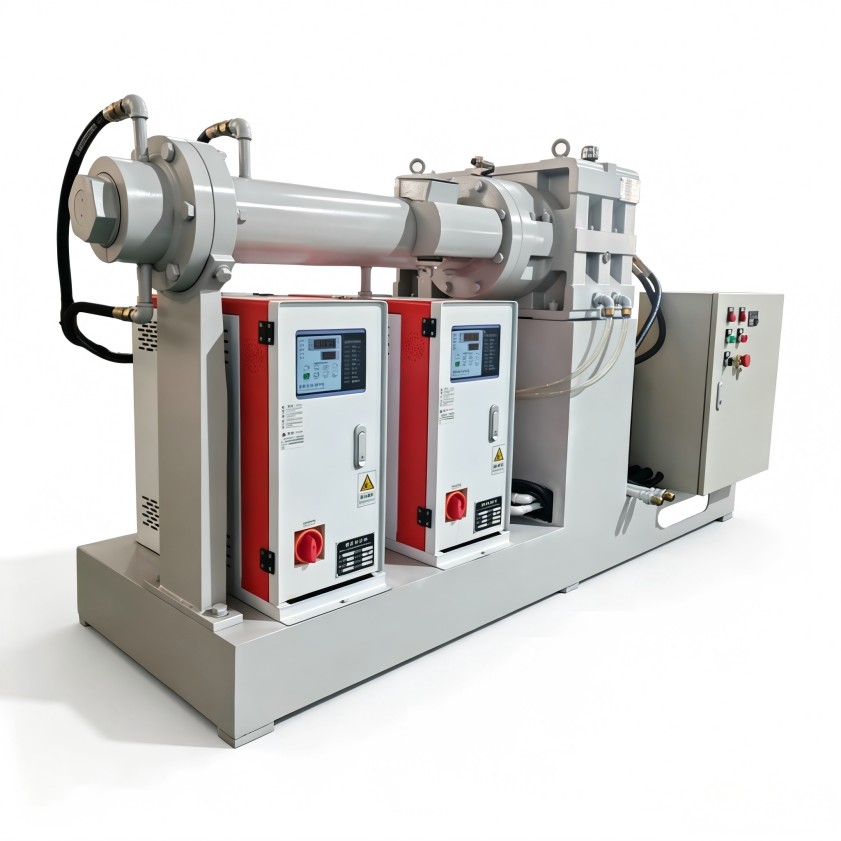
转速、填充系数与产量:不是简单正比关系
影响冷喂料挤出机产量的关键,是螺杆每转一圈实际推进的胶料体积,也就是输送效率。转速提高后,胶料在螺槽中的停留时间变短,塑化可能不充分,导致机头压力波动,反而限制出胶。同时,转速与产量之间往往存在一个拐点:在拐点之前,产量随转速近似线性上升;超过拐点后,剪切热急剧增加,胶料发生早期焦烧的风险上升,产量曲线趋于平缓甚至下滑。
工艺参数维度上,操作者容易忽略两个细节:
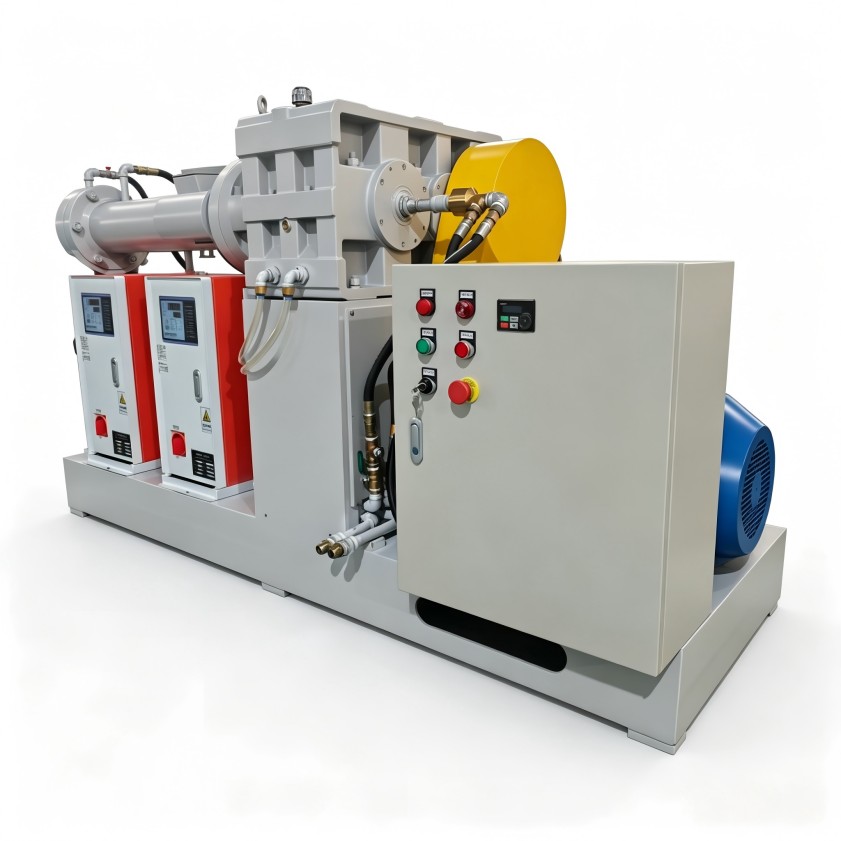
- 螺杆的填充系数:供胶不足时,转速再高也只是空转;供胶过量又会造成机头压力过大,产量同样受限。
- 温控精度的配合:转速提升意味着剪切热增加,如果各段机身温度不能及时响应,胶料粘度波动会直接改变输送效率。
从“转速优先”转向“热历史管理”
对橡胶密封件这类对尺寸精度要求高的制品,盲目提转速并不可取。更务实的做法是关注胶料在螺杆中的热历史——也就是从进料到出料经历的温度和剪切历程。稳定的热历史才能保证出胶均匀,产量和产品质量才能同时兼顾。
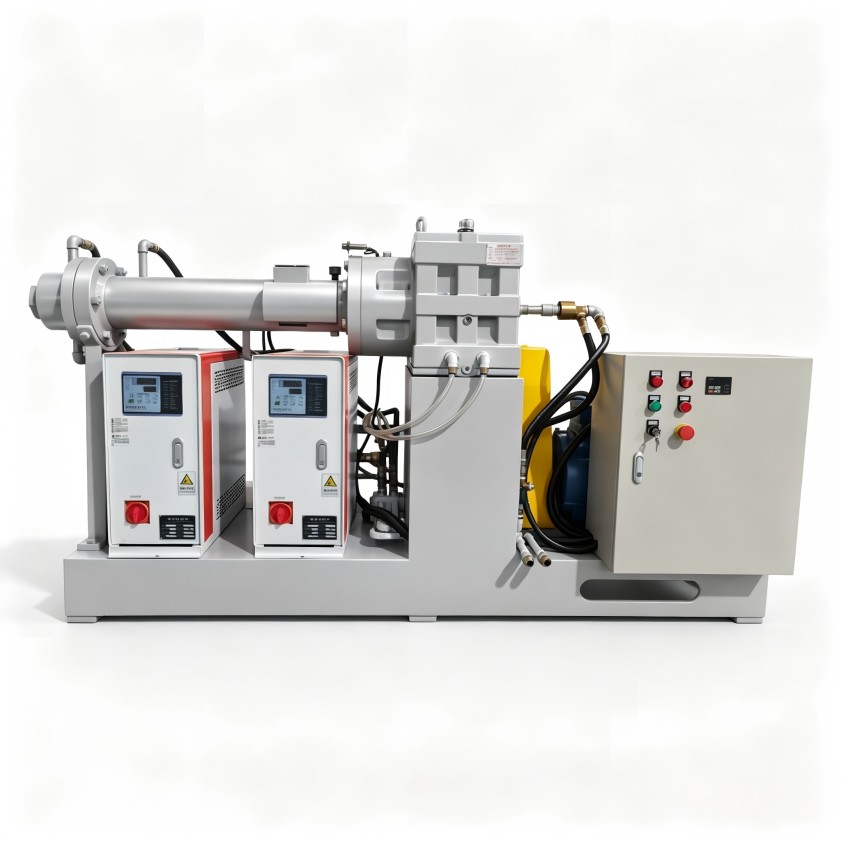
这也是为什么利拿实业在冷喂料挤出机设计中,强调螺杆结构、温控系统与传动特性的匹配。针对不同胶种和制品断面,设备配置需要留有调整余地,而不是让操作者单纯靠转速去迁就。
让设备和工艺一起为产量服务
冷喂料挤出机的产量,最终是设备设计与操作参数的共同结果。如果您的现场也遇到转速提升但产量上不去、或制品尺寸波动等状况,不妨把当前使用的胶种、螺杆结构形式和各段温度设定整理出来,逐一核对。设备基础条件合适时,转速调整才有意义。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
