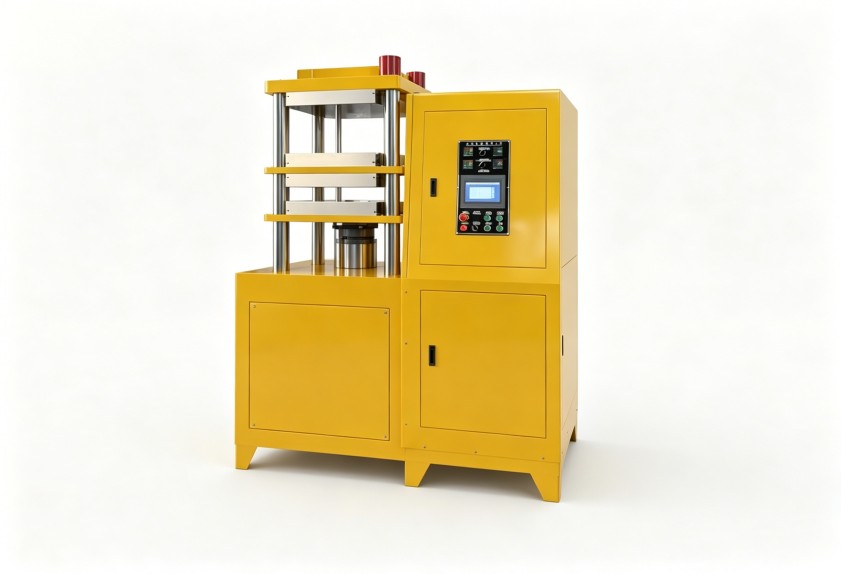
轮胎硫化机操作总出问题?先查温度、时间与压力设定
硫化机操作不稳定?先核对这些工艺参数
轮胎硫化环节对成品质量的影响,往往比混炼更直观。同一批胶料,有时过硫发脆,有时欠硫变形,有时表面气泡难以消除。不少企业先怀疑设备老化或材料批次问题,却忽略了硫化机操作中的温度、时间和压力参数是否真正落在合理窗口。本文从温度均匀性、时间与压力的阶段控制、以及参数记录三个维度,帮助您在不大改硬件的前提下,先找到操作层面的优化路径。
硫化机操作异常,先别急着换设备
一些轮胎厂遇到质量波动,第一反应是调整配方或更换密封圈。实际上,过硫、欠硫、气泡大多与硫化条件设置有关。开始排查时,建议先核对当前的温度设定、实际温度曲线以及合模压力曲线,再判断是硬件问题还是操作问题。利拿硫化机操作也是同样的思路:先厘清参数,再谈维修与更换。
温度参数:均匀性比表显值更关键
硫化温度决定了交联反应速度,但表显温度并不能代表模具各位置的胶料温度。若热电偶安装位置偏离或模具保温效果不良,边缘与中心可能出现温差,导致同一模产品硫化程度不一致。检查温度参数时,应关注实际温度曲线是否平稳,以及模具各测温点的偏差范围。必要时可采用多点测温,定期校准仪表。这些做法能有效减少因温度误判引起的废品。
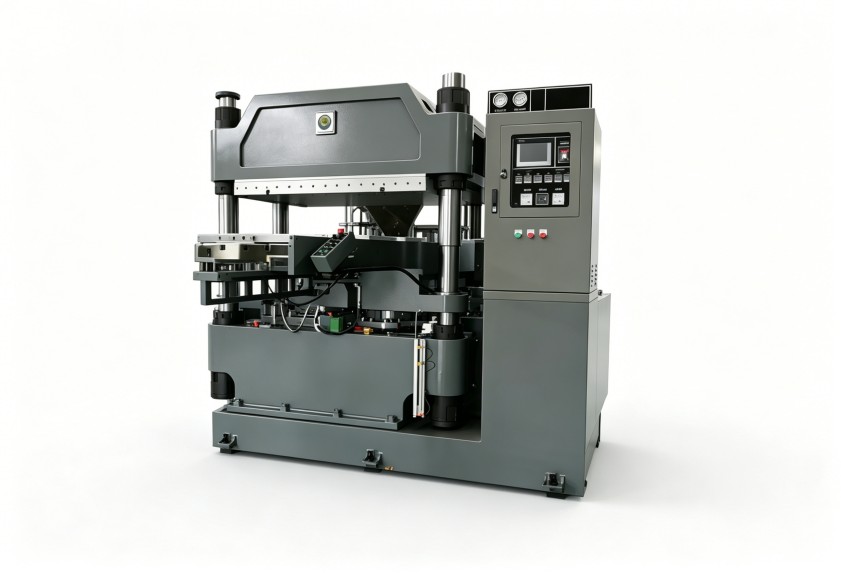
时间与压力:要按阶段看,而非只看最终值
硫化时间不是从合模到开模的总时长,还应考虑合模后的排气阶段、压力建立阶段、保压阶段。压力也不是一直保持同一数值,胶料充满模腔后,压力才真正起到抑制气泡和稳定密实度的作用。操作时若只盯着保压末期的表值,容易忽略前段升压速度和排气是否彻底。建议把时间轴上的几个关键阶段记录下来,逐段对比,才能发现利拿硫化机操作中的真正偏差。
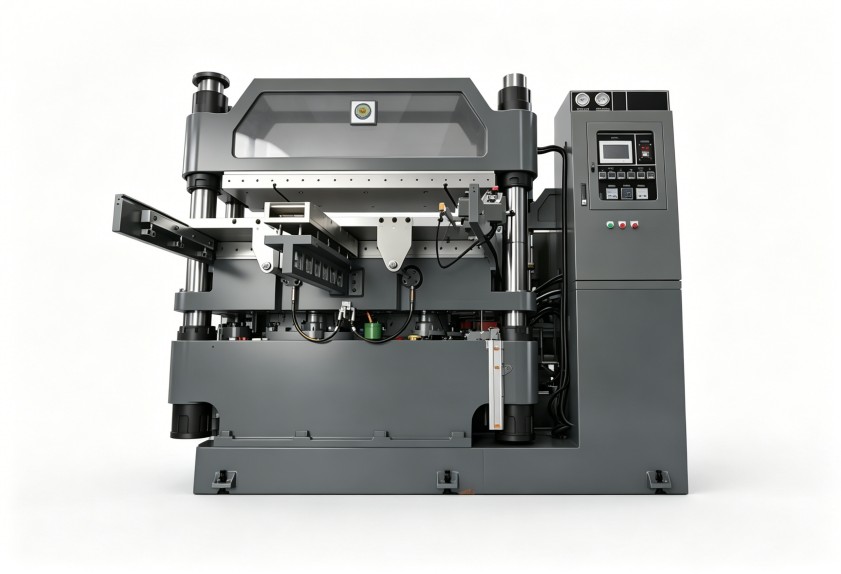
用参数记录与追溯,减少同一问题反复出现
要稳定硫化机操作,不能靠经验记忆。每模记录温度曲线、时间节点、压力曲线、实际操作人,并和成品质量对应,就能逐步识别出哪些参数波动是主因。长期积累后,也能为不同胶种找到合适的工艺窗口。这种记录习惯还能在设备维护时提供依据,比如温度曲线持续异常,就优先检查加热系统或压力阀。用数据代替猜测,利拿硫化机操作也能逐步变得可预测。
前道混炼质量,同样影响硫化机操作效果
硫化机操作能否稳定,不只是设备本身的事。前道混炼如果填充不均匀、温度控制不稳,胶料的门尼粘度和流动性就会波动,进而导致硫化时压力传递不一致。利拿实业在密炼机、开炼机等混炼设备方面有长期积累,能够通过稳定的混炼工艺和整体方案,为后道硫化创造更好条件。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。