

陶瓷粉末混炼总有色差?利拿啮合机优势藏在间隙与温控里
陶瓷粉混炼色差反复,把啮合机优势落到生产管理细节上
陶瓷粉末混炼在色料、电子陶瓷、结构陶瓷等场景中属于前道关键工序。不少工厂把色斑和批次色差归因于粉料粒径或配方,反复调整配比却收效有限。实际上,啮合式密炼机的转子间隙状态、温控响应水平以及维护节奏,常常才是混炼异常背后的变量。这三个细节不像配方调整那样直观,却决定了批次稳定性能不能持续守住。
陶瓷粉混炼异常,先别急着改配方
陶瓷粉和橡胶塑料不同,粉体流动性弱,对温度也更敏感。同一台啮合机,转子啮合间隙的状态不同,粉料在混炼室里的剪切路径就有差异。间隙因磨损变大后,部分粉料会反复停留在转子棱峰附近,混炼时间延长但分散效果并不理想,色斑往往就是这么出现的。把间隙检测纳入定期巡检,比单看混炼曲线更容易找到问题源头。这也是利拿啮合机优势在车间里更直接的体现:设备维护是否便捷,决定了间隙精度能否长时间保持。
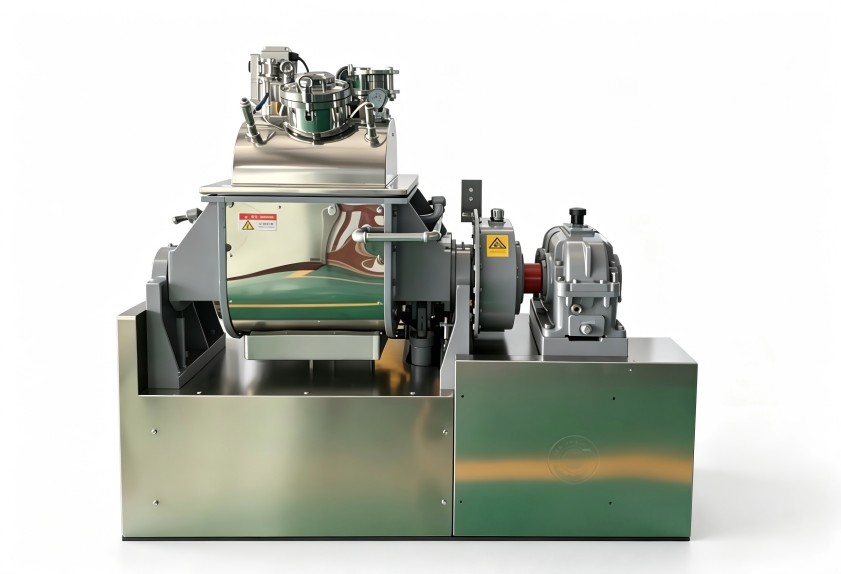
温控精度比设定温度高低更影响批次稳定性
陶瓷粉混炼的温度曲线直接决定色料分散和批次复现。很多工厂只检查最终温度是否达标,忽略了升温段和保温段的曲线是否一致。如果设备在升温过程中温度波动大,同一配方投料,不同批次的颜色也可能明显不同。建议把温度记录与批次绑定,当色差出现时先回查曲线,而不是急着改配方。管理上做到这一点,混炼工艺才有追溯和优化的基础。
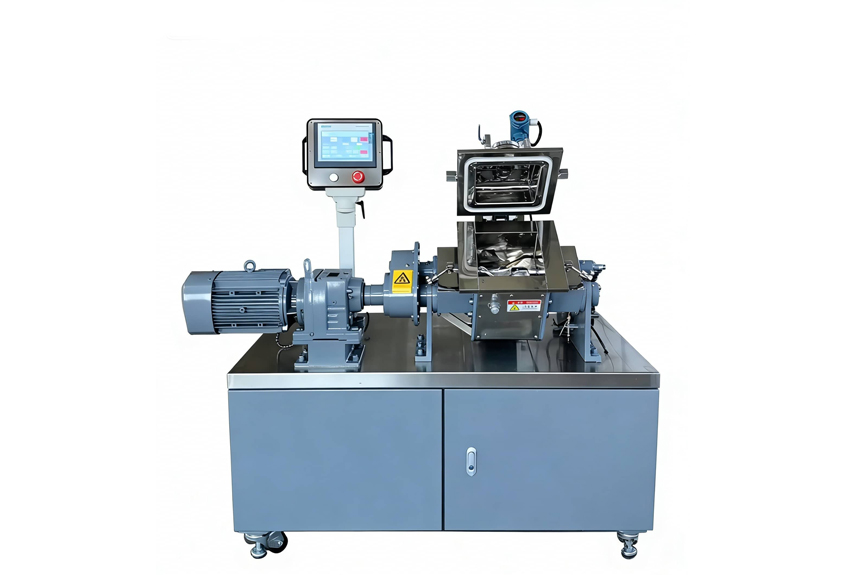
维护周期与能耗数据,是设备健康的预警信号
混炼环节的能耗波动容易被电费总额掩盖。对啮合机来说,转子轴承、密封和润滑状态的变化,通常会在电流曲线上留下痕迹。车间可以定期对比同类批次的单位能耗:工艺参数没变、能耗却在上升,设备内部阻力大概率在增加。与其等故障停机再抢修,不如在保养窗口提前处理。建立这个习惯,生产排期会稳很多。
操作人员对设备状态的理解,决定优势能否转成良率
同一台啮合机,不同人员操作,效果可能差别很大。培训内容不应只讲开关机流程,更要教操作人员识别异响、电流波动和温度曲线特征,明白哪些变化提示设备需要关注。把老师傅的经验转化为标准化的巡检动作,设备能力才能真正稳定地变为产品良率。
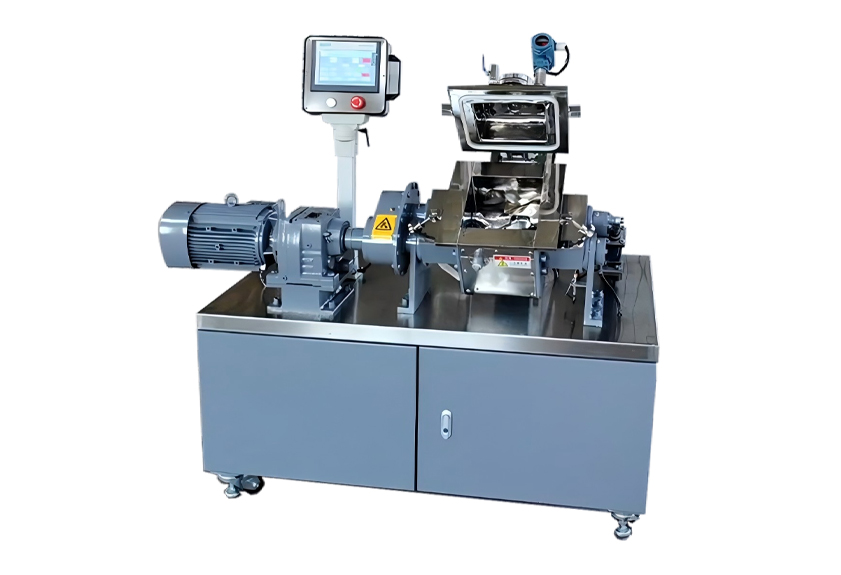
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
